На этой странице
- Что такое машина для выдувного формования пластика?
- Типы машин для выдувного формования пластика
- Ключевые компоненты и как они влияют на результат
- Тенденции 2026 года в выдувном формовании
- Как выбрать подходящую машину
- Монтаж, подключение и ввод в эксплуатацию
- Распространенные проблемы и способы их устранения
- Перспективы рынка на 2026–2030 гг.
- Часто задаваемые вопросы
- Заключение
Что такое машина для выдувного формования пластика?
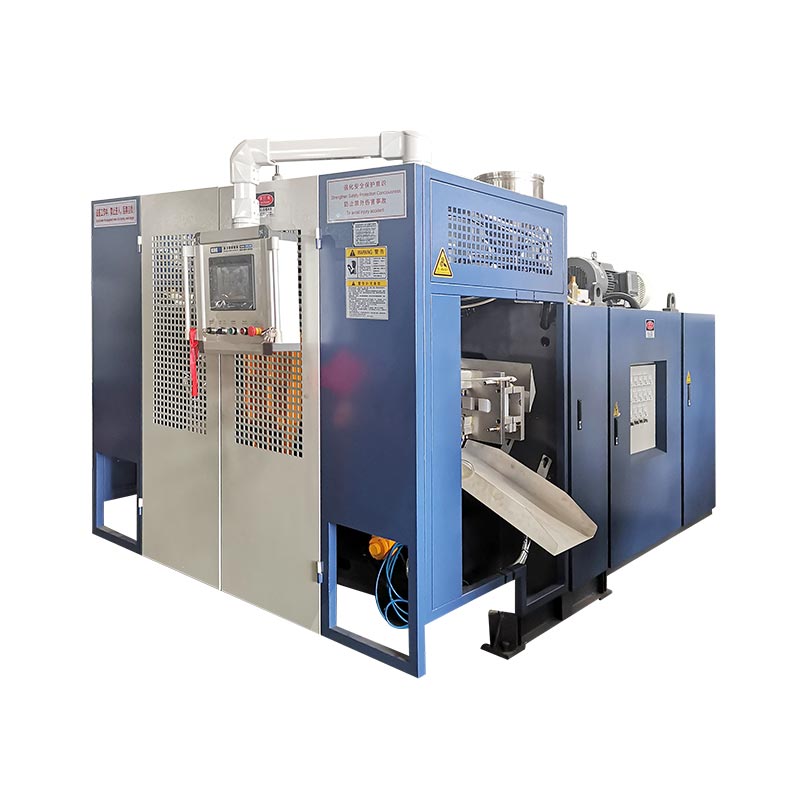
Выдувное формование — это процесс производства полых пластиковых деталей. Машина плавит пластиковую смолу, придает ей мягкую форму и использует сжатый воздух, чтобы прижать эту форму к стенкам формы; при остывании деталь сохраняет форму формы. Четыре этапа определяют каждую машину —нагрев (пластификация), формование (заготовка или заготовка), выдувание и охлаждение— а различия между типами машин сводятся к тому, как создается мягкая форма до подачи воздуха.
Машины для выдувного формования пластика производят огромный ассортимент товаров повседневного и промышленного назначения: напитки и фармацевтику.бутылки, смазочные материалы и химикатыканистры, промышленныйбочки и цистерны IBC, автомобильные топливные баки и воздуховоды, дорожные ограждения и бесчисленные контейнеры. Материал зависит от детали:ДОМАШНИЙ ПИТОМЕЦдля прозрачных бутылок для напитков,ПНДи HMW-HDPE для консервных банок, бочек и цистерн,ППдля термостойкой и тонкостенной упаковки, а также ПВХ или инженерные смолы, такие как PA, для специальных и барьерных применений.
Типы машин для выдувного формования пластика
Существует три основных типа процессов, а также быстрорастущая категория приводов, которую покупатели теперь будут рассматривать отдельно в 2026 году.
Экструзионно-выдувная машина (EBM)
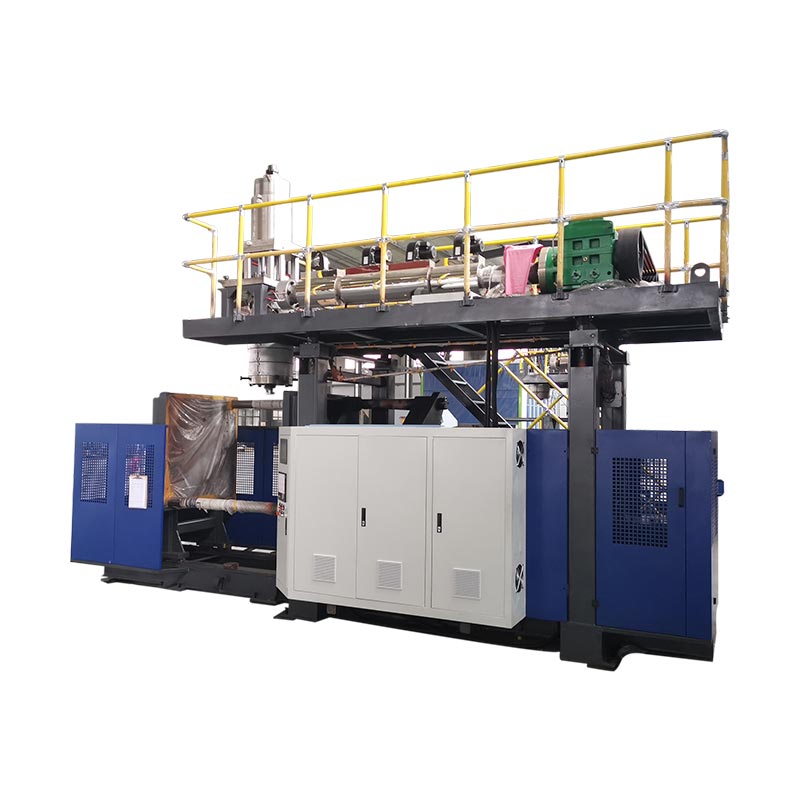
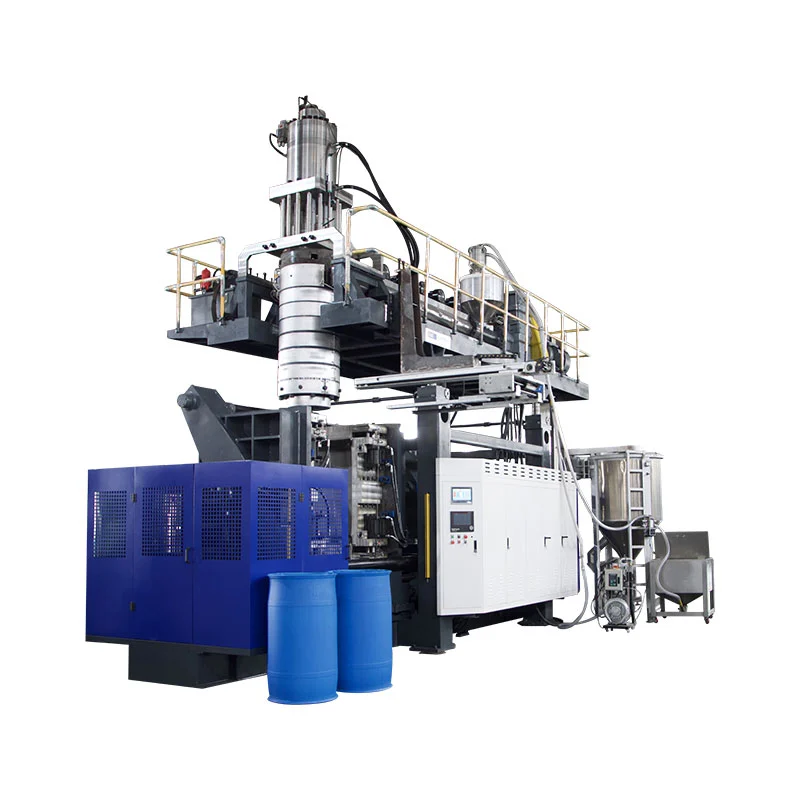
Как это работает:экструдер плавит смолу и проталкивает ее через фильеру, образуя свисающую трубку - заготовку; форма закрывается вокруг нее, и воздух надувает ее в полость. Поскольку корпус, ручка и горловина формируются за один раз, экструзионно-выдувное формование — это процесс изготовления деталей с ручками и крупных деталей.Преимущества:низкая стоимость оснастки, быстрая переналадка и самый широкий диапазон размеров деталей — от бутылок емкостью 100 мл до бочек емкостью 220 л и более.Приложения:канистры, химические бочки, баки для воды и топлива, ящики для инструментов, дорожные барьеры, игрушки. Это идеальное решение для промышленных контейнеров большого объема и процесса, на котором мы специализируемся; см. нашнепрерывныйиаккумуляторэкструзионные машины.
Машина для литья под давлением и выдува (IBM)
Как это работает:Точная преформа отливается под давлением на стержневой стержень, а затем передается на выдувную станцию, где ее надувает воздух. Поскольку гриф изготовлен методом литья под давлением, IBM обеспечивает превосходную точность грифа и гладкую поверхность. Это подходитмаленькие, высокоточные бутылочки и банки— фармацевтические флаконы, косметические контейнеры — в небольших объемах с очень низким содержанием отходов. Он не производит контейнеры с ручками и не подходит для изготовления крупных деталей.
Машина для литья под давлением с выдувом и вытягиванием (ISBM)
Как это работает:ПЭТ-преформа впрыскивается, затем растягивается в осевом направлении во время выдувания. Эта двухосная ориентация выравнивает полимер, создавая более четкую, прочную и легкую стенку при заданном весе. ISBM является стандартом дляПЭТ-бутылки для воды и безалкогольных напитков, где решающее значение имеют легкость и прозрачность. Это семейство продуктов, отличное от промышленных деталей из полиэтилена высокой плотности.
2026: Полностью электрические выдувные машины с сервоприводом
Помимо типа процесса, покупатели в 2026 году будут все чаще сравниватьтехнология привода. В традиционных машинах используется гидравлика с фиксированным рабочим объемом, которая работает на полную мощность независимо от нагрузки.Полностью электрическиймашины заменяют гидравлику серводвигателями, агидравлический с сервоприводоммашины приводят в действие главный насос по требованию — это резко сокращает потребление энергии и улучшает повторяемость. Полностью электрические конструкции распространены на небольших высокоточных машинах; для крупных промышленных деталей, требующих очень высокой силы зажима,гидравлический с сервоприводоммашина обычно обеспечивает наилучший баланс энергосбережения и тоннажа. Именно по этой причине в наших машинах используется главный сервонасос с преобразователем частоты.
Таблица 1 · Тип машины в зависимости от материала, мощности, применения и преимуществ в 2026 году
| Тип | Материалы | Типичная мощность | Лучшие приложения | Преимущество 2026 года |
|---|---|---|---|---|
| Экструзия (EBM) | ПНД, HMW-HDPE, ПП, ПВХ, ПА | 100 мл – 2000 л | Канистры, бочки, цистерны, автозапчасти | Многослойные головки выполняют ПЦР/измельчают слои |
| Инъекция (IBM) | ПЭ, ПП, ПС | ≤ ~0,5 л | Фармацевтические и косметические бутылочки | Очень мало отходов, точные шейки |
| Инъекционная растяжка (ISBM) | ДОМАШНИЙ ПИТОМЕЦ | 0,2 – 10 л | Бутылки для воды и безалкогольных напитков | Легкость, четкость |
| Сервопривод / полностью электрический | Любой (техника привода) | Варьируется | Энергокритичные высокопроизводительные линии | Самый большой рычаг энергоэффективности |
Ключевые компоненты и как они влияют на результат
Две машины могут иметь общую производительность, но работать по-разному, поскольку качество и производительность зависят от компонентов. Более дешевая машина со слабым контролем стенки обычно оказывается дорогой — смола, которую она тратит на каждую деталь, в течение нескольких месяцев перевешивает разницу в цене.
- Шнековый/пластифицирующий агрегат.Плавит и дозирует смолу. Диаметр шнека (обычно 50–100 мм) и соотношение L/D (24–25) определяют однородность расплава и производительность; нестабильный расплав проявляется в виде неоднородных частей ниже по течению.
- Головка и контроль заготовки.Формирует заготовку и профилирует ее стенку по длине. Контроллер толщины стенки с высоким разрешением (например, 100-точечная система MOOG) является самым важным фактором, влияющим как на стоимость смолы, так и на прочность детали.
- Зажимной узел.Закрывает и удерживает форму от внутреннего давления выдува. Синхронный зажим с блокировкой прямого давления удерживает плиты параллельными; слишком малый тоннаж приводит к образованию заусенцев и слабых деталей.
- Система охлаждения.Устанавливает деталь в форму. Охлаждение обычно является самым длительным этапом цикла, поэтому конструкция охлаждения, а не экструдер, определяет реальную производительность и контролирует коробление.
- Система управления и автоматизация.Запускает и автоматизирует линию. Надежный ПЛК/ЧМИ (Mitsubishi, Weinview), а также роботизированное извлечение и очистка обеспечивают согласованность и OEE при беспилотных работах.
Таблица 2 · Компонент и функция, показатель качества и что следует учитывать при покупке
| Компонент | Функция | Затронутый показатель качества | Спросите поставщика |
|---|---|---|---|
| Шнек/пластификация | Расплавьте и измерьте смолу | Однородность расплава, выход | Диаметр шнека, L/D, HDPE кг/ч? |
| Головка/контроль заготовки | Форма и профиль заготовки | Равномерность толщины стенки, использование смолы | Сколько точек толщины стенки? |
| Зажимной блок | Закройте и удерживайте форму | Вспышка, целостность детали | Сила зажима и тип фиксации? |
| Система охлаждения | Установите часть | Время цикла, коробление | Конструкция охлаждения и характеристики воды? |
| Управление/автоматизация | Запускайте и автоматизируйте | Консистенция, OEE | Бренд ПЛК/ЧМИ, робот на вынос? |
Тенденции 2026 года в выдувном формовании
Совместимость с ПЦР и переработанной смолой
Цели бренда и нормативные требования способствуют увеличению количества переработанного содержимого (PCR) в упаковке. Использование переменного, иногда загрязненного переработанного расплава требует более строгого контроля температуры и качества очистки, а зачастую и более строгого контроля температуры.многослойная головкапоэтому ядро повторного измельчения или ПЦР можно поместить между первичными шкурками. Машины с точным контролем толщины стенок и стабильными температурными зонами гораздо бережнее обращаются с переработанной смолой.
ИИ и умный мониторинг
Линия становится все более инструментированной.Панели OEE, профилактическое обслуживание, удаленная диагностика и автоматическая настройка параметров переходят из премиальных опций в ожидания. Даже базовая бортовая система сигнализации, которая позволяет поставщику диагностировать неисправности удаленно, может превратить многодневную остановку в ремонт в тот же день, что при круглосуточной линии стоит больше, чем скромную разницу в цене машины.
Энергоэффективность
Энергия — это периодические затраты, которые сохраняются на протяжении всего срока службы машины, поэтому она все чаще влияет на решения о покупке. Основными рычагами являютсяГлавный сервонасосОптимизированное использование сжатого воздуха (воздух — один из самых дорогих ресурсов на предприятии) и эффективное охлаждение. Поскольку энергия является реальной составляющей стоимости одной бутылки, эффективный привод часто окупается быстрее, чем любое другое обновление линии с большими объемами производства.
Таблица 3 · Тенденция 2026 г. в сравнении с влиянием завода, точкой покупки и рентабельностью инвестиций
| Тренд | Влияние на завод | Точка покупки | Рентабельность инвестиций |
|---|---|---|---|
| ПЦР / переработанная смола | Должен работать переменный, загрязненный расплав | Многослойная головка + сильный контроль над стеной | Соответствует целевым показателям бренда/нормативным требованиям по переработке |
| ИИ/умный мониторинг | Меньше простоев, быстрая настройка | Приборная панель OEE, удаленная диагностика, сигнализация | Больше времени безотказной работы, меньше брака |
| Энергоэффективность | Текущая энергия = текущие затраты | Сервонасос, оптимизированный воздух, эффективное охлаждение | Более низкая стоимость детали, более быстрая окупаемость |
Как правильно выбрать машину для выдува пластика?
Самый надежный способ определить машину — это рассматривать ее детали и судить об общей стоимости владения, а не о рекомендованной цене:
- Сначала определите продукт.Самый большой размер, независимо от того, есть ли у него ручка, смола, характеристики стены и какая-либо сертификация (испытание на падение, ООН).
- Затем определите выход.Преобразуйте сухой цикл в реальную производительность и ежедневный объем, прежде чем выбирать одинарную или двойную станцию или аккумулятор.
- Соответствуйте типу машины.Ручной/большой → экструзия; малый точный → впрыск; прозрачный ПЭТ → растянуть.
- Взвесьте энергию и автоматизацию.Сервопривод и роботизированное выносное устройство повышают цену, но снижают эксплуатационные расходы.
- Проверьте обслуживание, запасные части, установку и обучение.Машина – это отношения длиной в десятилетие; поддержка решает время безотказной работы.
- Судите по совокупной стоимости владения, а не по цене.Смола, энергия, лом и время простоя затмевают разницу в цене между двумя машинами за срок их службы.
Таблица 4 · Контрольный список покупателя
| Критерий | Что подтвердить |
|---|---|
| Емкость | Максимальный объем детали + реалистичный ежедневный выпуск |
| Энергия | Сервопривод, установленная кВт, использование воздуха и воды |
| Совместимость материалов | ПНД / PP / PVC / PA / содержание ПЦР |
| Скорость переключения | Время смены пресс-формы, одна или несколько матриц |
| Послепродажная поддержка | Гарантия, установка, обучение, запчасти. |
| Безопасность и соответствие | Световая завеса, CE, испытание на падение / ООН, где требуется |
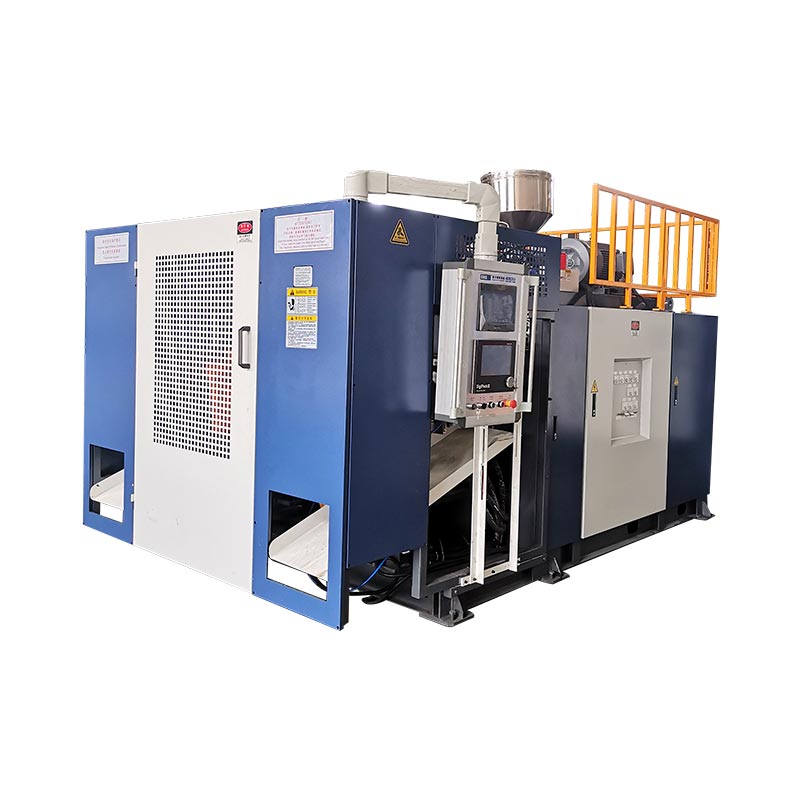
 Непрерывный — одна станция 5 л
 Непрерывный — одна станция 15 л.
 Аккумулятор — 60л для крупных деталей
Монтаж, подключение и ввод в эксплуатацию
Линия выдувного формования требует больших затрат на коммунальные услуги, и большинство задержек при запуске связано с готовностью объекта, а не с самой машиной. Подтвердите основные сведения до прибытия машины:
- Утилиты.Правильное электропитание и электропроводка, чистый сжатый воздух под требуемым давлением, расход и давление охлаждающей воды, а также гидравлические соединения, где это применимо.
- Площадка и фундамент.Ровный пол, рассчитанный на вес машины, а также свободное пространство вокруг плиты, экструдера и устройства вывода для эксплуатации и технического обслуживания.
- Последовательность ввода в эксплуатацию.Запустите масляный насос, доведите машину до температуры (в течение нескольких часов с включенной охлаждающей водой), запустите экструзию и контроллер толщины стенки, затем запустите ручные циклы, прежде чем переключиться в автоматический режим.
- Приемка (пробный запуск).Перед сдачей экзамена проверьте производительность в сухом цикле, однородность толщины стенок, вес и отделку детали, а также функции безопасности.
Наши инженеры приезжают на ваш завод для установки, ввода в эксплуатацию и обучения операторов, поэтому линия достигает стабильной производительности быстрее, чем при самостоятельной установке.
Распространенные проблемы и способы их устранения
Большинство дефектов выдувного формования связано с четырьмя факторами: профилем толщины стенки, температурой расплава, усилием смыкания и охлаждением. В этой таблице дефекты, о которых чаще всего спрашивают покупатели, сопоставлены с их обычными причинами и способами устранения.
Таблица 5 · Дефект в сравнении с вероятной причиной и устранением
| Дефект | Вероятная причина | Первое исправление, которое стоит попробовать |
|---|---|---|
| Утечка | Слабый защемление/тонкая стенка сварного шва | Отрегулируйте профиль стены и защемление, время продувки |
| Неравномерная толщина стенок | Профиль Парижона выключен/матрица не центрирована | Перепрофилируйте заготовку, отцентрируйте фильерную головку |
| Нестабильная заготовка | Температура плавления/ход хранения | Проверьте температурные зоны и ход хранения. |
| Матовость/беление | Температура плавления или охлаждение слишком агрессивны | Настройка температуры плавления и скорости охлаждения |
| Низ рокера | Базовое охлаждение/давление продувки | Отрегулируйте охлаждение основания и давление обдува. |
| Лишняя вспышка | Недостаточный зажим/изношенная форма | Проверьте силу зажима, осмотрите форму |
| Коробление/деформация | Недостаточное охлаждение | Увеличьте время охлаждения, уменьшите температуру воды |
Когда производительность падает, а не качество, причиной чаще всего является ход хранения или охлаждение, а не экструдер — это первое, на что следует обратить внимание. Постоянные браки и незапланированные остановки также являются самым большим скрытым препятствием для OEE, поэтому стабильное управление стенками и надежная автоматизация окупаются намного выше своей первоначальной стоимости.
Перспективы рынка на 2026–2030 гг.
Спрос стабильный и широкий. По данным компании Grand View Research, мировой рынок машин для выдувного формования пластика составлял около3,2 миллиарда долларов США в 2024 году и, по прогнозам, достигнет примерно 4,0 миллиарда долларов США к 2030 году, среднегодовой темп роста составит около 4,2 %.. Рост обусловлен упаковкой, автомобильными компонентами, промышленными контейнерами и здравоохранением.Азиатско-Тихоокеанский регион — крупнейший регион, занимающий около 39% рынка.. Экструзия остается крупнейшим технологическим сегментом производства промышленных полых деталей, тогда как выдувное формование ПЭТ лидирует в производстве упаковки для напитков.
Для покупателей практический сигнал заключается в том, что это рынок модернизации, а не бум: рост концентрируется там, где машины повышают эффективность, возможности переработки вторичного сырья и автоматизацию. Вот почему решение о покупке в 2026 году зависит не столько от базовых характеристик, сколько от энергоэффективности, совместимости с PCR, времени безотказной работы и общей стоимости владения.
Получите ценовое предложение на машину для выдувного формования пластика
Сообщите нам свой продукт, размер, смолу и ежедневную производительность — мы порекомендуем правильный тип и конфигурацию с реальными характеристиками и показателями цикла.
Получить предложение Чат в WhatsAppЧасто задаваемые вопросы
Что такое машина для выдувного формования пластика?
Он производит полые пластиковые изделия, нагревая смолу, придавая ей мягкую форму, надувая ее сжатым воздухом внутри формы и охлаждая, производя бутылки, канистры, бочки, резервуары и контейнеры. Основными видами являются экструзия, литье под давлением и литье с раздувом и вытягиванием.
Каковы основные типы выдувных машин?
Экструзия (EBM) для обрабатываемых и крупных деталей из полиэтилена высокой плотности, литье под давлением (IBM) для небольших точных бутылок и растяжение под давлением (ISBM) для прозрачных бутылок из ПЭТ. Машины также описываются как непрерывные, аккумуляторные, многослойные и серво/полностьюэлектрические.
Какие материалы можно использовать?
ПЭВП и ВМВ-ПЭВП, ПП, ПВХ и ПА на экструзионных машинах; ПЭТ на литьевых машинах. HDPE является стандартным для канистр, бочек и цистерн; ПЭТ для прозрачных бутылок.
Сколько стоит машина для выдувного формования пластика?
Стоимость зависит от размера детали и силы зажима, количества штамповочных головок, однослойных или многослойных стенок и автоматизации. Небольшие одностанционные машины являются наиболее доступными; Большие барабанные аккумуляторные линии стоят гораздо дороже. Общая стоимость владения (энергия, лом и техническое обслуживание) обычно имеет большее значение, чем заявленная цена.
В чем разница между экструзией и литьем с раздувом?
Экструзия выдавливает полую заготовку и выдувает ее, создавая ручки и крупные детали. При литье под давлением сначала формируется точная преформа, а затем ее выдувается — идеально подходит для небольших, точных бутылок, но не для ручек или крупных деталей.
Как выбрать правильный размер машины?
Начните с наибольшего объема детали и ежедневного объема производства. Умножьте производительность в сухом цикле на коэффициент эффективности 0,75–0,85 и часы работы, чтобы проверить реальную производительность, а затем выберите одиночную или двойную станцию или аккумулятор для крупных деталей.
Как уменьшить количество брака и брака?
Большинство дефектов связано с профилем толщины стенки, температурой расплава, усилием зажима или охлаждением. Точный контроль толщины стенок заготовки, правильный тоннаж зажима и адекватное охлаждение устраняют большинство проблем с утечками, обломками, неровностями стенок и короблением.
Стоят ли полностью электрические выдувные машины в 2026 году?
Полностью электрические машины и машины с сервоприводом сокращают потребление энергии и улучшают повторяемость, поэтому они быстрее всего окупаются на высокопроизводительных и энергоемких линиях. Для крупных промышленных деталей гидравлическая машина с сервоприводом часто обеспечивает наилучший баланс энергосбережения и высокой силы зажима.
Заключение
Выбор машины для выдувного формования пластика — это последовательность, а не отдельная спецификация: определите деталь, определите размер производительности, сопоставьте тип процесса, затем взвесьте энергию, автоматизацию и поддержку. Экструзия охватывает большинство промышленных контейнеров, инъекция подходит для небольших точных бутылок, а выдувное формование используется для напитков из ПЭТ - с сервоприводами и полностью электрическими приводами, которые теперь используются во всех трех отраслях по энергопотреблению. В 2026 году решения, которые отделяют хорошую покупку от дорогостоящей,энергоэффективность, совместимость с ПЦР, автоматизация, OEE и общая стоимость владения— подкреплено реальной сервисной поддержкой. Сделайте это правильно, и машина прослужит десять лет.