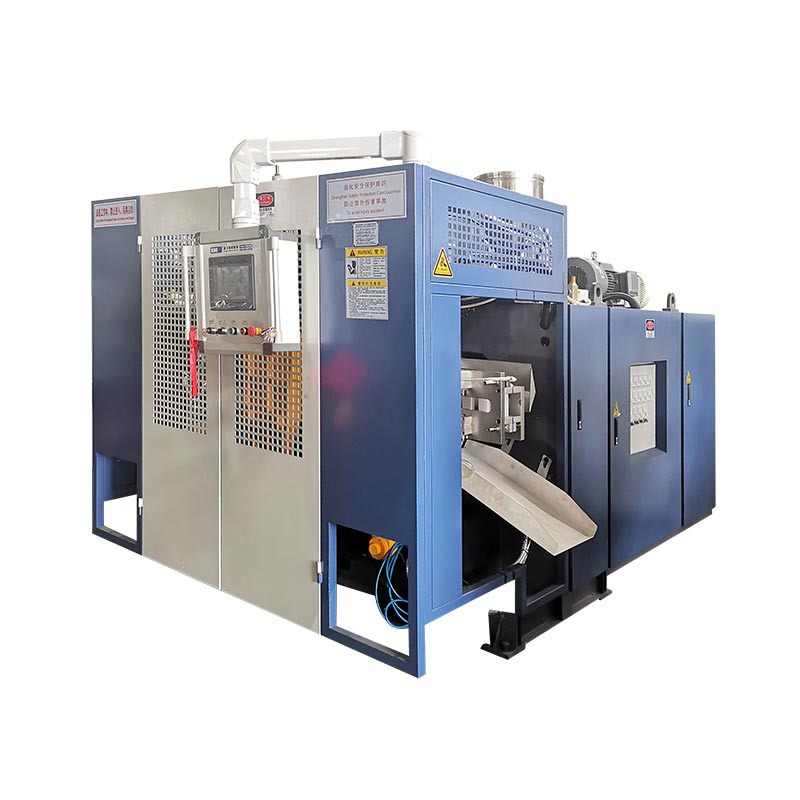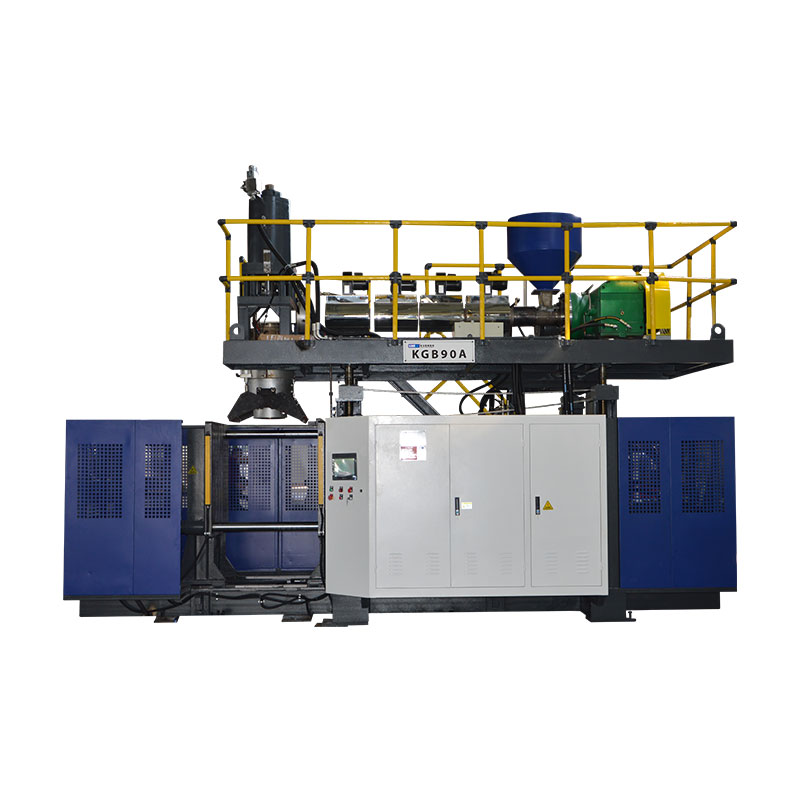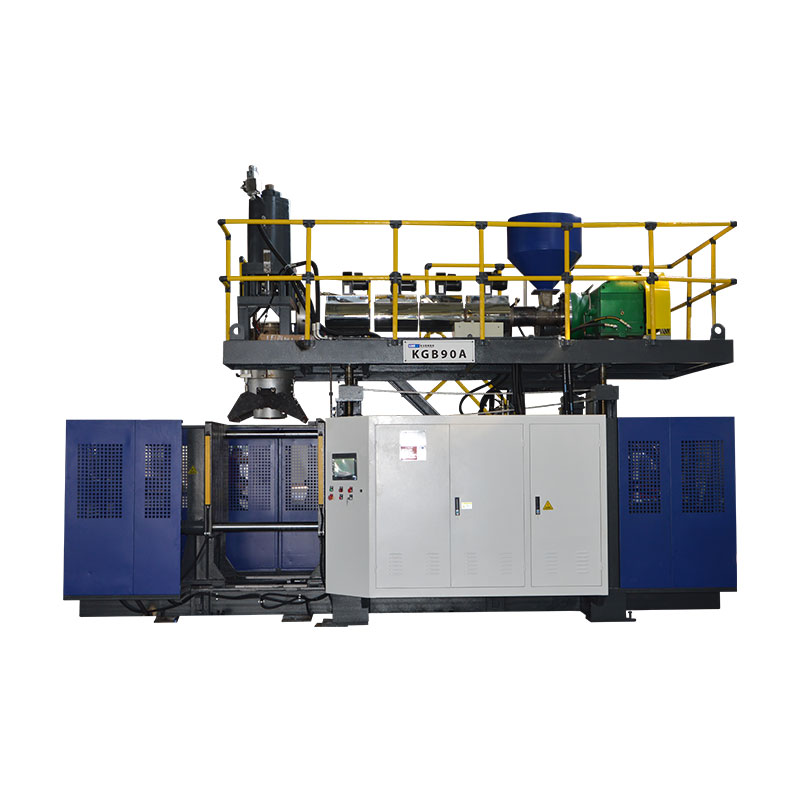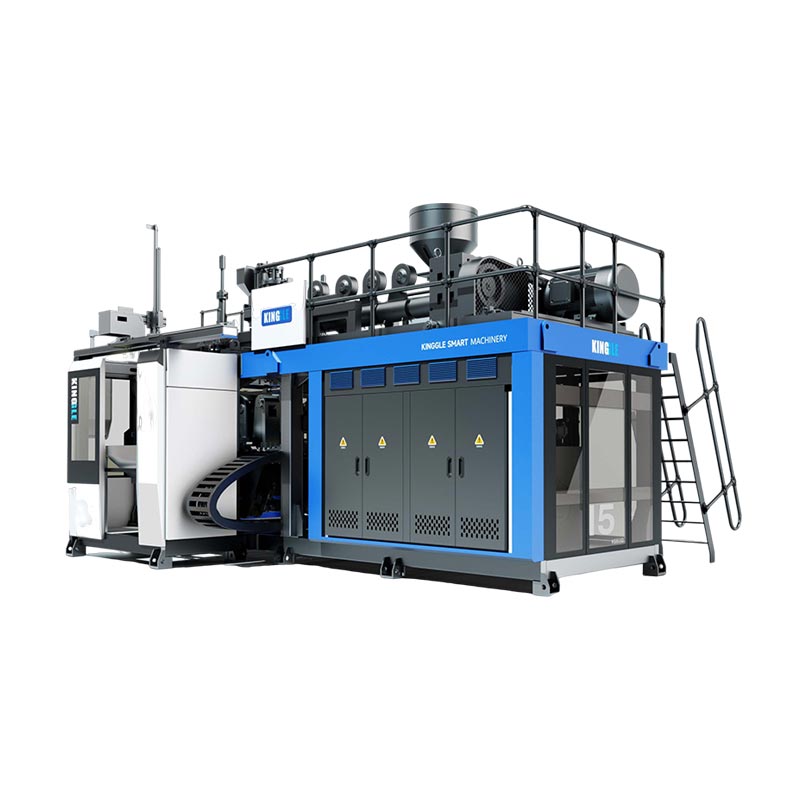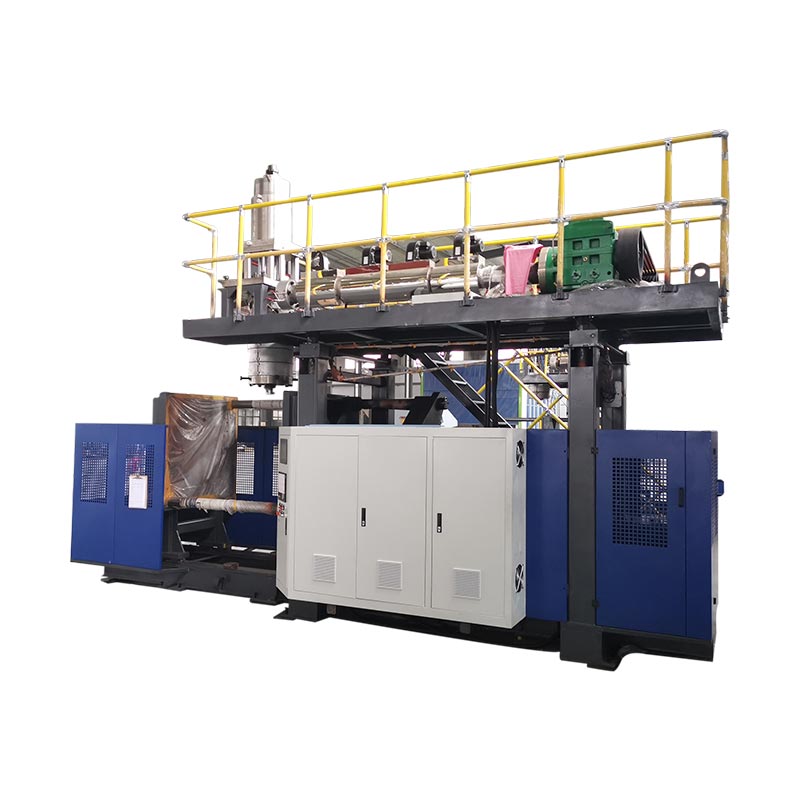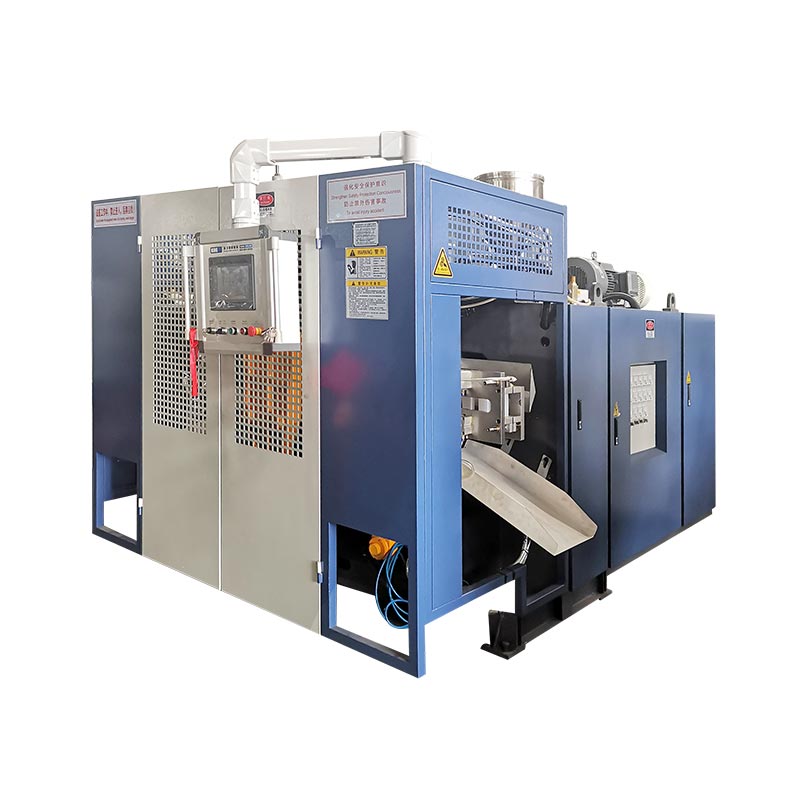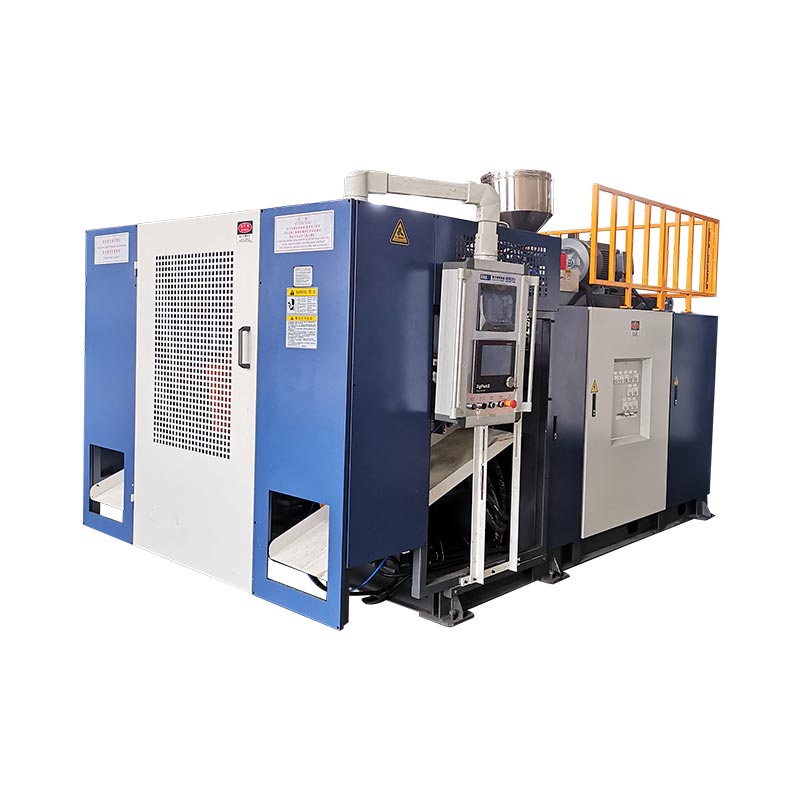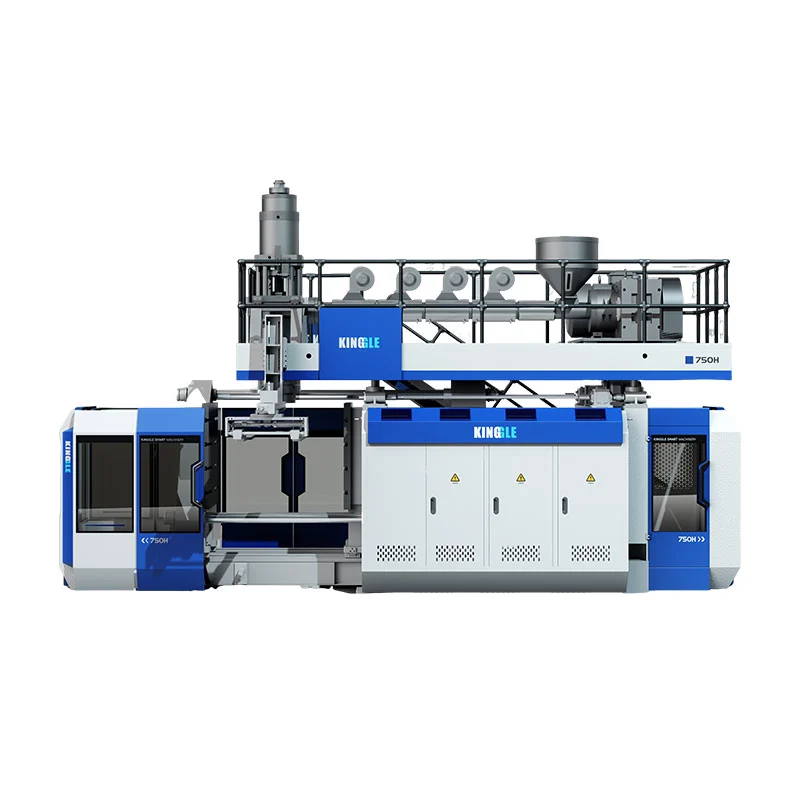
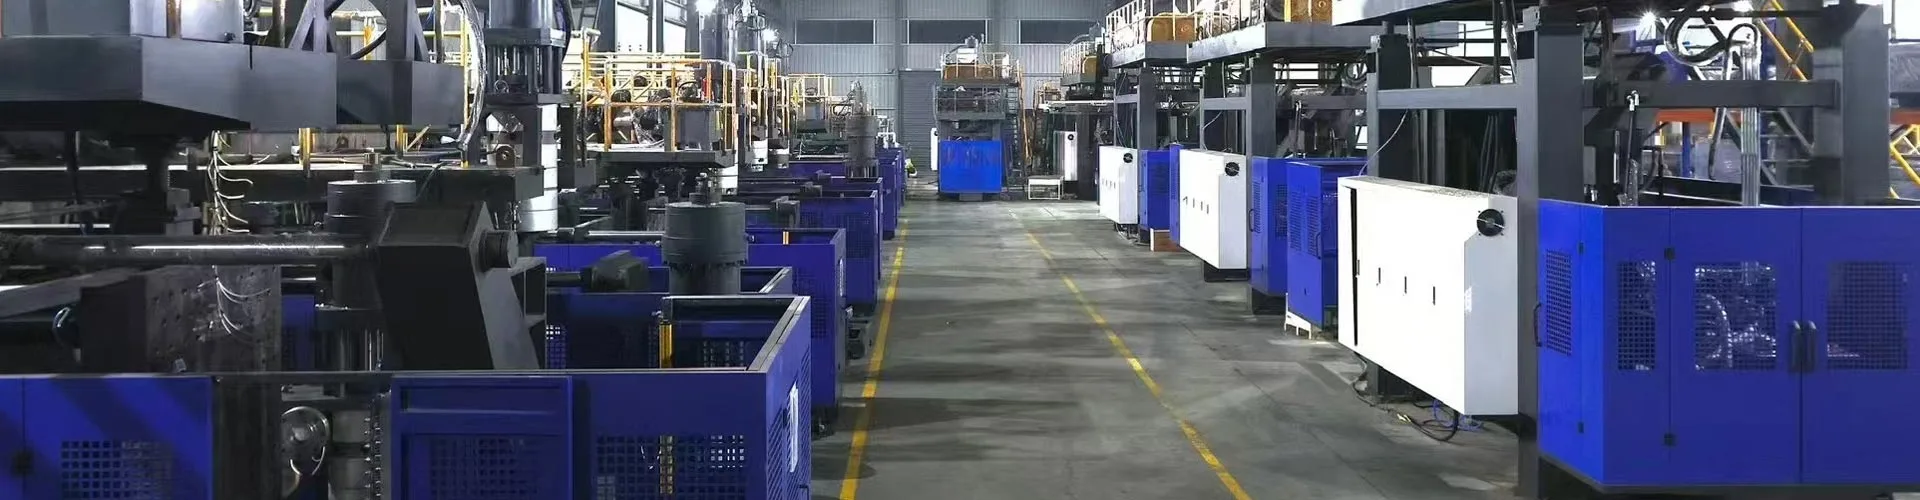
A машина непрерывного выдувного формованиябезостановочно выдавливает заготовку, в то время как станции формования приближаются, чтобы поймать и раздуть ее. Экструдер никогда не останавливается, что делает его самым быстрым маршрутом для контейнеров из ПЭВП и ПП объемом от 0,5 до 30 литров. Три переменные определяют производительность: количество станций, полости головки и время цикла. Еще три определяют вашу стоимость: энергия на деталь, обслуживание и лом. Это руководство охватывает обе стороны и содержит реальные характеристики наших собственных машин.
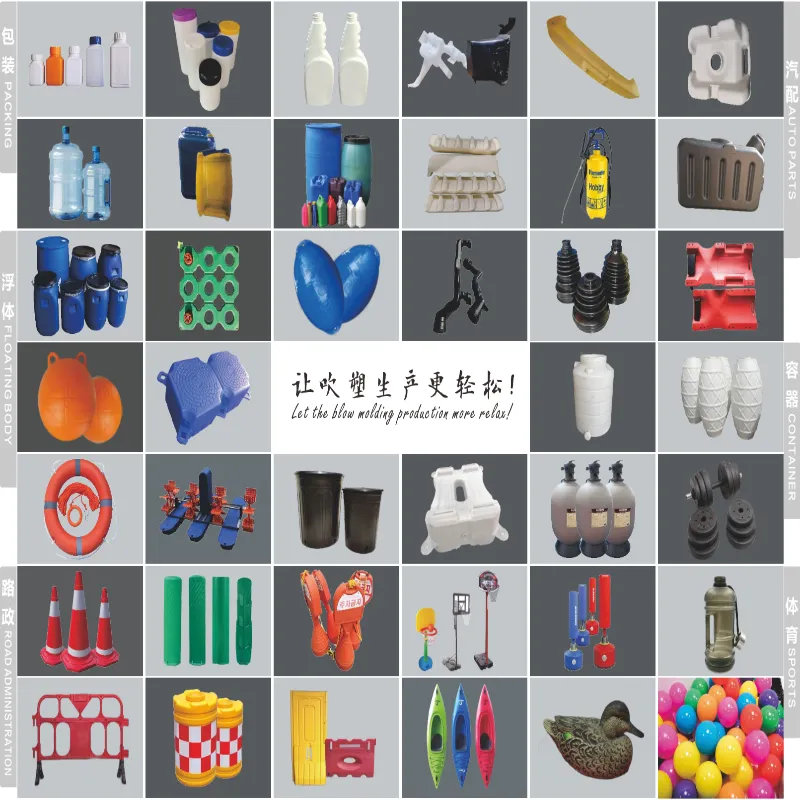
Непрерывная экструзия охватывает большую часть пластиковых контейнеров, которые вы обрабатываете за день. Бутылки из-под моющих средств, канистры из-под моторного масла, канистры, упаковка для агрохимикатов — почти все снимается с таких машин.
Одно уточнение перед подробностями. Бутылки для воды из прозрачного ПЭТ производятся по другому процессу — литью с раздувом и вытягиванием под давлением — на разных машинах. В этом руководстве рассматривается непрерывное экструзионно-выдувное формование для ПЭВП, ПП, ПВХ и ПА. Если вашим продуктом является ПЭТ-бутылка для напитков, оборудование в нашемнепрерывный диапазон машинне успеет.
Конфигурации машины: как формы соответствуют заготовке
Каждая машина непрерывного действия решает одну и ту же проблему. Заготовка течет без остановки, поэтому форма должна подойти к ней, закрыться, выдуться и исчезнуть перед следующим выстрелом. То, как машина это делает, определяет конфигурацию.
Машины для перемещения формпереместите форму горизонтально к заготовке. Конструкция проста, проверена и экономична. Он охватывает контейнеры емкостью от 2 до 15 литров.
Машины с изогнутой рукойповорачивайте форму по дуге, что сокращает ход и ускоряет цикл. Они также оснащены головками для коэкструзии от 1 до 6 слоев. Это класс бутылок высокой производительности и многослойных бутылок.
Затем идет подсчет станций.Одиночная станция (L)запускает один комплект пресс-форм.Двойная станция (D)работает две формы, включается один экструдер, поэтому одна сторона выдувает, а другая выбрасывает.
| Конфигурация | Контейнерный ассортимент | Лучшее для | Компромисс |
|---|---|---|---|
| Перемещение пресс-форм, одна станция | 2–15 л | Скромные объемы, частая смена продукции | Самая низкая производительность на машину |
| Перемещение пресс-форм, двойная станция | 2–15 л | Большие объемы по одному семейству продуктов | Более высокая стоимость; нуждается в стабильном спросе |
| Изогнутый рычаг, одна станция | 5–30 л | Скорость, многослойные стены, большие канистры. | Более высокий уровень энергопотребления |
| Изогнутый рычаг, двойная станция | 5–30 л | Максимальная мощность, многослойная при громкости | Самый высокий капитал и площадь |
Растение в порядке, проверено заранее:Прежде чем принять решение, подтвердите четыре вещи: площадь пола относительно занимаемой площади машины, высоту потолка для головки и загрузочного бункера, трехфазное питание для подключенной нагрузки и емкость охлажденной воды. Вес машины варьируется от 2,5 тонн на одинарной станции объемом 2 л до 28,5 тонн на двойной станции с изогнутым рычагом объемом 30 л, поэтому проверьте также нагрузку на пол.
Покупателям из США следует добавить еще один ранний чек. Контейнеры для пищевых продуктов, напитков или фармацевтических препаратов соответствуют требованиям FDA к материалам, которые определяют вашу смолу и политику повторного измельчения. Правила в отношении переработанного содержимого также различаются в зависимости от штата и часто меняются, поэтому подтвердите текущие требования для вашей категории продуктов, прежде чем заблокировать спецификацию смолы.
Производительность производства: превращение спецификаций в бутылки в час
В каждом каталоге печатается выходной номер. Прочтите правильно, иначе вы дадите завышенные обещания по доставке.
Эти цифры показываютсухой цикл— машина работает пустая на полном ходу, ни пластика, ни охлаждения. Используйте их для честного сравнения машин. Никогда не используйте их в качестве прогноза добычи.
Вот реальные показатели сухого цикла для всей нашей непрерывной линейки, а также их характеристики.
| Модель | Макс. контейнер | Сухой цикл | Зажим | Винт | Производительность ПНД | Среднее энергия |
|---|---|---|---|---|---|---|
| КГБ2Л | 2 л | 600 шт/час | 40 кН | 50 мм, Д/Д 25 | 30 кг/час | 12–18 кВт |
| КГБ2Д | 2 л | 600 × 2 | 40 кН | 60 мм, Д/Д 25 | 55 кг/час | 12–18 кВт |
| КГБ5Л | 5 л | 500 шт/час | 65 кН | 60 мм, Д/Д 25 | 55 кг/час | 16–25 кВт |
| КГБ5Д | 5 л | 500 × 2 | 65 кН | 70 мм, Д/Д 25 | 80 кг/час | 16–25 кВт |
| КГБ15Л | 15 л | 450 шт/час | 165 кН | 75 мм, Д/Д 25 | 100 кг/час | 25–34 кВт |
| КГБ15Д | 15 л | 450 × 2 | 165 кН | 90 мм, Д/Д 25 | 120 кг/час | 25–34 кВт |
| КГХ15Л | 15 л | 500 шт/час | 200 кН | 80 мм, Д/Д 25 | 150 кг/час | 40–50 кВт |
| KGH15D | 15 л | 500 × 2 | 200 кН | 90 мм, Д/Д 25 | 180 кг/час | 40–50 кВт |
| КГХ30Л | 30 л | 450 шт/час | 300 кН | 90 мм, Д/Д 25 | 180 кг/час | 70–80 кВт |
| KGH30D | 30 л | 450 × 2 | 300 кН | 100 мм, Д/Д 25 | 300 кг/час | 70–80 кВт |
Теперь математика, которая превращает эти цифры в производственный план.
Два правила делают это снижение честным. Более толстые стенки остывают медленнее, поэтому тяжелые детали изнашиваются сильнее, чем легкие. А переналадки съедают часы, которые никогда не фигурируют в числе времени цикла.
После установки измерьте собственное снижение номинальных характеристик. Запустите машину пустой, чтобы подтвердить цикл сушки, затем запустите полную производственную смену и разделите годные детали на часы. Это соотношение становится вашим фактором планирования и остается неизменным, как только процесс стабилизируется.
Сопоставьте линию, а не только машину:Сопоставьте производительность выдувного формования с вашей линией розлива, а не изолированно. Машина, которая опережает ваш наполнитель, создает беспорядок в инвентаре и на полу. Умножьте запланированное количество штук в час на часы смены, разделите на количество бутылок в ящике и сравните это число с пропускной способностью последующих ящиков и поддонов перед покупкой.
Материалы и конструкция деталей
Непрерывная экструзия позволяет использовать полиэтилен, полипропилен, ПВХ и полиамид. Из ПЭВП можно использовать большинство бутылок и канистр, а его щадящее окно обработки объясняет, почему он доминирует в этой категории.
Винт делает реальную работу. Его диаметр и соотношение длины к диаметру определяют, сколько смолы машина плавит в час, и это ограничивает производительность раньше, чем что-либо еще. На наших машинах используются шнеки диаметром от 50 до 100 мм с L/D 25, с 3–5 зонами нагрева на цилиндре и секциями нагрева от 3×5 до 3×8 в головке.
| Материал | Типичные продукты | Что посмотреть |
|---|---|---|
| ПНД | Бутылки из-под моющих средств, канистры, канистры для моторного масла, молочные продукты. | Самый снисходительный. Сопоставьте индекс плавления с весом детали — уменьшите MFI для более крупных деталей |
| ПП | Упаковка для горячего розлива и высокотемпературной упаковки | Более узкое окно обработки; остывает медленнее, поэтому циклы удлиняются |
| ПВХ | Прозрачные бутылки, специальная химическая упаковка. | Чувствителен к теплу. Разлагается, если он горячий; очистка перед любой остановкой |
| Перемолотые смеси | Снижение затрат на большинство продуктов | Смешайте в контролируемом соотношении; загрязненный переизмельченный материал несет частицы в расплав |
Конструкция детали устанавливает ограничения, которые машина не может преодолеть. Глубокие подрезы предотвращают защемление. Острые углы утончают стену там, где заготовка растягивается больше всего. Ручкам необходима головка достаточного диаметра для аккуратной формы — наши головки имеют диаметр от 90 до 220 мм на моделях с одним штифтом.
Прежде чем вырезать форму, отнесите чертеж поставщику. По нашему опыту, большинство жалоб на толщину стенок связано с проектным решением, а не с настройкой машины, а час работы над чертежом предотвращает недели проб и ошибок.
Слои открывают больше возможностей. Коэкструзионная головка добавляет цветную оболочку, прозрачную полосу обзора или закопанную переработанную сердцевину — и все это в одном кадре. Наши машины с изогнутым рычагом работают от 1 до 6 слоев, полностью покрытых пленкой.многоуровневое руководство.
Автоматизация, управление и энергетика
Стек управления решает, будет ли качество сохраняться в течение смены. Спросите любого поставщика, что находится внутри, и ожидайте имен, а не прилагательных.
На наших машинах используются ПЛК Mitsubishi, сервоуправление MOOG, HMI Weinview и компоненты OMRON, Schneider и GEFRAN. Программируемое управление толщиной стенок изменяет зазор матрицы во время выстрела, в результате чего материал попадает туда, где он нужен детали, и выводится там, где это не нужно.
Для линейной интеграции задайте три конкретных вопроса: какие протоколы ПЛК предоставляет для подключения MES или SCADA, экспортируются ли аварийные сигналы в виде структурированных данных и предлагает ли поставщик удаленную диагностику. Мы предоставляем удаленный мониторинг IoT, чтобы наши инженеры могли проверять машину в режиме реального времени и выявлять проблемы до того, как они остановят производство.
Энергетика заслуживает отдельного анализа. Доминируют три нагрузки: нагрев ствола, система привода и охлаждение. В таблице выше указано среднее потребление по моделям, расход охлаждающей воды составляет от 50 до 180 л/мин в зависимости от размера машины.
Сравнивайте поставщиков по этой цифре за деталь, а не по почасовой ставке. Более быстрая машина распределяет те же киловатты на большее количество бутылок, что часто делает машину с более высокой мощностью более дешевой в эксплуатации.
Экономика жизненного цикла: сколько стоит владение машиной
Стоимость покупки составляет один платеж. Право собственности рассчитано на десятилетие. Пять факторов определяют капитальные затраты, а четыре — эксплуатационные расходы.
| Драйвер затрат | Категория | Примечания |
|---|---|---|
| Размер машины и количество станций | Капитал | Самая большая одиночная переменная |
| Количество слоев | Капитал | Каждый слой добавляет сложности экструдеру и головке. |
| Формы и полости | Капитал | Обычно указывается отдельно — бюджет для них |
| Последующая автоматизация | Капитал | Демонтаж, проверка на герметичность, транспортировка |
| Энергия | Операционная | Используйте приведенное выше значение для каждой детали. |
| Труд | Операционная | Резко падает при автоматической прошивке и обработке |
| Сломать и перемолоть | Операционная | Закрытие цикла перешлифовки восстанавливает флэш-память, за которую вы уже заплатили. |
| Запасные части и техническое обслуживание | Операционная | Бюджет ежегодно; склад быстроизнашивающихся товаров на месте |
Постройте свою модель окупаемости на основе дельты, а не суммы. Сравните новую линию с тем, что вы используете сегодня: количество получаемых деталей в час, экономия рабочего времени, сокращение количества отходов, изменение энергии на каждую деталь. Разделите стоимость станка и оснастки на эту годовую прибыль, и вы получите период окупаемости, рассчитанный вами, а не поставщиком.
Режимы обслуживания и отказов
Время безотказной работы зависит от графика, а не от удачи. Запланируйте три уровня работы.
| Интервал | Задачи |
|---|---|
| Ежедневно | Проверьте нагреватели головки и температуру; очистить зону отсечения; проверьте расход и давление охлаждающей воды |
| Еженедельно | Осмотрите зажимные поверхности и установочные штифты; проверьте сервопривод и гидравлическое давление; просмотреть процент брака для дрейфа |
| Ежеквартальный | Запустите диагностику производительности; осмотреть систему смазки; калибровать критические компоненты |
| Ежегодно | Осмотрите износ винта и цилиндра; обслуживание головки; просмотреть полный перечень запасных частей |
Распространенные виды отказов следуют закономерностям: изношенные защемляемые кромки ослабляют сварные швы основания, смещающиеся зоны нагревателя меняют распределение стенок, а затупленные зажимные поверхности приводят к появлению заусенцев. Каждый из них сначала проявляется как дефект детали.
Обучение операторов окупается быстрее, чем любая запасная часть. Подтвердите, что включает в себя ваш поставщик, и убедитесь, что установка охватывает процедуры защиты и блокировки машины в соответствии с вашими местными требованиями безопасности — в США это означает, что соблюдение OSHA подтверждается до того, как линия запустит производство.
О гарантии спросите в письменном виде:срок службы всей машины с момента ее прибытия на ваш завод составляет один год, а срок службы основных компонентов, таких как контроллер толщины стенок MOOG и серводвигатели, составляет два года. Спросите любого поставщика, на что распространяется его гарантия, что она исключает и как быстро запасные части доставляются в вашу страну.
Выбор вашей конфигурации
Работайте в таком порядке: объем контейнера и материал сужают класс машины, годовой объем определяет одну или две станции, а требования к слоям определяют перемещение формы или изогнутый рычаг. Затем полости масштабируют выходные данные в соответствии с вашим прогнозом.
Нашпятиэтапное руководство по выборуподробно описывает этот путь определения размера. Для контейнеров емкостью более 30 литров заготовка становится слишком тяжелой для непрерывной экструзии, и решение переходит к аккумуляторным машинам, описанным в нашей статье.аккумулятор против непрерывного сравнения.
Часто задаваемые вопросы
Что такое машина непрерывного выдувного формования?
Машина непрерывного выдувного формования непрерывно выдавливает трубку расплавленного пластика, называемую заготовкой, в то время как одна или две формовочные станции перемещаются, чтобы поймать ее, закрыть и раздуть деталь. Экструдер никогда не останавливается. Подходит для небольших и средних контейнеров из полиэтилена высокой плотности, полипропилена и ПВХ — бутылок, канистр и упаковки для смазочных материалов. Вместо этого для изготовления крупных деталей используются аккумуляторные машины, поскольку тяжелая висящая заготовка растягивается до закрытия формы.
Как рассчитать количество бутылок в час, исходя из времени цикла и количества полостей?
Умножьте количество циклов в час на количество полостей на головку и количество станций. Машина с производительностью 600 циклов сушки в час с головкой с двумя гнездами на двойной станции теоретически достигает 2400 деталей в час. Затем примените реалистичное снижение номинальных характеристик для охлаждения, обращения и переключения, поскольку номинальные значения в каталоге показывают, что машина работает пустым. Планируйте мощность на пониженном количестве.
Какие материалы обрабатываются на машинах непрерывного выдувного формования?
ПЭВП, ПП, ПВХ и ПА хорошо работают на экструзионно-выдувных машинах непрерывного действия. HDPE доминирует в производстве бутылок и канистр. Подберите шнек к материалу: более жесткие сорта требуют большей плавкости, поэтому диаметр шнека и соотношение длины к диаметру имеют значение. Для производства прозрачных бутылок для напитков из ПЭТ используется другой процесс — литье с раздувом и вытягиванием под давлением — и на разных машинах.
Сколько энергии потребляет машина непрерывного выдувного формования?
Среднее энергопотребление зависит от размера машины. Машины непрерывного действия Kinggle работают от 12 до 18 кВт в классе 2 л, от 16 до 25 кВт в классе 5 л, от 25 до 34 кВт в классе 15 л и от 40 до 80 кВт в высокоскоростных моделях с изогнутым рычагом. Сравните поставщиков по количеству энергии на готовую деталь, а не по часу, поскольку более быстрая машина распределяет одинаковую мощность на большее количество деталей.
Какое техническое обслуживание требуется линии непрерывного выдувного формования?
Планируйте ежедневную, еженедельную и ежеквартальную работу. Ежедневно: проверяйте нагреватели головки экструзионной головки, очищайте зону защемления, проверяйте поток охлаждающей воды. Еженедельно: проверяйте зажимные поверхности и гидравлическое или серводавление. Ежеквартально: проводите диагностику производительности, осматривайте систему смазки и калибруйте критически важные компоненты. Храните быстроизнашивающиеся запасные части на месте, поскольку недостающая деталь обходится дороже во время простоя, чем в случае хранения на складе.
Следующий шаг зависит от того, где вы находитесь
Отправьте данные о контейнере — объем, материал, толщину стенок, целевую производительность — и наши инженеры подскажут правильный путь для вашей сцены:
- Пробуете новый продукт?Мы порекомендуем начальную конфигурацию и запустим вашу часть в пробной версии.
- Увеличение мощности?Мы сопоставим выходные математические данные с вашей линией розлива и укажем соответствующую модель.
- Замена устаревшей машины?Мы сравним энергопотребление на деталь и лом с вашей текущей линией, чтобы окупаемость определялась вашими цифрами.
В каждом предложении указаны модель, компоненты, условия продажи и время выполнения заказа — обычные модели работают от 30 до 40 дней, изготовленные по индивидуальному заказу — от 60 до 120 дней. Просмотритеполный непрерывный модельный ряд машинпока вы собираете свои цифры.
Запросить конфигурацию и предложение →Машина непрерывного выдувного формования занимает свое место благодаря ритму: экструдер, который никогда не останавливается, формы, которые идут в ногу со временем, и линия, размер которой соответствует вашему наполнителю. Получите конфигурацию, количество гнезд и правильное снижение номинальных характеристик, и выходные математические данные останутся в силе в производстве. Модели и характеристики смотрите в разделеАссортимент машин непрерывного выдувного формования.