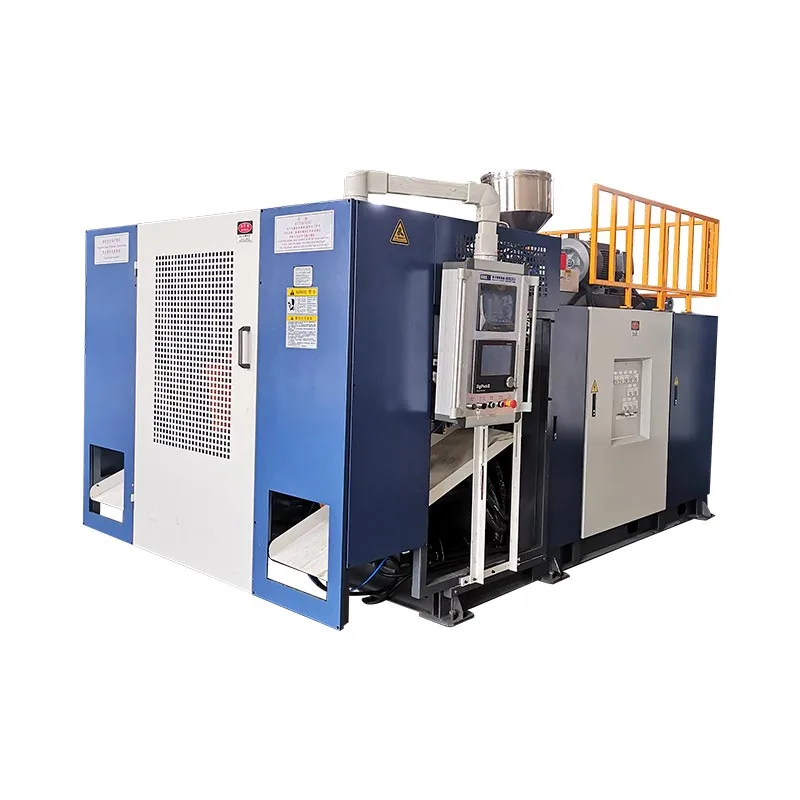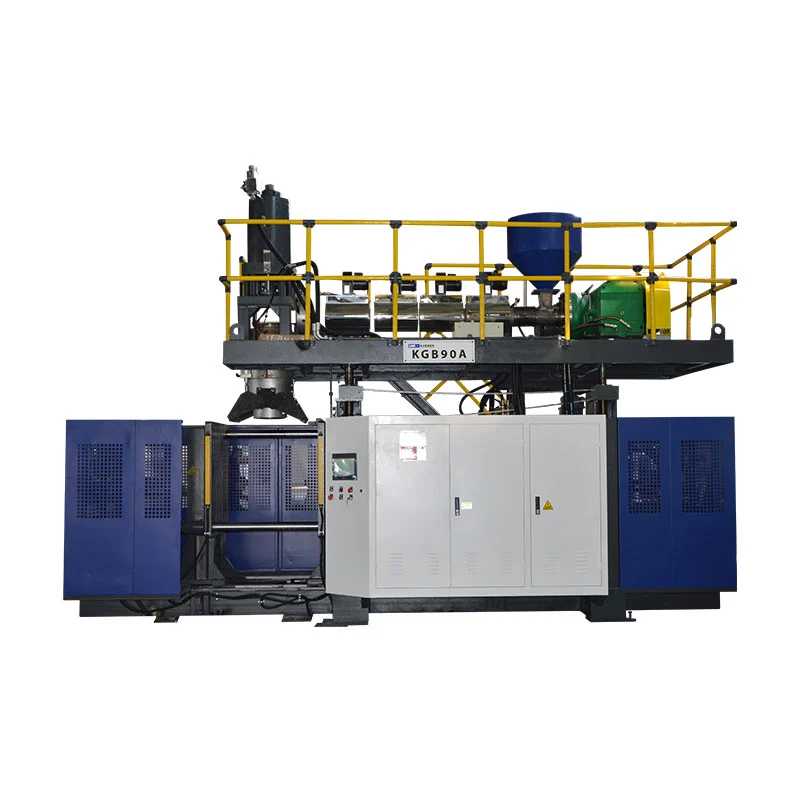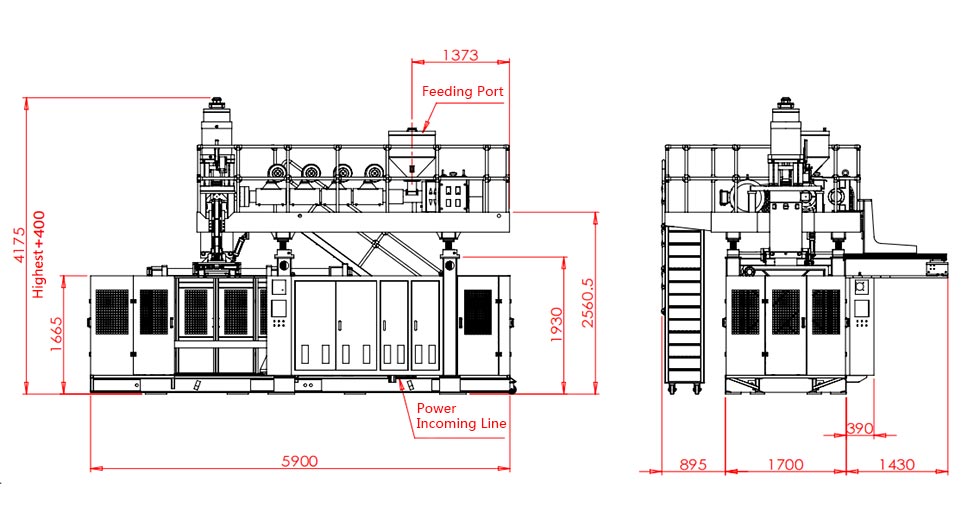
С помощью выдувного формования автомобилей можно производить полые детали, такие как воздуховоды и резервуары для жидкости. Выбор оборудования начинается с чертежа детали, указанной смолы и приемочных требований. Заявленный объем контейнера машины сам по себе не может определить, сможет ли она сформировать конкретный канал, вместить форму или обеспечить требуемую готовую продукцию.
Полезный обзор покупки сопровождает деталь на протяжении всего процесса: формование, снятие, обрезка, сборка и проверка. Прежде чем сравнивать номинальную производительность или цену, определите обязательные требования к продукции и инструментам. В противном случае быстрый цикл формования может скрыть производственную ячейку, которая все еще не достигает поставленной цели.

Выдувное формование автомобильных деталей: применение и технологическая пригодность
Группируйте автомобильные детали по тому, что они должны делать, а не по тому факту, что они полые. В разном пересмотре нуждаются воздуховод кабины, воздухозаборник двигателя и бачок для жидкости. Их условия эксплуатации и интерфейсы определяют вопросы, на которые должно ответить предложение машины.
| Часть семейства | Входные данные для создания | Вопросы по оборудованию и инструментам |
|---|---|---|
| Каналы вентиляции и кондиционирования кабины | Путь воздуха, геометрия соединений, пространство для установки и указанные функциональные проверки | Может ли предлагаемый маршрут сформировать корпус и оставить доступные места обрезки и осмотра? |
| Детали воздухозаборника двигателя | Указанные условия температуры, давления или вакуума, воздействие среды и требования к подключению | Соответствует ли смола, маршрут формирования и вся ячейка этим конкретным условиям? |
| Резервуары для жидкости | Жидкость, условия эксплуатации, порты, особенности монтажа и критерии приемки | Как будет производиться и проверяться корпус, интерфейсы и любая последующая сборка? |
| Другие полые технические детали | Случаи нагрузки, размеры, особенности сборки и применение по назначению | Подходит ли выдувное формование или следует сравнить другой способ формования или соединения? |
Оставляйте проекты топливных систем на отдельном пути утверждения. Например,RISE описывает испытания пластикового топливного бака на огнестойкостьв соответствии с Правилами ООН 34, Приложение 5, пункт 5. Это конкретный объем испытаний, а не полный контрольный список для утверждения. Установить применимый рынок, требования и обязанности по утверждению реального проекта топливной системы; каталог машин, в котором указаны «автомобильные баки», не устанавливает соответствующего производства топливных баков.
Выдувные воздуховоды HVAC: геометрия, интерфейсы и требования к оборудованию
Для воздуховодов HVAC, изготовленных методом выдувного формования, проверьте воздушный путь и каждое соединение вместе. Тело, которое можно сформировать, все равно нуждается в отверстиях, которые можно обрезать, найти и проверить. Поэтому изготовленные на заказ пластиковые воздуховоды должны доходить до стадии предложения с определением как отлитой геометрии, так и предполагаемой готовой геометрии.
Отделить вентиляцию кабины от требований к воздухозаборнику двигателя.
Не переносите материал воздухозаборника двигателя или условия испытаний в воздуховод кабины только потому, что оба несут воздух. Запишите условия установки, одобренные материалы и необходимые проверки для конкретной детали. Если давление, вакуум, циклическое изменение температуры или воздействие жидкости имеют значение, укажите соответствующие условия в спецификации проекта.
Осмотрите готовое соединение, а не только формованное отверстие.
Отметьте на чертеже концы соединений, точки крепления, изменения сечений и предполагаемые места обрезки. Затем проверьте, как деталь будет сидеть в приспособлении для чистовой или контрольной обработки. Полезный обзорный вопрос заключается в том, может ли одна и та же система отсчета последовательно определять местоположение детали во время обрезки, измерения и сборки.
Перед определением ячейки укажите необходимые проверки расхода, прохода, посадки или герметичности. Для этих проверок могут потребоваться специальные приспособления или отдельные станции. Они должны иметь назначенного поставщика и метод приемки, а не предполагаться, что они поставляются вместе с выдувной машиной.
Прежде чем выбирать размер машины, выберите маршрут процесса.
Прежде чем выбирать более крупную машину, обсудите, как заготовка достигнет полости формы. Заготовка — это горячая полая трубка, которую формирует и раздувает в процессе. Его обращение и размещение должны соответствовать геометрии.
Традиционная экструзия в сравнении с 3D-выдувным формованием
Техническое объяснение Торея 3D-выдувного формования с всасываниемописывает всасывание заготовки в полость формы для изготовления длинных и сложных полых форм. Это отдельная организация процесса. Обычную экструзионно-выдувную машину с роботом для удаления деталей не следует рассматривать как эквивалентное доказательство таких возможностей.
Если траектория неудобна, запросите проверку маршрута формования с использованием фактической геометрии и смолы. Сравните традиционное экструзионно-выдувное формование, специализированный путь размещения или всасывания и соединенные формованные секции, где это необходимо. Сравнение должно учитывать осуществимость формирования, интерфейсы и последующие работы, а не предполагать, что один маршрут подходит для каждого автомобильного воздуховода.
Разделяйте подачу расплава и конфигурацию привода
Непрерывная экструзия и работа накопительной головки описывают подачу расплава. Размещение паризона описывает другую часть процесса. Гидравлический, сервогидравлический и электрический приводы описывают приведение в действие. Сравнение их по разным осям упрощает интерпретацию котировок и предотвращает возможность использования меток автоматизации для возможности формования.
Выбирайте смолы для выдувного формования для конкретного применения в автомобилестроении.
Укажите марку, а не только семейство полимеров. «ПА» или «ПП» оставляют открытыми вопросы об армировании, модификации, поведении при обработке и пригодности для предполагаемой детали. ЭнвалиораПортфолио Durethan PA6, например, различает марки для выдувного формования и армированные марки для труб и воздуховодов. Фамилия не идентифицирует взаимозаменяемый рецепт.
Согласуйте подготовку материала и пластификацию с маркой
Получите текущие инструкции по обработке для конкретного сорта. Проверьте предлагаемую схему сушки и подачи, измерение влажности, где это необходимо, пригодность винтов и головок, контроль температуры и любые характеристики износостойкости, необходимые для состава. Это вопросы технического подтверждения, а не основания для публикации одной температуры сушки для всех инженерных пластиков.
Toray определяет вязкость расплава и стабильность сохранения формы, необходимые для пригодности смолы для выдувного формования. Записывайте состояние материала и параметры процесса во время испытания, чтобы можно было исследовать проблему формования с помощью известного рецепта. Не принимайте опубликованную скорость экструзии ПЭВП машины как доказательство производительности машины с другой смолой.
Продолжайте измельчение в соответствии с утвержденным рецептом.
Запишите источник, историю обработки и предлагаемую долю измельчения, а также разрешение клиента и проверки, необходимые для квалификации рецепта. Протестируйте предполагаемую производственную структуру. Испытание с использованием только первичной смолы не выявило эффективности при более позднем добавлении переизмельченной смолы.
Переведите чертеж детали в требования к оборудованию для выдувного формования.
Используйте таблицу требований к доказательствам для обзора оборудования для выдувного формования. Каждое обязательное требование требует соответствующей спецификации, чертежа или протокола испытаний. Неразрешенные элементы должны оставаться видимыми до тех пор, пока ответственная сторона не закроет их.
| Требование | Проверьте предложение | Доказательства и закрытие |
|---|---|---|
| Потребность в материале и брутто-дробе | Пластификация в зависимости от марки, пригодная к употреблению дробь и доставка; включать технологический лом, а не только готовый вес | Запись материалов и формирование представителя в судебном заседании |
| Установка пресс-формы | Конверт, монтаж, толщина и масса формы, инженерные коммуникации и доступ для обслуживания | Чертеж интерфейса «форма-машина» |
| Открытие и удаление | Свободное пространство, необходимые движения формы, путь захвата и зазор для горячей части. | Рассмотрение ходатайства и последовательность удаления при свидетелях |
| Критические области стенок | Головная оснастка, контроль заготовок и предлагаемые места проверки | Сопоставление измерений с пределами чертежа |
| Готовые интерфейсы | Обрезка, соединение, сборка и размещение приспособлений | Проверка размеров и функциональности готовой детали |
| Принятый результат | Полная ячейка, точка подсчета, правила прерывания и обработка брака | Пробное испытание по времени с принятыми количествами и записями остановок |
Как бы я рассмотрел проект выдувного формования автомобиля
Для проекта выдувного формования автомобиля я бы рассмотрел чертеж детали, прежде чем обсуждать мощность машины. Мои начальные вопросы касаются марки материала, условий эксплуатации, точек подключения и требований приемки. Номинальный объем контейнера машины будет оставаться ориентиром для проверки, а не основанием для одобрения воздуховода или резервуара нестандартной формы.
Если пробная деталь соответствовала заданному весу, но не прошла локальную проверку толщины стенки, я бы исследовал распределение материала, прежде чем увеличивать общий вес детали. Я бы сравнил указанные места контроля с профилем заготовки, подготовкой материала, оснасткой и записанными настройками процесса. Добавление материала повсюду будет оставаться предлагаемым изменением до тех пор, пока соответствующие проверки деталей не покажут, что это решило проблему.
Обзор оснастки будет охватывать не только вопрос о том, помещается ли форма между плитами. Я проверял монтаж, толщину формы, свободное пространство, необходимые движения и полный путь удаления детали. Порты и элементы крепления также потребуют четкого плана обрезки, расположения и проверки после формования.
Для определенного класса инженерного пластика я бы запросил руководство по его обработке и проверил предлагаемую сушку, подачу, расположение шнеков и головок. Я бы не стал использовать данные о производительности HDPE в качестве доказательства эффективности работы с другой смолой. Любой предлагаемый рецепт измельчения будет по-прежнему зависеть от применимых требований к материалам и заказчикам.
Прежде чем утвердить производственную ячейку, я бы включил в план испытаний последующие работы. Формованный воздуховод все равно должен пройти согласованные этапы обрезки, сборки и проверки. Я записывал принятые результаты, перерывы и корректировки вручную, а затем отделял принятые требования от элементов, требующих исправлений или дополнительных доказательств.
Моя рекомендация будет зависеть от этих выводов. Установка более крупной машины не была бы моей автоматической реакцией на дефицит производства; Сначала я хотел бы установить, связаны ли ограничения с формовкой, обработкой, отделкой или проверкой.
Конструкция выдувной формы, распределение по стенам и важные интерфейсы
Вес готовой детали — это одно измерение всего объекта. Он не может определить толщину на изгибе, соединении или защемлении. Определите места проверки по чертежу и функции, затем сравните измерения, выполненные при определенном состоянии детали.
Раздельное продольное и окружное управление.
Просмотрите программирование продольной заготовки отдельно от распределения стенок по окружности детали. Toray описывает управление толщиной стенки по радиусу в своем описании трехмерного процесса всасывания. Подтвердите фактические функции управления предлагаемой системы; большое количество точек программирования само по себе не демонстрирует, что каждое критическое место будет соответствовать своему пределу.
В случае локального отказа сопоставьте измерение с его положением на детали и исследуйте соответствующие переменные процесса и инструмента. Обеспечьте отслеживание изменений, чтобы можно было проверить их эффект. Существующиеруководство по программированию parisonболее подробно объясняет тему управления.
Проведение базовых данных через отделку и сборку.
Определите, как порты, обрезанные края и элементы крепления будут измеряться относительно заданных базовых данных. Согласуйте условия крепления детали и измерения. Просмотрите эти интерфейсы с поставщиками пресс-форм и приспособлений, используяпроверка конструкции пресс-формы и интерфейса машины, вместо того, чтобы рассматривать отделку как отдельный вопрос после утверждения формы.
Определите полную автомобильную ячейку выдувного формования
Нарисуйте маршрут от подготовки смолы до пункта подсчета принятых деталей. Включайте снятие, обрезку, открытие, соединение, сборку и осмотр только там, где это необходимо. По каждой операции укажите поставщика, акты приемки и ответственность за интеграцию.
Проверьте интерфейсы станций: как перемещается деталь, как она находится, что происходит, когда нижестоящая станция останавливается и как отделяются отбракованные детали. В предложении следует отличать оборудование, поставляемое производителем машины, от оборудования, поставляемого другими.руководство по настройке автоматизированной линииохватывает эти границы поставок.
Выбирайте проверки из функции и спецификации детали. Испытание на герметичность, где оно необходимо, не заменяет доказательства размеров, проходимости, сборки или долговечности. Избегайте использования одного общего списка испытаний для каждого применения в автомобилестроении.
Докажите деталь и производственный процесс отдельно
Запланируйте репрезентативное испытание на основе пересмотренного чертежа, утвержденного материала и предполагаемого рецепта. Запишите форму, настройку, партию материала и план измерений. Сохраняйте принятые количества, причины отклонения, остановки и ручные вмешательства вместе с записью цикла.
Испытание машины поставщиком и одобрение производственных деталей заказчиком служат разным целям.Публичный обзор PPAP AIAGсвязывает утверждение производственных деталей с постоянным соблюдением проектных записей и спецификаций во время фактического производственного цикла на производственных мощностях. Эта область применения шире, чем просто демонстрация движения машины или изготовление одного приемлемого образца.
| Активность | Вопрос, который он рассматривает | Доказательства для определения | Сам по себе не устанавливается |
|---|---|---|---|
| Машинный или клеточный FAT | Соответствует ли поставляемое оборудование согласованному объему приемки? | Контрактные проверки, конфигурация, условия пробного использования и запись открытых позиций | Все функции готовой детали или одобрение производства заказчиком |
| Функциональная проверка детали | Соответствует ли готовая деталь указанным требованиям использования? | Применимые записи размеров, сборки, функциональности и долговечности. | Устойчивая производительность за пределами оцениваемых условий |
| Утверждение производственной детали клиента | Соответствует ли предполагаемый производственный процесс применимым требованиям утверждения клиента? | Предоставляемые заказчиком материалы и производственные доказательства, включая PPAP, где это необходимо. | Утверждение изменения материала, чертежа или процесса без обязательного рассмотрения |
Установите количество образцов, продолжительность испытаний, методы измерения и любые статистические критерии в плане приемки проекта. Не заимствуйте универсальную цель Cpk или длительность выполнения из общей статьи о машине. Для части оборудования используйтеРуководство по планированию FATустановить согласованные проверки.
Закройте каждое требование как принятое, требующее корректирующих работ и повторного тестирования или еще не проверенное. Назначьте владельца и свидетельство закрытия для последних двух категорий. Разделение этих статусов не позволяет неполной пробной версии стать очевидным производственным выпуском.
Сравните выпуск и стоимость на границе принятой детали.
Подсчитайте готовые автомобильные детали, прошедшие согласованные проверки. Укажите, включает ли цель переключение, перерывы и последующие операции, и используйте одинаковую временную основу для каждой станции. См.руководство по расчету производительностидля различия между номинальными циклами и принятой производительностью.
Оценка ячейки воздуховода HVAC после цикла формования
Для гипотетического проекта автомобильного воздуховода HVAC я бы начал с требования 95 принятых деталей в час. Предположим, что у вас одногнездная пресс-форма, 32-секундный цикл формования, готовность на этапе формования на уровне 90 % и окончательный приемлемый выход продукта на протяжении всего процесса в размере 96 %.
Номинальная скорость формования составит 3600 ÷ 32, или 112,5 деталей в час. Если принять предполагаемую эксплуатационную готовность, то производительность на этапе формования составит 101,25 деталей в запланированный час.
Эта цифра не будет отражать объем готовой продукции. Я бы также сравнил возможности обрезки, обработки и проверки. В таблице ниже показаны два сценария планирования, предполагающие отсутствие дополнительных потерь при передаче или взаимодействия между остановками станций. Оба показателя мощности в нисходящем направлении используют запланированные часы и уже учитывают предполагаемые перерывы в работе станции; доходность 96% применяется один раз в конце.
| Планирование мероприятий | Первоначальный сценарий переработки | Пересмотренный сценарий переработки |
|---|---|---|
| Производительность на этапе формования | 101,25 частей/час | 101,25 частей/час |
| Мощность последующей обработки | 90 деталей/час | 105 частей/час |
| Предполагаемая окончательная принятая доходность | 96% | 96% |
| Прогнозируемый принятый результат | 86,4 частей/час | 97,2 частей/час |
| Требуемый принятый вывод | 95 частей/час | 95 частей/час |
В первоначальном сценарии производительность нижестоящего производства ограничит производительность электролизера до 90 частей в час до достижения окончательного допустимого выхода. Таким образом, прогнозируемая принятая производительность составит 90 × 0,96 = 86,4 частей в час, что ниже требуемого.
Далее я бы оценил последующую установку, способную обрабатывать 105 деталей в час. Поскольку на этапе формования предложение будет ограничено, прогнозируемая принятая производительность составит 101,25 × 0,96 = 97,2 детали в час.
Пересмотренный расчет превысит целевой показатель всего на 2,2 части в час. Я бы рассматривал это как ограниченный запас планирования, а не как доказательство утвержденного уровня производства. Репрезентативное испытание клеток все равно потребует установления фактического цикла, перерывов, производительности последующих этапов и приемлемого выхода.
Это сравнение позволит направить инженерный анализ на этапы окончательной обработки и проверки, прежде чем запрашивать более крупную выдувную машину.
Сравните одинаковый объём производства
В каждом предложении разделите затраты на станок, пресс-форму, подготовку материала, отделочные приспособления, проверку, интеграцию и испытания. Цену только машины нельзя сравнивать напрямую с ценой всей ячейки. Оценить дополнительные мощности в сравнении с принятым объемом производства и проектным спросом; не предполагайте, что более крупная машина устранит узкое место в дальнейшем потоке.
Подготовьте запрос цен на автомобильные детали для Kinggle
Опубликованные компанией Kinggle аккумуляторные платформы содержат ссылки на спецификации для первоначального обсуждения. Они не являются автоматическим выбором для гипотетического примера воздуховода или для каждой автомобильной детали. Предлагаемый материал, пресс-форма и полный объем производства все еще нуждаются в технической экспертизе.
| Справочное поле | КГБ80А | КГБ100Б |
|---|---|---|
| Заявленная максимальная вместимость контейнера | 30 л | 120 л |
| Сила зажима | 215 кН | 440 кН |
| Размер плиты формы, Ш × В | 750 × 860 мм | 1200 × 1200 мм |
| Максимальный размер формы, Ш×В | 520 × 860 мм | 920 × 1200 мм |
| Толщина формы | от 360 до 420 мм | от 510 до 600 мм |
| Перечисленное соединение с приложением | Трубопроводы автозапчастей | Автозапчасти и автомобильные баки |
В таблице воспроизводятся выбранные поля со связанных страниц продуктов Kinggle. Размер плиты и максимальный размер формы — это разные поля. Ни один из них не подтверждает полный диапазон движения, мощность для конкретной марки, специальный процесс всасывания или одобрение топливной системы. Запросите чертеж интерфейса и конфигурацию предлагаемой сборки.

Отправьте пакет проверки, а не просто запрошенный объем машины
- 3D и 2D чертежи деталей с изменениями, готовой геометрией, исходными данными и требованиями к критическим стенам или интерфейсам.
- Указанная марка смолы, утвержденная рецептура производства и соответствующие инструкции по обработке.
- Вес детали, планируемое расположение пресс-формы, информация о существующих инструментах и предлагаемая последовательность отделки.
- Требуемый принятый объем производства с указанием временных показателей, годового спроса, ассортимента продукции и требований к проверке.
- Условия на объекте и четкий список тех, кто поставляет пресс-форму, вспомогательное оборудование, отделку, проверку и интеграцию.
Эти входные данные позволяют адресу технической проверки соответствовать нерешенным требованиям и условиям испытаний, прежде чем будет окончательно утверждена конфигурация машины.
Часто задаваемые вопросы
Любой ли автомобильный воздуховод можно изготовить на обычной выдувной машине?
Нет. Проверьте геометрию, указанную смолу, интерфейсы и доступ к инструментам. Некоторые формы требуют оценки специального размещения заготовок, формования с раздувом или соединения секций. Обычная машина с роботом-вынимателем сама по себе не обеспечивает таких формовочных возможностей.
Достаточно ли объема аккумулятора для выбора станка для автомобильной детали?
Нет. Полезная потребность в дробях, доставка конкретного материала, установка формы, открытое пространство, необходимые перемещения, удаление деталей и последующие работы также требуют анализа. Заявленный объем контейнера является эталоном проверки, а не полным методом выбора нестандартной технической части.
Может ли машина HDPE обрабатывать определенный сорт инженерного пластика?
Это требует анализа подготовки материала, пластификации, оснастки головки, контроля и предлагаемого процесса для каждой марки. Опубликованная скорость экструзии HDPE не подтверждает производительность при использовании другой смолы. Подтвердите конфигурацию и запустите репрезентативное испытание с предполагаемым материалом.
Почему деталь может соответствовать заданному весу, но не пройти проверку толщины стенки?
Вес описывает всю деталь, а проверка толщины измеряет местоположение. Материал может распределяться по-разному между регионами без соответствующего изменения общего веса. Нанесите на карту место неисправности и исследуйте соответствующие материалы, инструменты и условия процесса, прежде чем решить, как это исправить.
Завершает ли прохождение FAT машины утверждение производственных деталей заказчиком?
Нет. FAT охватывает согласованный объем приемки оборудования. Проверка готовой детали и одобрение производства заказчиком требуют собственных применимых доказательств. Если требуется PPAP, подтвердите требования заказчика к представлению и производству, а не рассматривайте поставку оборудования как одобрение.
Покупка автомобильной выдувной машины — это то же самое, что поиск деталей, изготовленных по индивидуальному заказу?
Нет. Закупка оборудования касается оборудования, интерфейсов инструментов, интеграции и приемки производственного процесса. Поиск готовых деталей подразумевает ответственность производителя за производство и поставку этих деталей. Прежде чем сравнивать поставщиков, уточните, какой объем запрашивается.
Для проверки оборудования автомобильных деталей отправьте чертеж и требования к материалам черезСтраница контактов Кингглаили по электронной почтеsales@kinggle.com. Телефон:+86-574-87103665. Информация о компании доступна на сайтеСтраница «О компании» Kinggle.
Утвердите производственный маршрут, прежде чем приступить к работе с машиной
Начните с детали и материала, определите маршрут формования и превратите чертеж в подробные требования к оборудованию и проверке. Затем сравните полные предложения на границе принятой части. Проблема обязательной подгонки требует решения; более быстрый цикл или более низкая закупочная цена не могут его закрыть.