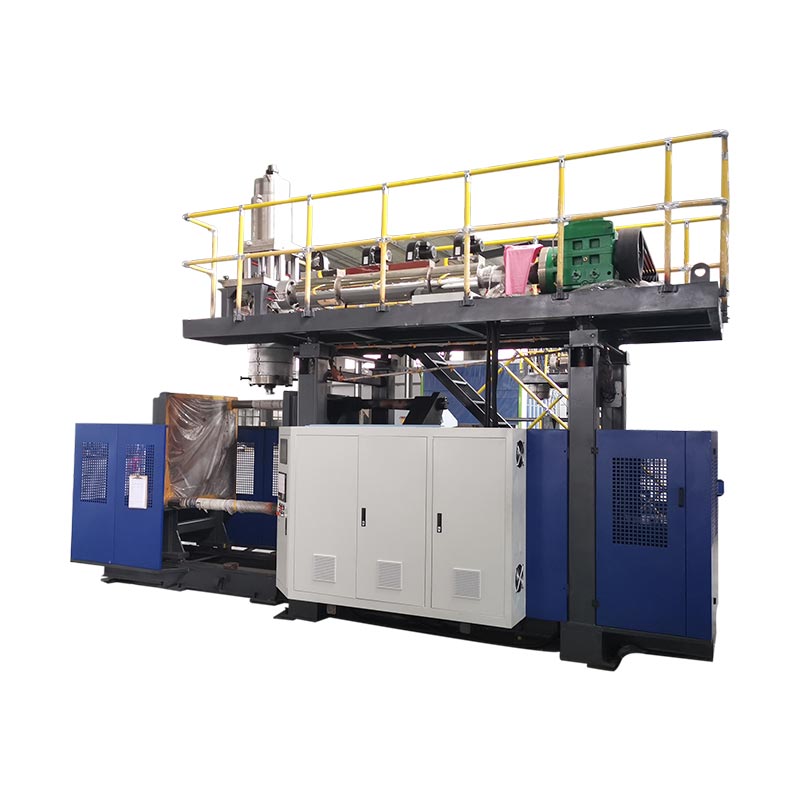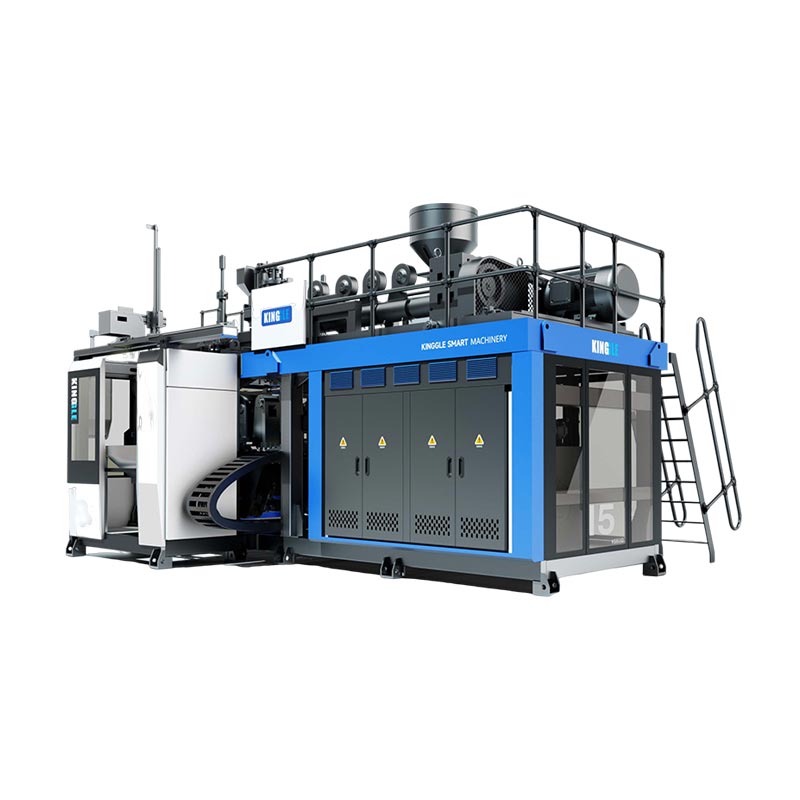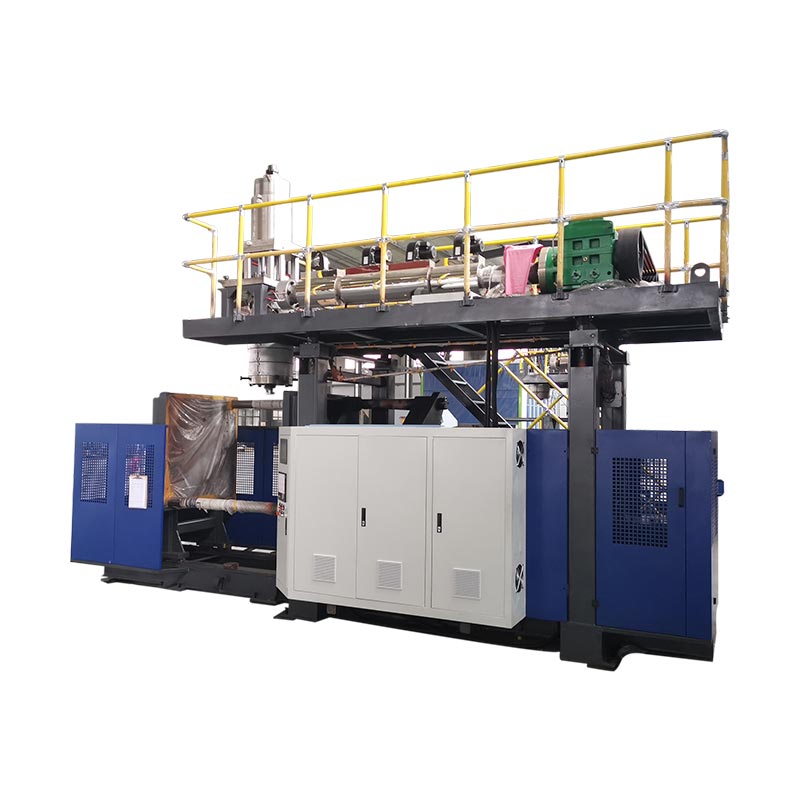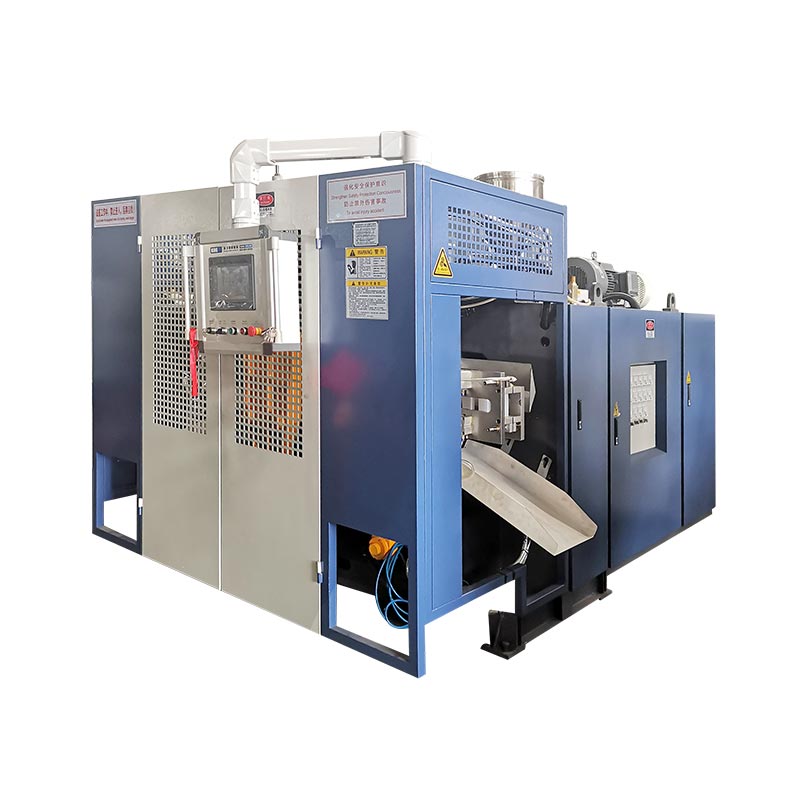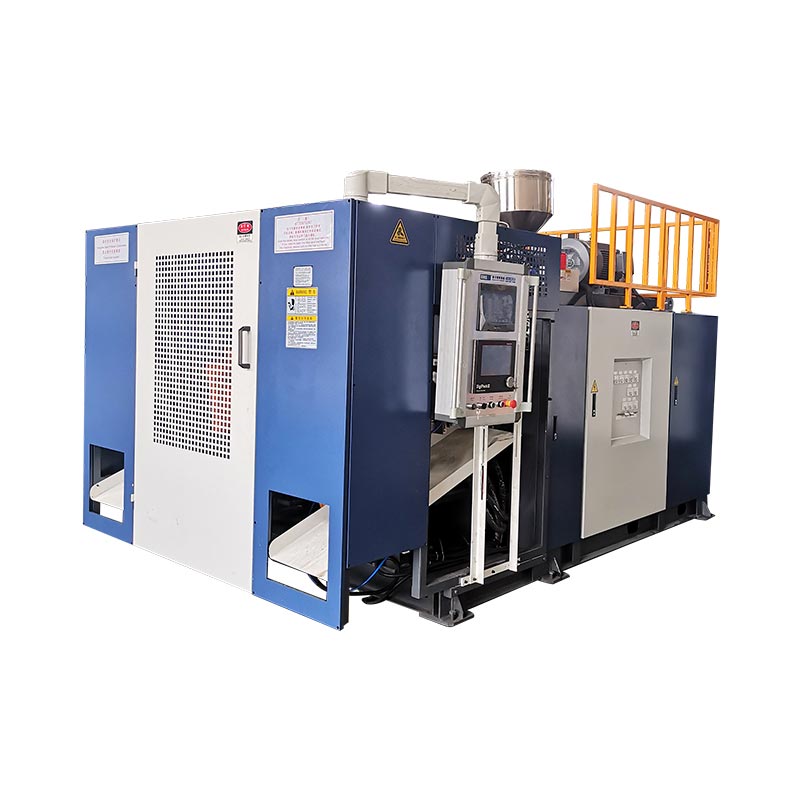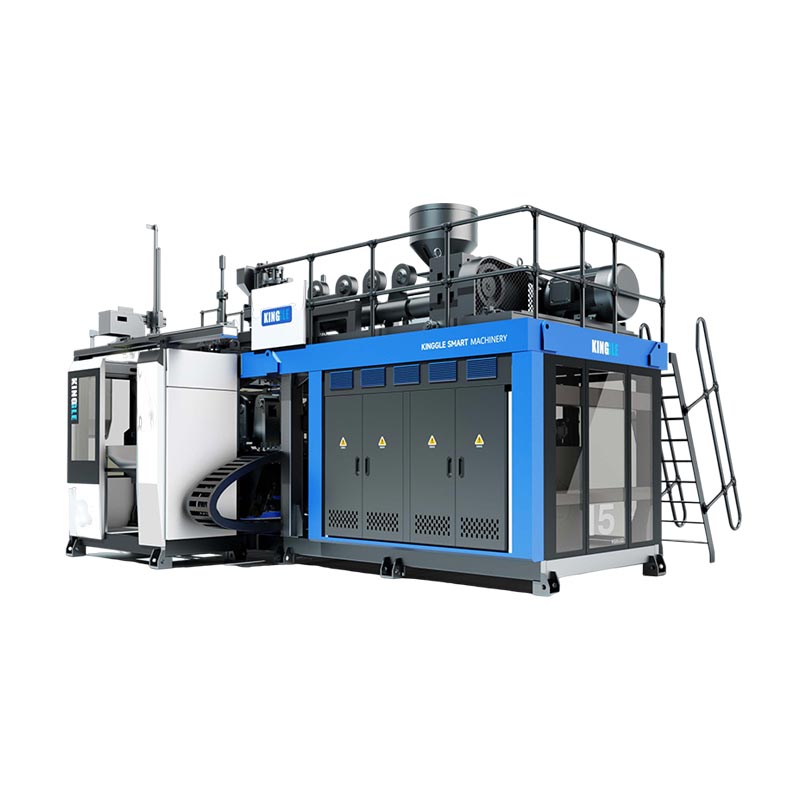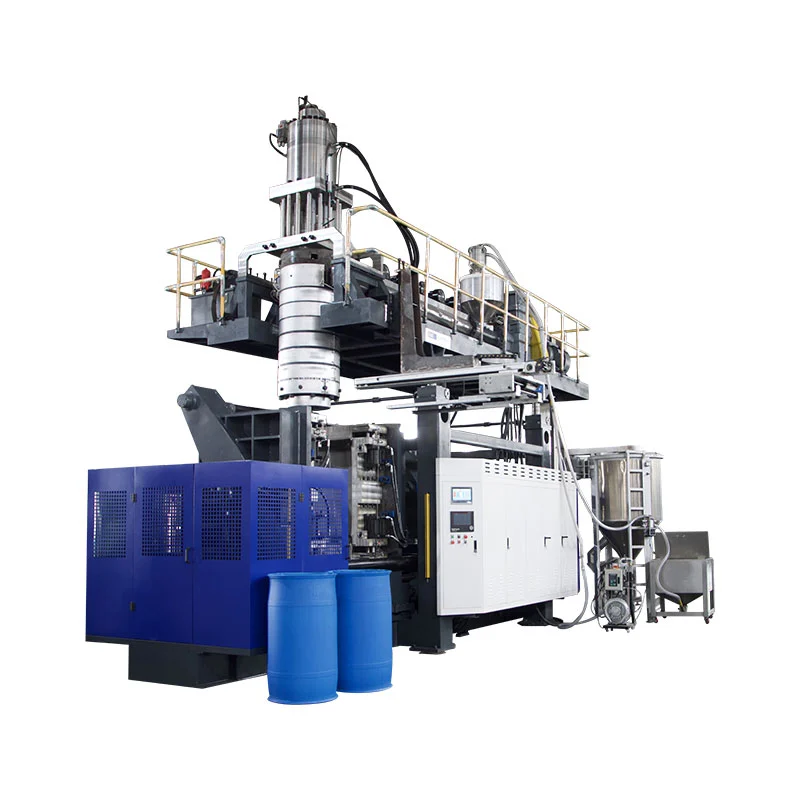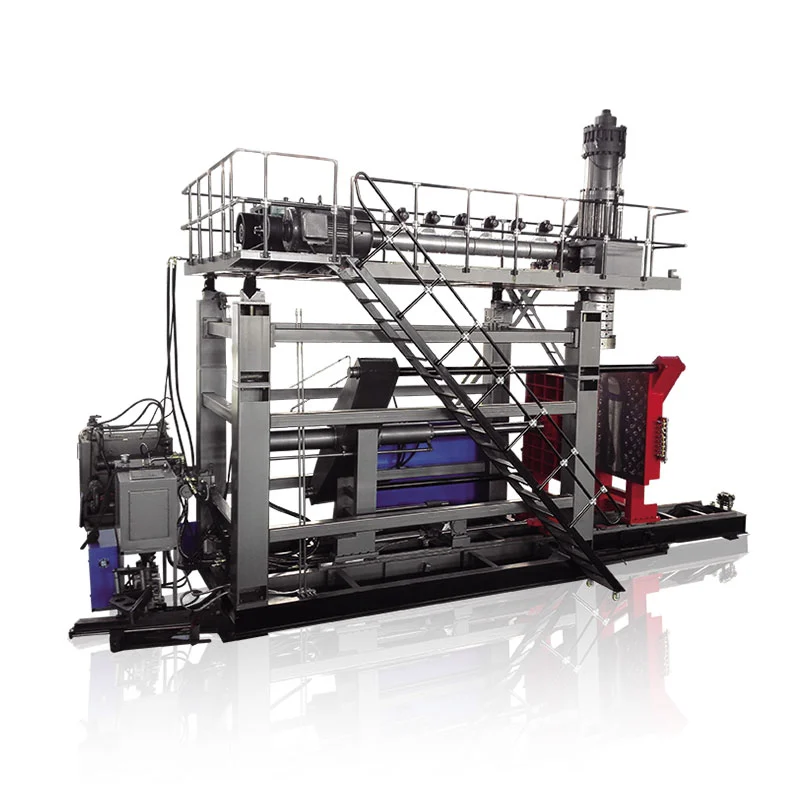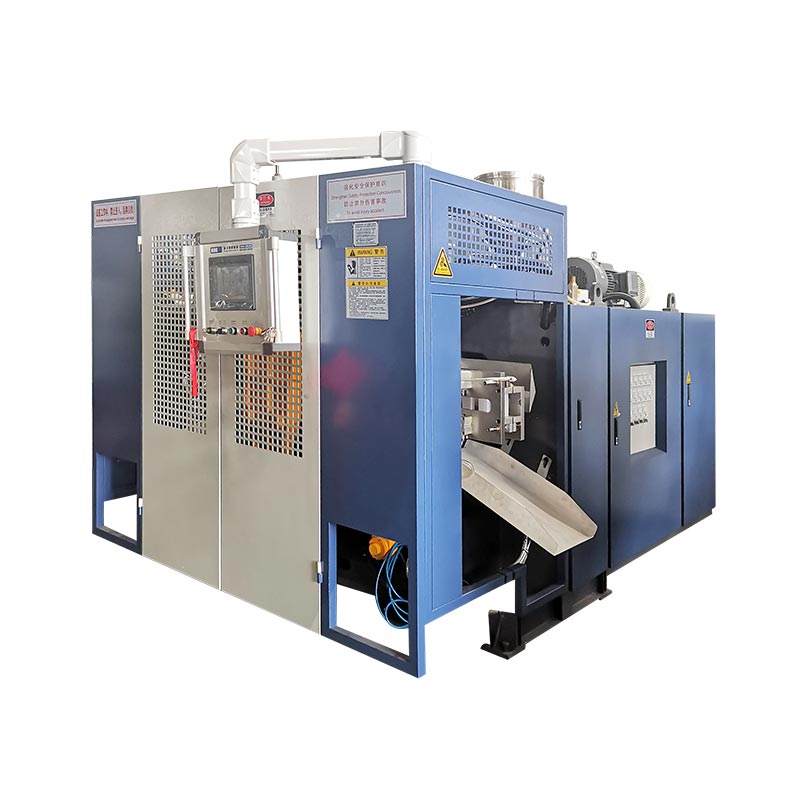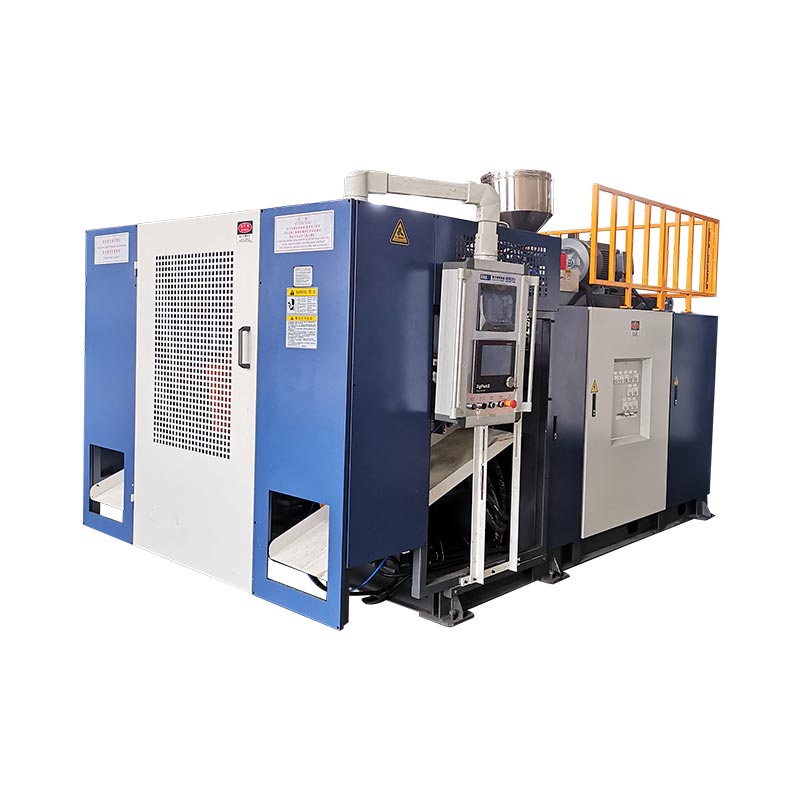
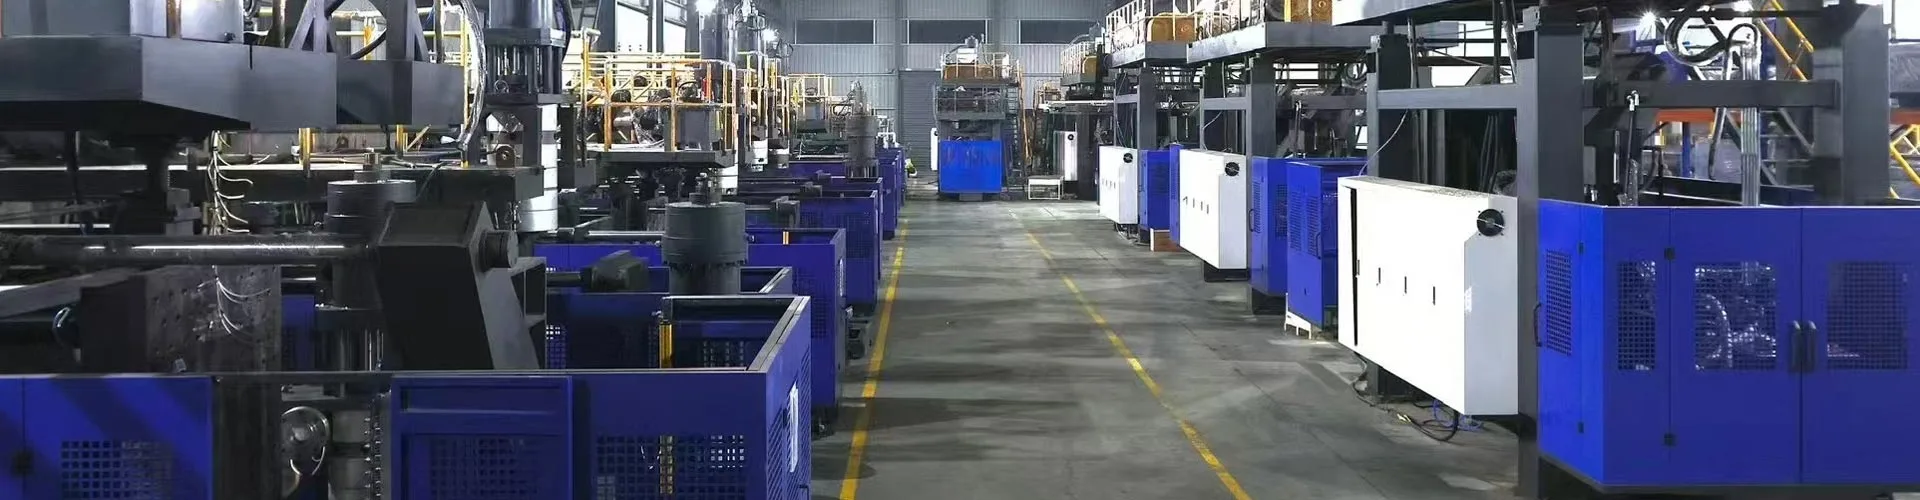
Основными частями машины для выдувного формования являются система подачи и экструзии, головка матрицы, форма и зажим, система выдува, контуры охлаждения, приводы и элементы управления, а также оборудование для удаления деталей. Их расположение зависит от процесса формования и конфигурации машины. При экструзионно-выдувном формовании определите каждый компонент по его функции и сборке, прежде чем рассматривать возможность замены.
Чтобы идентифицировать компонент, найдите его сборку, подтвердите его функцию и соберите соответствующую техническую информацию. Фотография или знакомое имя редко позволяют установить, будут ли две сменные детали работать на одной и той же машине.
Четыре различия предотвращают дорогостоящие путаницы
- Головка формирует пластиковую трубку; выдувная форма формирует внешнюю поверхность контейнера.
- Штифт или оправка формы формируют проход для расплава. Ударная игла подает воздух и может выполнять функции, связанные с шеей.
- Команда контроллера, положение исполнительного механизма и измеренная стенка бутылки — это разные доказательства.
- Сопоставление имени компонента — это только начало идентификации запасной части.
Определите тип машины, прежде чем называть ее части.
Подтвердите процесс на основании идентификационных и технических документов машины. Экструзионно-выдувное формование, литьевое формование с раздувом и выдувное формование с вытяжкой позволяют изготавливать полые изделия с помощью различных инструментов. Список компонентов, объединяющий все три компонента, может побудить покупателя искать оборудование, которое не используется на установленной машине.
При экструзионном формовании с раздувом, или EBM, экструдер подает расплавленный полимер в фильерную головку. Головка образует полую трубку, называемую заготовкой, которую форма захватывает и раздувает. Кинггларуководство по выдувной машинеобъясняет категории процессов и определяет экструзионно-выдувное формование в качестве основного оборудования.
Вместо этого машина для литья с раздувом формирует преформу вокруг стержня перед передачей ее на стадию выдувания. В системе растяжения-выдува ПЭТ используется преформа и операция вытягивания. Эти различия имеют значение при идентификации инструментов: узел стержня-стержня IBM и растягивающийся стержень из ПЭТ не должны фигурировать в общем списке запасных частей EBM.
Храните сборки, детали и технологические материалы отдельно.
Термин «детали выдувного формования» может означать компоненты машин или пластмассовые изделия, изготовленные с помощью этого процесса. Укажите, какое значение применимо. Заготовка — это обрабатываемый пластик, а не заменяемая деталь машины. Полость – это особенность формы. Головка — это сборка, содержащая несколько компонентов со своими собственными характеристиками.
При запросе помощи используйте иерархию сборок: машина, система, сборка, затем отдельная деталь. Например, «головка экструзии, комплект инструментов, оправка» более полезна, чем «штифт головки». Добавьте ссылку на чертеж или номер оригинальной детали, если они доступны. Это дает поставщику отправную точку, не полагаясь на местное прозвище.
| Группа компонентов | Функция | Полезные удостоверения личности |
|---|---|---|
| Подача и экструзия | Поставка, транспортировка, расплавление и смешивание смолы | Чертеж экструдера, характеристики шнека/цилиндра, табличка двигателя |
| Головка и инструмент для заготовок | Распределите расплав и сформируйте трубочку. | Модель головы, чертеж оснастки, ревизия сборки |
| паризонный контроль | Изменения команд в инструментальном отверстии | Версия контроллера, привод и идентификация обратной связи |
| Пресс-форма и зажим | Захватите заготовку, удерживайте инструмент и определите внешнюю форму. | Идентификатор пресс-формы, чертеж интерфейса, ссылка на узел зажима |
| Обдув и охлаждение | Надуйте заготовку и отведите тепло. | Чертеж продувочного инструмента, схема воздушного контура и контура охлаждения |
| Драйв и контроль | Функции питания, последовательности и мониторинга | Схемы, таблички с приборами, версии программного обеспечения и параметров. |
| Вынос и отделка | Снимите и, если имеется, доработайте продукт. | Чертеж захвата/приспособления и утвержденная конфигурация линии |
Подача и расплавление смолы: бункер, шнек, бочка и привод.
Путь подачи начинается перед винтом
Бункер подает материал в секцию подачи экструдера. Проект также может включать в себя погрузчики, блендеры, дозирующее оборудование или возврат измельченного материала. Рассматривайте их как идентифицируемое оборудование с отдельными интерфейсами. Наличие бункера не означает, что автоматическая транспортировка, сушка или смешивание включены в комплект поставки машины.
Если производительность становится нерегулярной, запишите марку смолы, партию, состав смеси и режим подачи, прежде чем обвинять шнек. Ограничение или перерыв в подаче материала может повлиять на то, что доходит до головы. Группе технического обслуживания нужны наблюдения, привязанные к фактическому запуску, а не просто запрос на экструдер большего размера.
Шнек, ствол и температурная система выполняют разные задачи.
Вращающийся шнек транспортирует и обрабатывает смолу внутри цилиндра. Зоны нагрева добавляют тепло под контролем температуры, при этом в процессе также выделяется тепло за счет механической работы. Датчики температуры обеспечивают обратную связь в местах их установки. Таким образом, отображаемая температура в зоне цилиндра не является прямым измерением каждой части текущего расплава.
Держите идентификаторы нагревателя и датчика отдельно. Сигнал тревоги низкой температуры может включать силовую цепь, нагреватель, устройство обратной связи, проводку или систему управления. Замена нагревателя без подтверждения неисправности может оставить первоначальную проблему нерешенной. Используйте реальную электрическую схему и квалифицированную электрическую диагностику, а не универсальное сопротивление или предел температуры.
Привод должен соответствовать более чем номинальной мощности
Двигатель, редуктор и муфта передают движение винту. Их механические соединения и эксплуатационные требования относятся к установленному узлу. Двигатель той же номинальной мощности автоматически не является подходящей заменой, а винт с тем же номинальным диаметром может иметь другую геометрию или детали соединения.
Для запроса винта или цилиндра предоставьте оригинальный чертеж, серийный номер машины и применение материала. Для запроса на привод приложите полные таблички двигателя и редуктора, а также соответствующую ссылку на сборку. Сохраните исходную ориентацию и информацию о подключении на фотографиях, сделанных в безопасном месте. Эти записи помогают отличить неисправный элемент от более крупной сборки вокруг него.
Формирование заготовки: штамповая головка, штамповая оснастка и контроль толщины стенок.
Головка матрицы получает расплав из экструдера и распределяет его по направлению к выходному инструменту. Матрица и оправка, иногда называемые штифтом матрицы или стержневым инструментом, определяют кольцевой канал, образующий трубку. Терминология зависит от конструкции головки, поэтому именованный компонент всегда должен быть связан с чертежом.
Выдувная форма выполняет другую работу. Он закрывается вокруг горячей заготовки и определяет внешнюю поверхность контейнера, поскольку воздух расширяет пластик относительно полости. Заказ «новой головки формы» без определения того, касается ли проблема экструзионной головки, выпускного инструмента или выдувной формы, создает неясность, которой можно избежать.
Непрерывная и накопительная головки имеют разные пути прохождения материала.
Устройство непрерывной экструзии формирует заготовку из непрерывной подачи расплава. Головка аккумулятора накапливает некоторое количество расплава и выгружает его во время цикла. Дополнительные функции хранения и разгрузки меняют головной блок и его органы управления. Аккумулятор расплава также отличается от гидроаккумулятора, который хранит энергию в гидроэнергетическом контуре.
Определите архитектуру головки, прежде чем сравнивать уплотнения, инструменты, нагреватели или приводы. Соответствие диаметра выпускного отверстия само по себе не означает, что окружающий узел, механизм или интерфейс управления совместимы.
Контроллер — это только часть системы контроля толщины стенки.
Система управления заготовкой связывает запрограммированный профиль с движением инструмента через контроллер, привод и систему обратной связи. Муг'сОбзор компонентов для выдувного формованияописывает контроллеры, приводы и сервокомпоненты как отдельные элементы своих решений. Эти семейства компонентов выполняют разные функции в системе управления и перемещения.
Практический вывод прост: сменный экран или контроллер не могут быть выбраны независимо от привода, обратной связи и интерфейса машины. Обзор Moog описывает семейства компонентов; он не определяет, какое устройство установлено на конкретной машине Kinggle.
Положение инструмента и окончательная толщина стенки также должны оставаться отдельными. Стенка бутылки по-прежнему зависит от поведения материала, геометрии детали и условий процесса. Проверьте формованную деталь, а не рассматривайте отображаемый профиль как отчет об измерениях стены.руководство по программированию parisonсвязывает изменения профиля с измеренным местоположением продукта.
Придайте форму и освободите деталь: форма, зажим, система выдува и выемка.
Выдувную форму и зажимной узел следует идентифицировать отдельно. Пресс-форма — это инструмент, ориентированный на конкретный продукт. Зажимной узел поддерживает и перемещает этот инструмент, а также удерживает его закрытым на необходимых этапах. Плиты, направляющие, цилиндры и любой механизм каретки относятся к конфигурации машины, а не автоматически к покупке пресс-формы.
При запросе на замену фотография полости может идентифицировать продукт, но мало что дает о монтажном интерфейсе. Укажите идентификатор инструмента и соответствующий чертеж машины или пресс-формы.Руководство по проектированию пресс-форм для экструзионно-выдувного формованияобъясняет, почему полость, защемление, охлаждение, интерфейс продувки и метод удаления должны работать вместе.
Выдувной штифт - это не штифт для матрицы
Штифт или оправка относятся к инструментам для формования расплава. Выдувной штифт относится к устройству подачи воздуха и, в некоторых конфигурациях, к устройству формирования горловины или калибровочному устройству. Оба можно назвать «булавкой» в цеху, но они выполняют разные задачи и имеют разные интерфейсы.
В некоторых продуктах используется другая схема обдува, включая нижний обдув. Не заказывайте выдувную иглу только из объема бутылки. Отделка изделия, геометрия инструмента, крепление, перемещение и подключение воздуха должны соответствовать утвержденной конструкции. Точные функции штифта или продувочного узла зависят от этой конструкции.
Удаление детали выходит за рамки открытия формы.
Система удаления должна вынимать сформированный продукт без недопустимых повреждений или помех. В зависимости от проекта для удаления может потребоваться захват, робот, другой манипулятор или определенная ручная операция. Удаление облоя, пробивание ручек, проверка на герметичность и транспортировка могут быть отдельным оборудованием.
Эта граница имеет значение, когда деталь неправильно достигает следующей машины. После открытия формы может возникнуть маркировка или деформация. Запишите, где он впервые появился, на какой станции или полости он появился и присутствовал ли он до обращения. Не диагностируйте износ пресс-формы по дефекту, который был проверен только после обрезки и транспортировки.
Прежде чем запрашивать замену пальцев, приспособлений или датчиков, подтвердите заказанный объем выемки и чистовой обработки.автомат и полное руководство по линииотделяет функции машины от последующего питания. Автоматизацию следует идентифицировать по фактической конфигурации, а не по слову «автоматический».
Поддержка цикла: гидравлика, охлаждение, датчики и элементы управления
Силовые и гидравлические контуры
В гидравлической машине двигатель и насос подают гидравлическую энергию. Клапаны направляют или регулируют поток, а приводы создают движение. Масляный насос с сервоприводом остается частью гидравлической системы. Если назвать его электродвигателем, это не значит, что вся машина полностью электрическая.
Пневматическая система поддерживает указанные пневматические и продувочные функции. Регуляторы, клапаны, фильтры, трубки и продувочный инструмент выполняют разные функции. Соединение, которое выглядит правильно, все равно должно соответствовать требованиям к схеме. Идентифицируйте гидравлические и пневматические компоненты по схеме и полному коду устройства, а не только по размеру корпуса или внешнему виду портов.
Охлаждение имеет несколько отдельных нагрузок
Пресс-форма требует отвода тепла, и машина может иметь дополнительные охлаждающие нагрузки, такие как гидравлическое масло или другие указанные контуры. Чиллер, башня или система водоснабжения предприятия могут располагаться вне системы подачи воды в машину. Составьте карту границ ответственности, прежде чем рассматривать отсутствующее оборудование завода как отсутствующий компонент машины.
Нормальные показания основного водопровода не доказывают, что каждая ветвь плесени имеет достаточную циркуляцию. Идентификация цепи и фактические наблюдения за работой более полезны, чем предположение об одной линии.руководство по требованиям к коммунальным услугамобъясняет, как обеспечить четкое разделение требований к машине, пресс-форме и вспомогательному оборудованию.
HMI, ПЛК и устройства обратной связи не являются взаимозаменяемыми.
HMI — это интерфейс оператора. ПЛК выполняет логику управления машиной, а полевые устройства подают сигналы и выполняют команды. Сообщение на HMI идентифицирует сообщенное состояние; он сам по себе не устанавливает, что экран неисправен или что отображаемое устройство неисправно.
Сохраните сигнал тревоги, шаг цикла и соответствующие наблюдения, прежде чем сбрасывать или изменять что-либо. ИспользуйтеРуководство по настройкам HMI и аварийным сигналаморганизовать эту запись. Замена контроллера, привода или обратной связи также может потребовать правильной программы, параметров и калибровки.
Устройства, связанные с безопасностью, требуют определенного процесса замены и проверки. В Соединенных Штатах,Руководство OSHA по опасной энергииустраняет риски обслуживания, связанные с неожиданным включением питания или накопленной энергией. Следуйте процедуре, соответствующей конкретной машине, через уполномоченного персонала. Ни упор HMI, ни стандартное руководство по запчастям не обеспечивают безопасный доступ.
Посмотрите, чем отличаются детали машин непрерывного и аккумуляторного типа Kinggle.
Примеры реальных платформ делают карту компонентов более полезной. КингглаСтраница продукта KGB5Lописывает одностанционную машину непрерывного действия с поступательным механизмом перемещения формы. В его таблице указан винт диаметром 60 мм, а название ПЛК Mitsubishi указано в описании функции.

The Страница KGB100B 120лвместо этого описывается платформа с аккумуляторной головкой. В нем указан винт диаметром 100 мм и описана работа гидравлического сервопривода, фиксация формы прямым давлением и контроль толщины стенки. Расположение хранения и разгрузки придает обсуждению компонентов другую структуру.

| Элемент | КГБ5Л | КГБ100Б | Что меняет различие |
|---|---|---|---|
| Опубликованная архитектура | Одностанционная непрерывная экструзия | Экструзия аккумуляторной головки | Сборка головки и взаимосвязи циклов |
| Опубликованный диаметр винта | 60 мм | 100 мм | Различные ссылки на экструдеры; диаметр не является полной спецификацией детали |
| Опубликованное расположение пресс-форм | Трансляционное перемещение пресс-формы | Фиксированное расположение открытия/закрытия, описанное на странице. | Определите правильный узел зажима и механизма. |
| Замена личности | Используйте исполнительную документацию этого аппарата. | Используйте исполнительную документацию этого аппарата. | Из общего названия компонента не следует взаимозаменяемость. |
Источники: две связанные страницы продуктов Kinggle. Описания конфигураций и диаметры винтов являются каталожной информацией, а не измерениями, полученными на оборудовании, установленном клиентом.
Эти примеры показывают, почему «винт Кинггла», «гидравлический клапан» или «настенный контроллер» являются слишком широким описанием заказа. Даже в пределах одного семейства машин серийный номер, утвержденные изменения и текущая версия сборки имеют значение. Данные на странице продукта могут определить местонахождение платформы, но они не могут заменить готовую спецификацию материалов.
Для покупки отделите три записи: что описано в каталоге, что входило в заказ и что сейчас установлено. Более поздняя модификация могла заменить привод, датчик или инструмент. Согласуйте эти записи перед выбором замены, особенно если старый компонент больше не соответствует исходному чертежу.
При обращении в сервисное обслуживание отметьте затронутую подсистему на обзорной фотографии и отдельно прикрепите читаемую этикетку компонента. Свяжите оба изображения с серийным номером машины. Крупный план без контекста установки может скрыть, принадлежит ли предмет к приводу экструзии, гидравлическому агрегату или вспомогательному устройству.
Перед заказом определите правильную замену
Начните с наблюдаемой проблемы и идентичности детали, а не с вывода о том, что компонент вышел из строя. Неровные стены, медленное движение или температурный сигнал могут иметь несколько причин. Запишите условия и подтвердите неисправность с помощью утвержденного процесса диагностики, прежде чем покупать замену.
The Руководство по дефектам выдувного формованияполезен для организации симптомов продукта. Для определения интервалов обслуживания используйтеконтрольный список профилактического обслуживаниярядом с руководством к установленной машине. Обзор компонентов не должен предписывать один срок замены для каждой смолы, рабочего цикла и рабочей среды.
| Записывать | Включать | Почему это важно |
|---|---|---|
| Идентификация машины | Модель, серийный номер и фотография идентификационной таблички. | Находит сборку и ее документацию. |
| Идентичность сборки | Система, сборочный чертеж, номер оригинальной детали и версия | Отличает один компонент от аналогичных предметов. |
| Информация об устройстве | Полный код производителя и читаемые рейтинги | Частичный код может не включать разницу в конфигурации. |
| Соединения | Соответствующий монтаж, вал, жидкостные, электрические или сигнальные интерфейсы. | Подтверждает больше, чем просто визуальное сходство |
| История изменений | Утвержденные замены, модификации и изменения программного обеспечения | Согласовывает исходный чертеж с текущей машиной. |
| Доказательства неисправности | Сигнализация, шаг цикла, измерения, маркировка образцов и безопасные фотографии. | Помогает отделить сообщенный симптом от неисправного элемента. |
Используйте короткую, контролируемую последовательность идентификации.
- Найдите элемент на чертеже машины или в списке деталей и запишите его номер сборки.
- Сфотографируйте всю этикетку и окружающую установку из безопасного, разрешенного положения.
- Сопоставьте соответствующие механические, электрические и жидкостные интерфейсы со спецификацией поставщика.
- Задокументируйте замены или изменения и получите необходимое техническое одобрение перед установкой.
- После авторизованной замены проверьте необходимые настройки, обратную связь, функции безопасности и результат работы продукта, прежде чем выпускать его в производство.
Разные классы компонентов нуждаются в разных доказательствах. Для обогревателя требуются указанные электрические и монтажные данные. Клапан требует правильной работы контура и конфигурации устройства. Механический инструмент требует своего чертежа и интерфейсов. Замена элемента управления требует проверки версии и параметров. Фотография может подтвердить эти записи, но не может установить все скрытые требования.
Запросите письменное подтверждение точного поставляемого товара и любой одобренной замены. Сохраните старые и новые удостоверения в служебной записи. Эта запись более полезна при следующей поломке, чем описание покупки, в котором говорится только «одна запчасть для выдувного оборудования».
Нечитаемая этикетка требует большего количества доказательств, а не угаданного номера детали. Используйте положение чертежа, фотографии установки и запись машины, чтобы определить личность. Не копируйте код с ближайшего компьютера только потому, что его компоненты выглядят похоже.
Часто задаваемые вопросы о деталях машин для выдувного формования
Каковы основные части выдувной машины?
Для экструзионной машины основными группами являются подача и экструзия, головка и оснастка, контроль заготовки, форма и зажим, продувка, охлаждение, приводы и средства управления, а также удаление продукта. Точное расположение зависит от платформы и проекта. Сначала определите процесс, а затем используйте документацию по сборке, чтобы отличить стандартное оборудование, выбранные опции и отдельные вспомогательные устройства.
В чем разница между головкой и выдувной формой?
Головка матрицы обрабатывает расплавленный полимер и формирует заготовку с помощью выпускного инструмента. Выдувная форма закрывается вокруг заготовки и определяет внешний вид изделия во время надувания. Таким образом, полость пресс-формы, матрица или комплект головки в сборе представляют собой отдельную позицию заказа. Дайте ссылку на сборку, а не полагайтесь только на слово «форма».
Выдувной штифт — это то же самое, что штифт или оправка?
Нет. Штифт или оправка относятся к инструментам для формования расплава и помогают определить кольцевое выпускное отверстие. Выдувная игла подает воздух и в конкретной конструкции может выполнять функции формирования шейки или калибровки. Общее слово «штифт» не делает компоненты взаимозаменяемыми. Используйте фактический чертеж инструмента для идентификации любого элемента.
Взаимозаменяемы ли детали различных машин для выдувного формования?
Не предполагайте взаимозаменяемость на основе общего имени, похожего внешнего вида или соответствующего рейтинга в заголовке. Полный код устройства, версия сборки, монтаж, подключения и рабочие функции должны совпадать. Элементы управления также могут зависеть от программного обеспечения, совместимости параметров и обратной связи. Любая альтернатива должна быть одобрена для установленной конфигурации, а не выведена из каталожной фотографии.
Какая информация необходима для идентификации запасной части?
Отправьте модель машины и серийный номер, номер оригинальной детали, ссылку на сборочный чертеж, версию и фотографии четкой этикетки. Включите соответствующие интерфейсы, одобренные модификации и обнаруженную неисправность. Для устройств управления также сохраните записи версии и конфигурации. Это позволяет в ходе запроса идентифицировать конкретный элемент, а не широкую категорию компонентов.
Подготовьте запрос на конкретную деталь
Для машины Kinggle начните с таблички машины, номера сборки и читаемой этикетки компонента. Добавьте запись о проблеме и соответствующие чертежи, затем отправьте посылку черезСтраница контактов Кинггла. Идентификация установленной детали является первым шагом к подтверждению правильности замены.