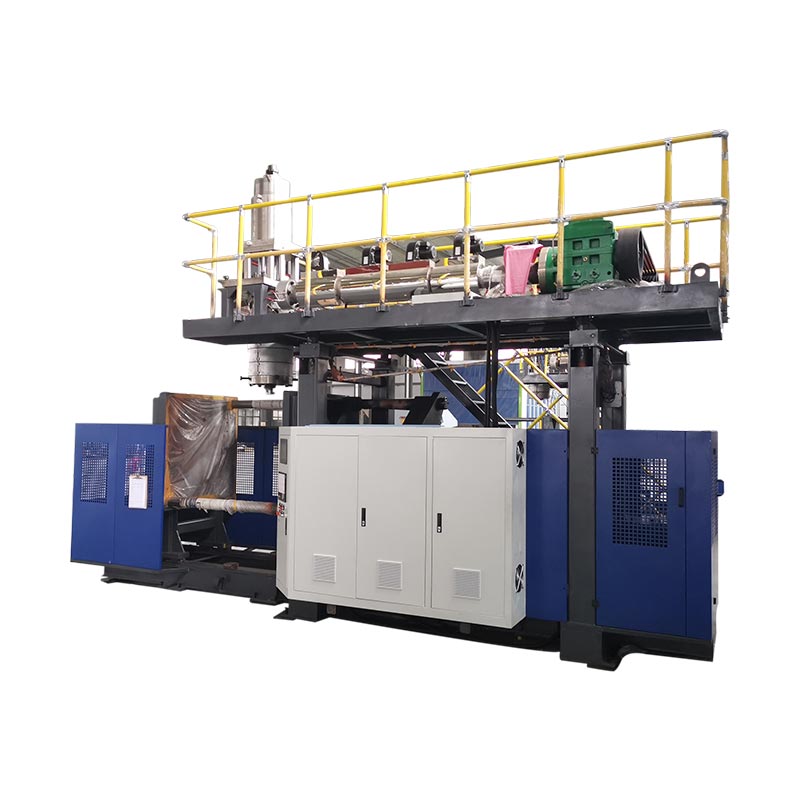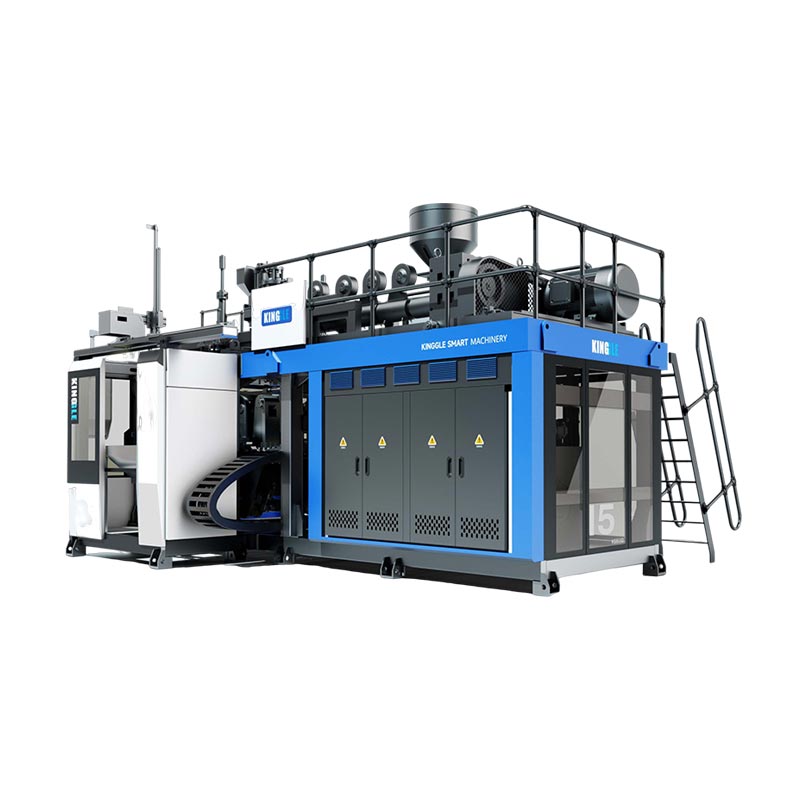
Выдувной штифт подает воздух в заготовку и в некоторых конструкциях экструзионно-выдувного формования помогает калибровать или обрабатывать горлышко контейнера. Диагностируйте дефекты горловины, обнаруживая неисправность, проверяя всю оснастку и систему закрытия, а затем проверяя исправление на соответствие требованиям к продукту.
Перед заменой ударного штифта
- Определите, где гриф впервые повреждается или выходит за пределы технических характеристик.
- Обеспечьте возможность отслеживания образцов до станции, полости и версии инструмента.
- Отделите выравнивание и износ от вопросов подачи воздуха, синхронизации и охлаждения.
- Подтвердите результат, используя указанную бутыль, крышку и условия испытания.
Что делает выдувная игла при экструзионно-выдувном формовании?
Выдувной штифт относится к устройству для выдувания. Он подает воздух, который расширяет захваченную заготовку относительно формы. В системах, предназначенных для калиброванной отделки, узел выдувной иглы также работает с инструментами для шейки. Врезное кольцо, охлаждающий канал или другие элементы отделки зависят от фактической конструкции; само по себе имя не идентифицирует поставляемые функции.
Eastman описывает методы калибровки и обрезки резьбы с помощью иглы.направляющая для экструзионно-выдувного формования сополиэфиров. Это полезный пример взаимоотношений инструментов. Значения настройки для конкретной смолы должны соответствовать материалам и компоновке оборудования, описанным в этом руководстве.
Определите особенность, прежде чем определять причину
Отделка бутылки включает в себя функции с различными задачами. Отверстие шейки, наружная резьба и область контакта с уплотнением требуют собственных ссылок на чертежи. Крышка может герметично прилегать к вкладышу или другой контактной поверхности конструкции. Запишите фактическое расположение уплотнений, прежде чем описывать отметку как причину утечки.
Внешняя отделка достигается за счет полной оснастки и последовательности формования. При назначении всего этого выдувному штифту не используются инструменты для сопряжения. Таким образом, жалоба на размеры должна указывать характеристику, метод измерения и инструменты, которые на нее влияют.
Штифт матрицы и стержень IBM — это разные обозначения.
Штифт или оправка относятся к инструменту для формования расплава на головке штампа. Если вы перепутаете этот компонент с ударным штифтом, запрос на техническое обслуживание может привести к неправильной сборке. Используйте идентификатор чертежа детали и сборки, а не псевдоним мастерской.
При литье с раздувом под давлением используется другое расположение преформ и сердечников. В этом руководстве рассматриваются проверки горловины экструзионно-выдувного формования. Для особенностей плесени за пределами шейкиРуководство по проектированию экструзионно-выдувных формобъясняет более широкую взаимосвязь между формованием, охлаждением и вентилированием.
Прежде чем менять иглу, определите дефект шейки.
Сохраните неудачную бутылку, прежде чем корректировать рецепт. Отметьте дефект и его ориентацию. Определите станцию и полость, затем сохраните сопоставимый приемлемый образец. Отчет, в котором говорится только о «проблеме с шеей», оставляет открытым несколько очень разных расследований.
Отделите утечку через стенку горлышка от утечки на стыке бутылки и крышки. Также проверьте, прилегает ли приспособление для проверки герметичности к тому же элементу, что и окончательное закрытие, или уплотняет его. Проблема с крепежом и утечка упаковки могут потребовать различных корректирующих работ.
Сравните деталь на последовательных этапах
Если процедура обеспечения качества допускает безопасный отбор проб, сравните шейку после формования, обрезки и последующей обработки. Добавьте закрытый пакет, когда после укупорки появится сбой. Сбор через утвержденные точки отбора проб; доступ к движущимся инструментам не является методом отбора проб.
Если после обрезки впервые появляется метка контакта, проверьте расположение обрезки и опоры, прежде чем менять выравнивание иглы. Если шея меняет форму в течение указанного периода кондиционирования, включите в обзор термическую историю. Эти наблюдения определяют следующую проверку; они не устанавливают причину сами по себе.
Используйте шаблон, не превращая его в диагноз
Одна пострадавшая станция заслуживает внимательного изучения ее инструментов и путей перемещения. Проблема в нескольких полостях также требует пересмотра общих состояний. Ни одна из закономерностей не исключает причины, связанной с инструментом: несколько узлов могут иметь одинаковую конструкцию, инструкции по настройке или недавнюю замену.
Запишите, что изменилось до первого отклоненного образца. Полезные записи включают установку формы, партию материала или крышки, работы по техническому обслуживанию и пересмотр рецепта. Сохраняйте исходное состояние видимым в записи, чтобы при более позднем изменении можно было отличить наблюдение от предполагаемого объяснения.
Если дефект действительно произошел в корпусе или нижнем сварном шве, используйтеРасширенное руководство по устранению неполадок экструзионно-выдувного формования. Осмотр горловины не должен включать в себя ремонт каждого дефекта контейнера.
Четыре модели дефектов шеи и доказательства, которые необходимо собрать
Полезная таблица поиска и устранения неисправностей подскажет технику, что следует проверить, прежде чем выбирать регулировку. Подобные дефекты могут включать разные стадии. Держите подозрительный компонент отдельно от наблюдаемого объекта до тех пор, пока измерения или контролируемое сравнение не подтвердят наличие связи.
ФормозыРуководство по выдувному формованию полиэтилена и полипропилена, пересмотрено в апреле 2025 г., определяет несколько возможных причин протечки закрытия. Разделение верхней вспышки и овальность шейки также рассматриваются как отдельные вопросы устранения неполадок. Это различие более полезно, чем общая инструкция по замене иглы.
| Наблюдаемый дефект | Доказательства, которые нужно собрать в первую очередь | Вопросы для разделения | Проверка после исправления |
|---|---|---|---|
| Овальная или искривленная шея | Размеры чертежа, ориентация измерения и состояние образца на каждом этапе | Геометрия формовки, термические изменения, выпуск и обращение | Те же размеры в согласованное время выдержки |
| Задиры или повреждение области уплотнения | Отметьте положение, рисунок контакта и первую ступень, показывающую повреждение. | Контакт с инструментом, резка, опоры и контакт ниже по потоку | Состояние поверхности и соответствующая функция пакета |
| Верхняя вспышка остается прикрепленной или рвется | Режущая кромка, идентичность инструмента и состояние фактической режущей пары | Износ, геометрия сопряжения и утвержденная последовательность резки. | Чистое разделение и неповрежденная отделка |
| Утечка упаковки после укупорки | Место утечки, идентичность бутылки и крышки, условия сборки и испытаний. | Геометрия горловины, уплотнительный контакт, совместимость затвора и испытательная установка | Указанная закрытая упаковка при согласованном испытании |
Овальность требует условий измерения
Измерьте определенный объект в положениях, требуемых его чертежом или планом проверки. Сохраните время измерения и состояние образца. Сравнивая теплую бутылку непосредственно из машины с условным эталоном, можно не понять, возникла ли разница во время формования или последующего охлаждения.
Шея, которая выглядит овальной, является поводом для изучения. Этого недостаточно для назначения нового положения иглы. Прежде чем выбирать корректирующее действие, проверьте соответствующие температурные условия и условия эксплуатации вместе со справочными материалами по инструментам.
Поверхностные метки и прикрепленная вспышка требуют разных записей.
Сфотографируйте партитуру так, чтобы было видно ее направление и местоположение. В случае повреждения области уплотнения определите предполагаемую контактную поверхность, используя чертежи бутылки и крышки. Для прикрепленной вспышки сохраните обрезанный край и запишите компоненты, образующие режущую пару. Это разные вопросы, даже если возле рта появляются оба дефекта.
Перед заточкой или заменой режущего компонента убедитесь, что сборка позволяет выполнять эту работу и что сопряженный инструмент подходит. Ремонт одной кромки без проверки сопрягаемой части может оставить расследование незавершенным.
Утечка крышки относится к полной комплектации
Подтвердите, какая застежка была установлена и как она была применена. Горловина может пройти одномерную проверку, в то время как весь пакет по-прежнему не выполняет свою заданную функцию. И наоборот, неприемлемый результат испытаний может быть обусловлен самой организацией испытаний. Повторите проверку с утвержденной настройкой, прежде чем рассматривать результат как свидетельство неисправности инструмента.
Для затворов с непрерывной резьбойАСТМ Д2063/Д2063М-24решает проблему сохранения крутящего момента с использованием ручного испытательного оборудования. Опубликованная область применения касается крутящего момента снятия при определенных условиях. Результат крутящего момента должен быть записан как этот результат; он не заменяет указанное испытание на герметичность упаковки.
Проверьте соосность, износ, подачу воздуха и синхронизацию отдельно.
Фраза «проверьте ударную шпильку» требует наличия плана проверки. Ошибка положения, поврежденная контактная поверхность и ограниченная подача воздуха — это разные причины. Объединение их в одну инструкцию по техническому обслуживанию затрудняет объяснение того, почему был выбран тот или иной ремонт или изменение настроек.
Согласование начинается с утвержденных ссылок
Проверьте узел иглы, оснастку шейки и ссылки на монтажные детали по чертежам. Определите, какой объект является исходной точкой и какое положение измеряется. Линия, нарисованная на фотографии, не может установить связь между скрытыми поверхностями.
Используйте метод проверки производителя машины и процедуру безопасного доступа. Сравните соответствующие измерения с утвержденными пределами для этой сборки. При замене монтажного или подходящего инструмента просмотрите весь набор компонентов, прежде чем предположить, что предыдущее положение остается применимым.
Отделение видимых следов от измеренного износа
Должна быть зафиксирована видимая отметка, но ее значение зависит от того, где компонент контактирует с изделием или сопрягаемым инструментом. Сравните отметку с местом дефекта и применимыми требованиями к чертежам. Внешний вид поверхности сам по себе не определяет универсальный порог замены.
Проверьте идентичность вставок, колец и других парных компонентов, если они являются частью конструкции. Две части, которые физически подходят друг другу, могут принадлежать к разным ревизиям. Запрос на замену должен включать описание сборки, а не только фотографию снятого штифта.
Просмотрите весь воздушный путь
Используйте утвержденную диагностику, чтобы определить условия подачи, ограничения, работу клапана и утечку вблизи инструмента. Одним из доказательств является показатель давления вверх по течению. Расследованию еще предстоит установить, достигает ли требуемый воздух технологического процесса по намеченному пути и в заданной последовательности.
Показания должны идентифицировать место измерения и состояние цикла. Не отсоединяйте линию под давлением и не импровизируйте доступ для получения показаний. Более широкие вопросы поставок растений относятся кТребования к оборудованию машины; локальная проверка инструмента должна оставаться прослеживаемой до фактического станка.
Время и охлаждение нуждаются в собственном сравнении
Просмотрите соответствующие события вставки, продувки, резки, выпуска и извлечения. Некоторые из этих функций могут использовать другой механизм или вообще не принадлежать выдувному штифту. Прежде чем предлагать корректировку, сопоставьте названия событий на HMI с фактическими документами на оборудование.
Сохраняйте рецепт и отличайте команду от подтверждения того, что действие произошло.Настройки HMI и руководство по тревогамобъясняет ценность регистрации фактических условий с последовательностью событий. Включите охлаждение шейки и состояние образца, при котором наблюдаемая деформация делает их актуальными.
Используйте утвержденные пределы для станка и инструмента. В общей статье не могут быть установлены безопасный ход иглы, зазор, давление, сила резания или приращение времени для неопознанного узла.
Контролируемый рабочий процесс устранения неполадок и проверки
Запишите наблюдение и предложенный тест отдельно. «Заусенец виден после обрезки» — это наблюдение. «Врезное кольцо требует замены» — это гипотеза, пока проверка не подтвердит ее. Сохранение этого различия в записи делает передачу обслуживания более полезной и предотвращает превращение ранней догадки в общепринятое объяснение.
- Определите невыполненное требование.Отметьте место, сохраните образец и подтвердите метод проверки или испытания. Определите, касается ли жалоба размеров, состояния поверхности, обрезки или закрытой упаковки.
- Зафиксируйте образец личности в настройке.Запишите станок, станцию, полость, версию инструмента и партию материала. Сохраните рецепт и идентификатор закрытия, если сбой связан с закрытием.
- Выполняйте проверку в указанных безопасных условиях.Используйте утвержденные процедуры доступа и изоляции перед техническим обслуживанием или контактом с инструментами. Контролируемая диагностическая операция требует собственной авторизованной процедуры.
- Проверьте самую сильную подтвержденную гипотезу.Выберите разрешенное изменение в пределах утвержденных ограничений. Сохраняйте другие контролируемые условия достаточно стабильными, чтобы можно было интерпретировать сравнение, и документируйте любые условия, которые невозможно удержать.
- Повторите соответствующие проверки.Проверьте ту же функцию и повторите указанную функциональную проверку. Примените те же условия измерения, чтобы сравнение оставалось значимым.
- Зафиксируйте решение об освобождении.Сохраните результаты с измененной настройкой. Следуйте плану качества для постоянной проверки и определите, кто утвердил выпуск продукции.
Обслуживание сопряжено с опасностями, выходящими за рамки проблемы качества.Руководство OSHA по опасной энергииопределяет неожиданный запуск и выброс накопленной энергии как серьезные риски при обслуживании. Специализированная изоляция машины должна быть направлена на соответствующие источники энергии. Сама по себе команда остановки через ЧМИ не должна рассматриваться как замена необходимой процедуры изоляции.
Ведите короткую запись, подтверждающую вывод
Для сравнения необходимо определенное окно проверки. Запишите количество обследованных и число, не выполнившее один и тот же установленный критерий. Повторные проверки одного и того же образца маркируйте отдельно, чтобы в протоколе они не учитывались как дополнительные бутылки.
| Записывать | Что в нем принадлежит |
|---|---|
| Личность | Станок, станция/полость, пресс-форма, сборка выдувного штифта и изменения чертежей |
| Базовый уровень | Местоположение дефекта, самая ранняя стадия дефекта, рецептура и состояние образца. |
| Доказательства проверки | Фотографии, измеренные характеристики, метод и применимые пределы приемлемости. |
| Контролируемые изменения | Утвержденное действие, ответственное лицо и условия сохранены или изменены |
| Проверка | Проверенное количество, отказы, условия испытаний, постоянные проверки и утверждение выпуска |
Если сообщается об этом показателе, определите его как число не прошедших проверку бутылок, разделенное на число всех проверенных бутылок в этом окне. Сохраняйте соответствие критерия и основы выборки между сравнениями. Небольшая выборка без наблюдаемых сбоев — это результат выборки, а не обещание того, что в будущем производство будет лишено утечек.
Эскалируйте неразрешенный результат, сохранив исходные доказательства. Отправка неудачных и приемлемых образцов с идентификационными данными инструмента более полезна, чем пересылка только окончательного рецепта. Затем поставщик или группа по качеству могут просмотреть, что на самом деле наблюдалось и что изменилось при каждой попытке исправления.
Поддерживайте и заменяйте правильный узел выдувного штифта.
Прежде чем заказывать замену, определите узел. Сохраните серийный номер машины, идентификацию пресс-формы и версию чертежа выдувной иглы вместе. Включите соответствующую вставку шейки и режущие компоненты, где это применимо. Общее название компонента или аналогичный внешний диаметр не обеспечивают взаимозаменяемость.
Чистка, доработка и замена требуют разных решений. Используйте утвержденные инструкции по техническому обслуживанию и допустимые пределы. Восстановление поверхности, заточка или нанесение покрытия могут изменить функциональный интерфейс, поэтому получите соответствующее одобрение производителя, а не рассматривайте каждую видимую отметку как инструкцию по ремонту.
После установки повторите проверки, необходимые для фактического задания. Подтвердите соответствующие размеры горловины и площадь уплотнения, затем проверьте указанное закрытие и функциональное испытание. Сохраните полученную версию настройки вместе с протоколом проверки.контрольный список профилактического обслуживанияпомещает эти записи в более широкий план, специфичный для машины.
Два референса бутылочных машин Kinggle
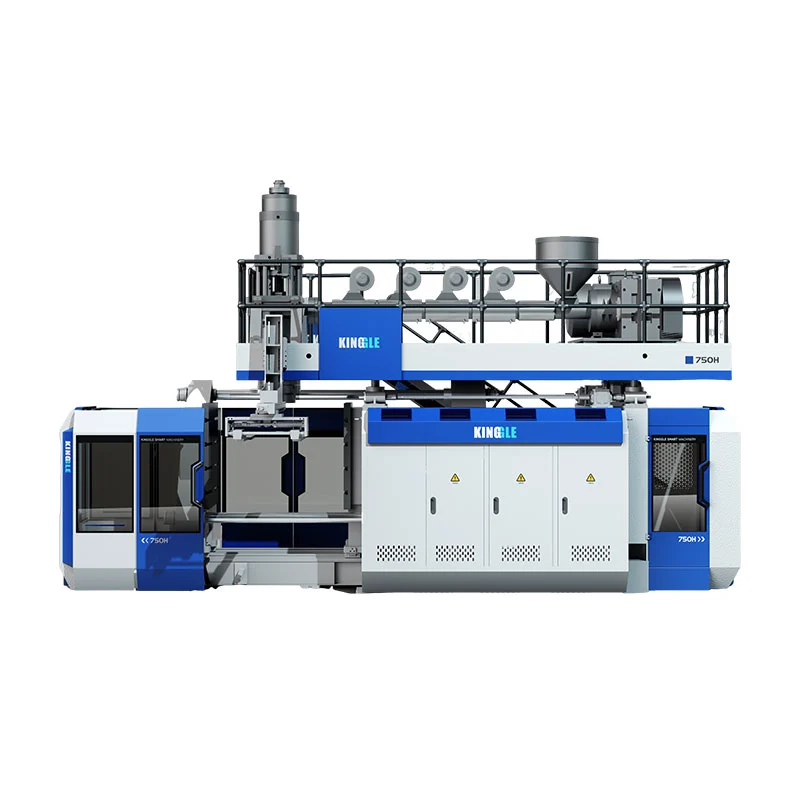
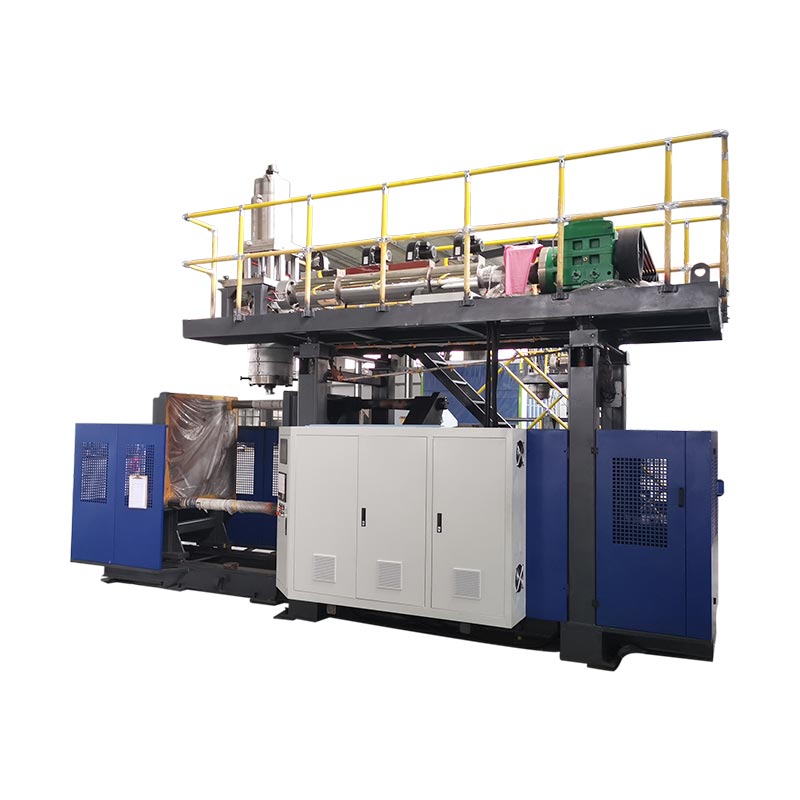
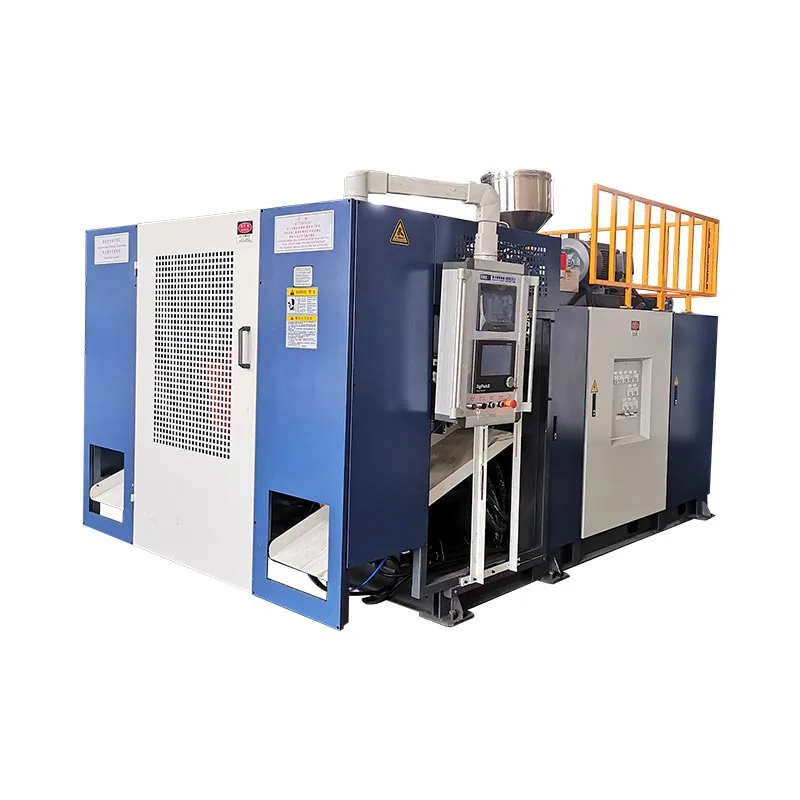
KGB5L и KGB5D представляют собой соответствующие примеры бутылочных машин непрерывной экструзии. Опубликованные ими схемы станций помогают организовать записи проверок: сохранить идентичность станции и, где это применимо, идентичность головы и полости. В каталоге не указана универсальная выдувная игла для каждой бутылки, произведенной на любой платформе.


| Опубликованное поле | КГБ5Л | КГБ5Д |
|---|---|---|
| Расположение станции | Одинокий | Двойной |
| Максимальная вместимость контейнера | 5 л | 5 л |
| Диаметр винта | 60 мм | 70 мм |
| Производительность плавления ПНД | 55 кг/ч | 80 кг/ч |
Источники: связанные страницы продуктов KGB5L и KGB5D. Плавящая способность — это опубликованное поле расхода материала, а не принятый расход бутылки или результат качества горлышка.
Используйте эти цифры, чтобы определить платформу и организовать обсуждение производства. Выбор выдувной иглы по-прежнему зависит от отделки бутылки, формы, монтажа и фактического устройства выдувания. Диаметр штампа, указанный в спецификации головки, не заменяет чертеж выдувного штифта.
Для нового проекта машины предоставьте чертежи бутылки и крышки, прежде чем утверждать набор инструментов. Для существующей установки добавьте идентификацию текущей сборки и свидетельства проверки.Руководство по выбору машины для производства бутылок из ПНДохватывает более широкую спецификацию производства.
Часто задаваемые вопросы о дефектах выдувных штифтов и шейки
Выдувной штифт — это то же самое, что штифт для матрицы?
Нет. Штифт или оправка являются частью оснастки для формования расплава. Выдувной штифт подает выдувной воздух и в конкретной конструкции может выполнять функции, связанные с шеей. Определите любой компонент по сборочному чертежу. Общее слово «контакт» не делает их интерфейсы или размеры взаимозаменяемыми.
Все ли экструзионно-выдувные машины используют одинаковую конструкцию выдувного штифта?
Нет. Порядок обдува и финишной обработки зависит от продукта и инструмента. Функции калибровки, охлаждения и резки зависят от конфигурации. Подтвердите фактическую сборку и перемещение, прежде чем выбирать замену или применять инструкции по настройке с другой машины. Сам по себе том контейнера не может определить правильный компонент.
Может ли бутылка протекать, если игла в хорошем состоянии?
Да. Полностью изучите интерфейс бутылки и крышки, включая указанную крышку, уплотнительный контакт и испытательное устройство. Определите, появляются ли повреждения во время формования или последующего обращения. Результат утечки указывает на неудавшуюся проверку; он сам по себе не определяет, какой инструмент, компонент или состояние процесса вызвало сбой.
Какая информация необходима для проверки запасной ударной иглы?
Укажите модель и серийный номер машины, идентификацию пресс-формы, чертеж и версию сборки выдувного штифта. Добавьте инструменты для сопряжения горлышка и соответствующие чертежи бутылок и крышек. Для расследования дефекта укажите идентификационные данные образца, фотографии, измерения и последовательность первого появления проблемы. Используйте утвержденный канал связи для технической документации.
Что следует проверить после ремонта или замены ударной иглы?
Подтвердите идентичность сборки и ее настройку в соответствии с утвержденными документами, затем осмотрите затронутые детали шейки в согласованных условиях измерения. Повторите соответствующее испытание упаковки с указанной крышкой. Записывайте количества и отказы, сохраняйте измененную настройку и следуйте плану качества для дальнейших проверок и выпуска продукции.
Отправьте подробную информацию о машине, инструментах и дефектах горловины.
Начните с модели и серийного номера, идентификации инструмента и фотографии отмеченного дефекта. Укажите требования к бутылям и укупорочным средствам, первый затронутый этап производства и любые измеренные результаты. Эти детали дают техническому обсуждению определенную отправную точку.
Обсудить оснастку и производственные требованияНинбо Kinggle Machinery Co., Ltd. ·Информация о компании