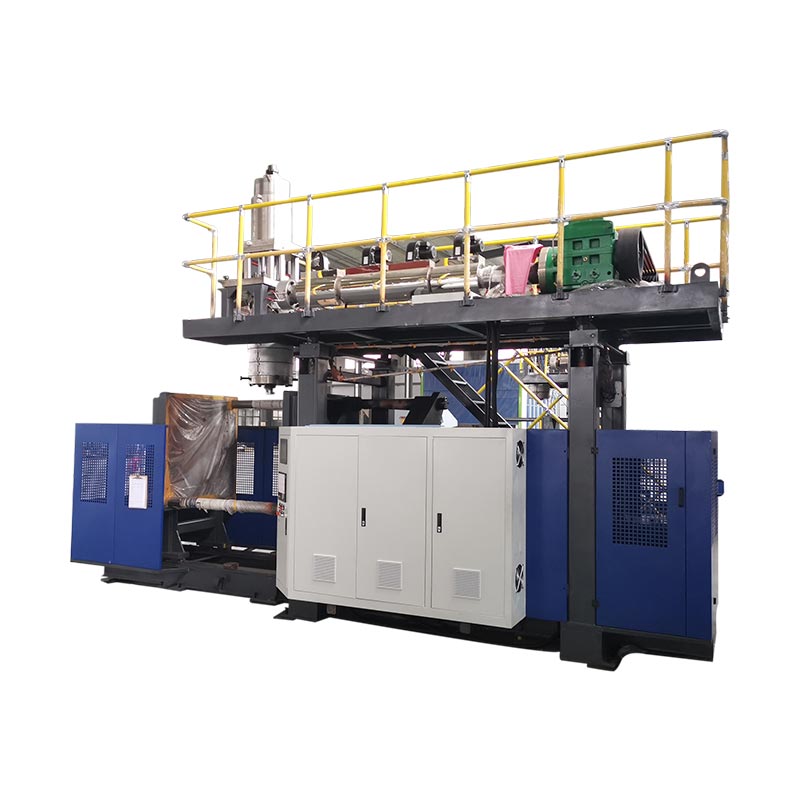
Многослойное выдувное формованиестроит стенку контейнера из двух или более слоев пластика, каждый из которых выполняет свою функцию: барьерный слой для блокирования кислорода или паров топлива, переработанный сердечник для сокращения затрат, первичная оболочка для чистой поверхности. Они совместно экструдируются через одну фильерную головку, поэтому стенка получается цельной и сплавленной. Он нужен вам, когда один материал не может сделать все: топливный бак, который не должен пропускать пары, бутылку из-под сока, которая должна удерживать кислород в течение года, контейнер, который должен поражать цели по переработанному содержимому, не загрязняя при этом то, что находится внутри. Машины с изогнутым рычагом Kinggle KGH обрабатывают от 1 до 6 слоев в контейнерах объемом от 5 до 30 литров.
Большинство пластиковых бутылок состоят из одного материала и одной стенки. Продавите ПЭВП через матрицу, взорвите его, извлеките. Просто, дешево и подходит для подавляющего большинства контейнеров. Но некоторые продукты требуют того, чего не может дать один пластик. И тут на помощь приходит многослойность.
У нас есть постоянный поток покупателей, которым сказали, что им нужна «совместная экструзия» или «шестислойная машина», и которые не уверены, что на самом деле они их купят — и будут ли они перепроданы. Итак, вот простая версия: что делают слои, когда они того стоят и когда лучше оставаться однослойными.
Что на самом деле означает «многослойность» в заводских цехах
Однослойный – это один экструдер, питающий одну фильерную головку одним материалом. Многослойная технология — это несколько экструдеров, каждый из которых плавит разную смолу при своей температуре, и все они подают в один общийголовка для совместной экструзии. Внутри этой головки отдельные струи расплава складываются в концентрические слои, поэтому заготовка выпадает уже слоями. Тогда он дует точно так же, как и любой другой паризон.
Думайте об этом как о фанере, за исключением того, что слои формируются и сплавляются за один раз, а не склеиваются как листы. И два термина, которые вы услышите — «многослойность» и «совместная экструзия» — описывают одно и то же с разных сторон. Коэкструзия – это метод; многослойность - вот результат.
Количество слоев обычно составляет 2, 3, 5 или 6, и у каждого числа есть причина. Мы доберемся до этого. Во-первых, сами слои.
Для чего на самом деле предназначен каждый слой
Барьерный слой — причина существования большинства многоуровневых рабочих мест
Обычный ПЭВП и ПЭТ хороши во многих отношениях, но со временем они становятся немного пористыми для газов. Для большинства продуктов, кому какое дело. Для некоторых это целая игра. Проникающий кислород портит пищу. Пары топлива, выходящие из бака, нарушают правила выбросов и представляют собой проблему безопасности. Агрессивный растворитель медленно проникает сквозь стену, которая ему не нравится.
Это и исправляет барьерный слой.ЭВОН(этиленвиниловый спирт) является золотым стандартом блокирования кислорода и углеводородов;Пенсильвания(нейлон) — другой распространенный выбор. Вот загвоздка, которая сбивает людей с толку: EVOH стоит дорого и ненавидит влагу — влага разрушает его барьерные свойства. Поэтому вы никогда не кладете его на поверхность. Вы закапываете его посередине, кусочек толщиной в миллиметр, защищенный с обеих сторон. Тонкое ядро из EVOH обеспечивает блокировку; дешевый ПНД составляет основную часть стены. Маленький слой, большой эффект.
Слой вторичной переработки/измельчения – стоимость и PPWR
Каждая линия выдувного формования производит обрезки — обрезки в верхней и задней части каждой детали. Измельчите его, и вы получите совершенно хороший материал, но не тот, который вы хотели бы касаться продукта или показывать снаружи. Таким образом, вы возвращаете его как скрытый средний слой. Свободный ввод данных, никаких компромиссов по важным вопросам.
Тот же трюк применяется и с переработанным контентом. Добавьте в сердцевину смолу для ПЦР-сэндвича, сохраните чистый пищевой пластик на внутренней и внешней оболочках, и вы сможете достичь целей по переработанному содержанию, включая пороговые значения ЕС, которые мы рассмотрели в нашем документе о соответствии требованиям PPWR, без контакта переработанного материала с тем, что находится внутри бутылки. Для многих брендов, преследующих требования ПЦР к 2030 году, многоуровневая технология — самый чистый путь.
Связывающие слои — те, которые все забывают
Теперь та часть, которая привлекает покупателей, когда они оценивают стоимость работы. EVOH и нейлон не связываются с полиэтиленом. Положите их рядом, и они расслоятся — слои отслоятся, как будто ламинат вышел из строя, и деталь испорчена.
Таким образом, между каждой парой материалов, которые не прилипают, вам нуженсвязующий слой: тонкая клейкая смола, которая захватывает обе стороны. Вот почему «шестислойный» топливный бак на самом деле представляет собой внешний ПНД, перешлифовку, перевязку, барьер, перевязку, внутренний ПНД. Связующие слои тоже являются слоями. Исключите их из своего плана, и вы либо получите часть, которая развалится, либо количество слоев не складывается. Они не являются обязательными и представляют собой настоящую позицию.
Где многослойность оправдывает свою цену
Автомобильные топливные баки (шестислойная классика)
Это хрестоматийный случай. Пластиковый топливный бак не может позволить парам углеводородов просачиваться через его стенку — правила по выбросам не позволяют этого, и это вопрос безопасности. Стандартная конструкция состоит из структуры HDPE, слоя измельчения, связующего слоя, барьера из EVOH, еще одного связующего слоя и внутреннего слоя HDPE. Шесть слоев: EVOH блокирует проникновение, а связующие слои удерживают сэндвич вместе. В каталоге Kinggle топливные баки указаны в разделе автозапчастей, а баки — это именно те тяжелые и требовательные детали, для изготовления которых созданы многослойные машины с изогнутыми рычагами.
Упаковка для продуктов питания, напитков и косметики
Бутылка кетчупа, соуса или сока, которая должна простоять на полке в течение года, нуждается в кислородном барьере, иначе ее содержимое окислится и испортится. С этой задачей справится трехслойная стена (нетронутая/барьерная/нетронутая) или полная пятислойная конструкция. Косметика использует многослойность и по другой причине: цветная или перламутровая внешняя оболочка поверх другого внутреннего слоя или прозрачная «полоса обзора», соэкструдированная по стенке непрозрачной бутылки, чтобы пользователь мог видеть, сколько продукта осталось. Эта полоска на бутылке с моющим средством? Соэкструдированный.
Контейнеры для агрохимии и бытовой химии
Агрессивные пестициды или растворители могут проникнуть в простую стену из полиэтилена высокой плотности или расколоть ее в течение нескольких месяцев хранения. Барьерный или фторированный слой обеспечивает химическую стойкость и срок хранения, поэтому многие упаковки агрохимикатов являются многослойными, а не одинарными. Эти бутылки для ежедневных химикатов и агрохимикатов помещаются прямо в упаковочные комплекты Kinggle — те же самые контейнеры, которые маленькие машины с изогнутым рычагом работают весь день.
Так сколько слоев вам на самом деле нужно?
Больше слоев означает больше экструдеров, больше затрат и больше переменных для настройки. Правильное количество — это наименьшее количество, которое выполняет свою работу, а не самое большое количество, которое продавец может вам продать. Грубо:
| Слои | Типичное использование | Почему |
|---|---|---|
| 1 | Вода, большинство моющих средств, обычные канистры. | Один материал делает все необходимое |
| 2–3 | Повторное использование повторного измельчения, разделение цвета/поверхности, световой барьер | Скройте переработанное ядро или добавьте скромный барьер |
| 5 | Продукты питания и напитки с полным кислородным барьером | Барьер + связующие слои с обеих сторон |
| 6 | Топливные баки, требующие работы по проникновению | Барьер + связи + перешлифовка + структура |
Если один материал уже соответствует сроку годности вашего продукта, его химической стойкости и требованиям к переработанным материалам, не платите за слои, которые вы не будете использовать. Многоуровневость — это инструмент для решения конкретных проблем, а не обновление ради самого обновления.
Что многослойность требует от машины
Вот о чем вам не расскажет диаграмма слоев: каждому слою нужен свой собственный экструдер, питающий головку коэкструзии. Шестислойный резервуар может означать пять или шесть экструдеров, сгруппированных вокруг одной головки, каждый из которых плавит разную смолу при своей собственной температуре, каждый точно дозирует, чтобы его слой оставался одинаковой толщины по всей длине заготовки. Это принципиально другая машина, чем линия по производству однослойных бутылок.
КингглаСерия KGH с изогнутым рычагомпредназначен для этой работы — от 1 до 6 слоев на емкостях от 5 до 30 литров. Цифры, стоящие за этим, реальны: усилие зажима от 200 до 300 кН во всем диапазоне, пластификация HDPE до 300 кг/час на KGH30D и программирование толщины стенки под контролем MOOG. Этот контроль толщины имеет даже большее значение для многослойных деталей, чем для однослойных, потому что вы удерживаете несколько тонких слоев, включая барьер, который может составлять доли миллиметра, для одновременной спецификации по всему периметру детали. Если вы сделаете это неправильно, ваш барьер станет тоньше у плеча, а именно там вам не нужен разрыв.
Также стоит знать, что находится внутри системы управления, поскольку многослойность зависит от точной координации между экструдерами. Машины Kinggle работают на компонентах промышленного класса — ПЛК Mitsubishi, сервоуправлении MOOG, электрооборудовании OMRON и Schneider — типе комплекта, который обеспечивает синхронизацию дозирования пяти экструдеров смена за сменой.
Четыре ошибки, которые, как мы видим, совершают покупатели
- Покупка слоев, которые вам не нужны.Если простой полиэтилен высокой плотности соответствует вашим требованиям к сроку годности и использованию вторичного сырья, то шестислойная машина — это деньги, которые простаивают без дела. Сопоставьте слои с реальной проблемой.
- Забывая о связующих слоях в бюджете.Это настоящие слои и реальная стоимость, и отказ от них — самый быстрый путь к расслоению детали. Посчитайте их с самого начала.
- Ставим барьер не в том месте.ЭВОН на поверхности или рядом с ней, где на него попадает влага, теряет эффективность, за которую вы заплатили. Он принадлежит защищенному ядру.
- Экономия на контроле толщины стенок.На тонком барьерном слое небрежный контроль толщины приводит к появлению тонких мест, которые протекают. Это не то место, где можно сэкономить.
Если вы все еще выбираете между типами машин еще до того, как приступите к укладке слоев, воспользуйтесь нашим руководством поаккумуляторные и машины непрерывного выдувного формованияэто подходящее место для начала, иВыдувное формование против литья под давлениемОбзор охватывает выбор процесса на один уровень выше.
Часто задаваемые вопросы
В чем разница между многослойным и коэкструзионным выдувным формованием?
Они описывают одно и то же. Коэкструзия — это метод: каждый из нескольких экструдеров плавит разные смолы и подает их в одну общую фильерную головку, которая укладывает их в концентрические слои. Многослойность описывает результат — стенку контейнера, состоящую из двух или более слитых слоев. Если стена имеет более одного слоя, она была вытянута совместно.
Почему барьерный слой EVOH расположен посередине, а не на поверхности?
Две причины. EVOH стоит дорого, поэтому вы используете как можно меньше — тонкая сердцевина выполняет барьерную функцию, в то время как более дешевый полиэтилен составляет основную часть. А EVOH впитывает влагу, что ухудшает его барьерные свойства, поэтому его необходимо защищать с обеих сторон другими слоями. Если положить его на поверхность, он будет потрачен впустую и подвергнется воздействию влаги.
Что такое связующие слои и можно ли их пропустить?
Связующие слои представляют собой тонкие слои клейкой смолы, которые склеивают материалы, которые в противном случае не склеивались бы — EVOH и нейлон сами по себе не связываются с полиэтиленом. Пропустите их, и слои расслаиваются, отслаиваясь, как неудавшийся ламинат. Они не являются обязательными. Шестислойный топливный бак включает в себя соединительные слои между каждой разнородной парой, поэтому в нем шесть слоев.
Сколько слоев нужно пластиковому топливному баку?
Обычно шесть. Обычной структурой является внешний слой ПЭВП, слой измельчения, связующий слой, барьер из EVOH, второй связующий слой и внутренний слой ПЭВП. EVOH предотвращает проникновение паров углеводородов в стенку, связующие слои удерживают их на полиэтилене, а слой измельчения позволяет повторно использовать производственную обрезку.
Могу ли я хранить переработанный материал в многослойном контейнере?
Да, и многослойность — самый чистый способ сделать это. Вы закапываете переработанный или переработанный материал (ПЦР) в средний слой и сохраняете первичную пищевую смолу на внутренней и внешней поверхностях. Переработанная сердцевина никогда не касается продукта и не видна снаружи, поэтому вы можете достичь целей, связанных с переработанным содержимым, без риска загрязнения.
Не знаете, сколько слоев нужно вашему продукту?
Расскажите нам, что должен содержать контейнер и что он должен удерживать внутри или снаружи — кислород, пары топлива, агрессивные химические вещества, мишень для переработанного содержимого — и наши инженеры расскажут вам о структуре слоев и о том, какая машина ее создает. Мы производим выдувные машины с 2002 года, в нашей команде работают 15 инженеров.
Спросите наших инженеров о многоуровневой настройке →Многослойность не лучше однослойности — это другой инструмент для продуктов, которым не может служить один материал. Как только вы узнаете, для чего нужен каждый слой, вопрос перестанет быть «сколько слоев?» и становится: «Что на самом деле нужно этому контейнеру, чтобы выжить?» Ответьте на этот вопрос, и структура выберет сама. Просмотреть полнуюлинейка выдувных машинкогда вы будете готовы подобрать к нему машину.