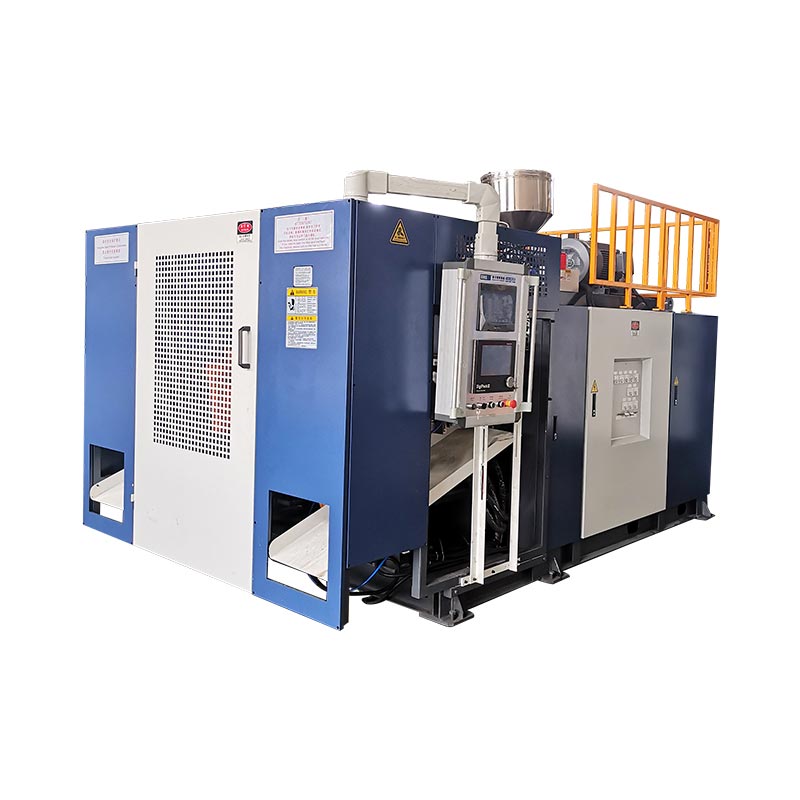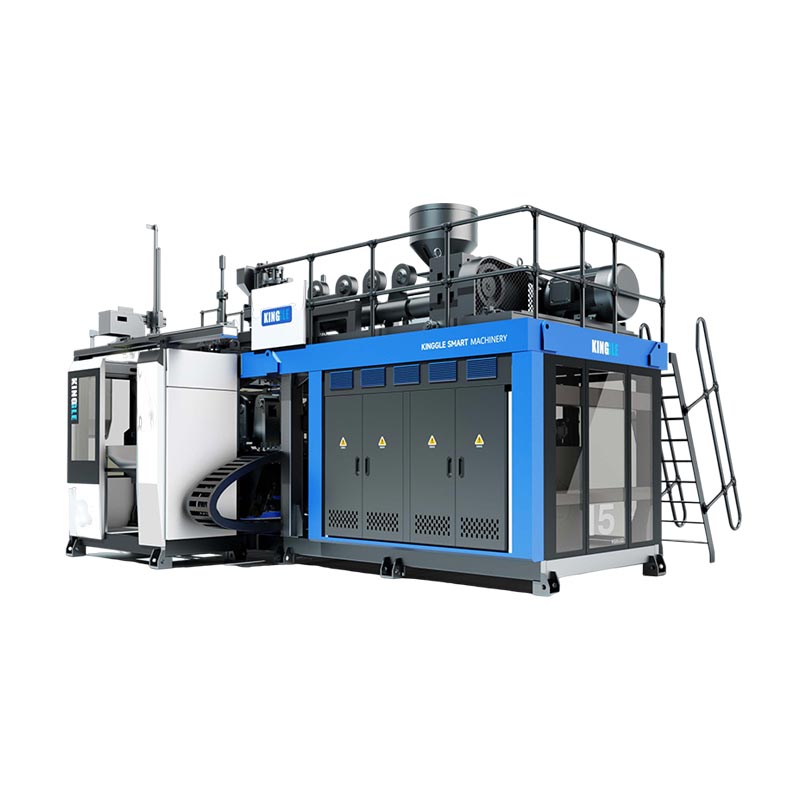
Рассчитайте производительность выдувной машины, разделив 3600 на интервал между выходными событиями в секундах, а затем умножив на количество деталей, произведенных при каждом событии. Чтобы оценить количество качественных деталей за смену, примените измеренный выход качества и фактическое время работы и убедитесь, что экструзионное и последующее оборудование могут поддержать результат. Сама по себе спецификация сухого цикла не определяет выпуск готовой бутылки.
Принимайте решение о мощности на основе принятых деталей в течение запланированного периода производства, а не на самом быстром цикле, указанном в спецификации. Для экструзионно-выдувного формования при расчете производительности необходимо учитывать бутылку, оснастку и потребность в материалах. Оценка прочности на растяжение ПЭТ не заменяет эти проверки.
Как рассчитать производительность выдувного формования в час?
Начните с события подсчета, которое может идентифицировать наблюдатель. В этом руководстве выходным событием является выпуск формованных деталей из одной действующей пресс-формы. Запишите средний интервал между этими событиями для всей машины, а также количество деталей, выпускаемых каждый раз.
Если две детали покидают станок каждые 16 секунд, расчет составит 3600 ÷ 16 × 2 = 450 деталей за час работы. Это иллюстративный расчет, а не рейтинг машины Kinggle. Он подсчитывает отформованные детали перед вычетом брака и предполагает, что указанный интервал может быть выдержан.
Используйте правильную формулу времени цикла
Время производственного цикла одной станции не всегда представляет собой интервал между выходами всей машины. Аналогично, секунды на деталь — это не то же самое количество, что секунды на операцию формования двух деталей. Напишите единицу измерения рядом с каждым входным значением, прежде чем вводить его в электронную таблицу.
Для измеренного периода эквивалентное уравнение времени цикла представляет собой количество прошедших секунд, разделенное на количество выходных событий. Если в результате событий производятся разные количества, используйте вместо этого метод прямого подсчета: общее количество отформованных деталей, разделенное на часы работы.Глоссарий Vorne по OEEаналогичным образом определяет фактическую скорость работы, используя общее количество и время работы.
Чтобы рассчитать время цикла по записи, измерьте расстояние между совпадающими точками. Десять последовательных временных меток содержат девять интервалов, а не десять. Для неравномерных циклов разделите общее затраченное время на фактическое количество интервалов, а не усредняйте выборку быстрых циклов.
Базовая запись Excel:=3600/А2*В2, где A2 содержит секунды на событие, а B2 — части на событие. Если ваша формула расчета времени цикла уже возвращает секунды на отдельную деталь, используйте=3600/А2. Умножение этого результата на количество полостей приведет к подсчету этих полостей дважды.
Назовите результат в соответствии с его входными данными. Идеальный интервал дает идеальную скорость. Репрезентативный измеренный интервал дает наблюдаемую скорость движения. Ни один из них не включает автоматические переключения или полную остановку смены. Держите различие видимым при переносе результатов в предложение или производственный график.
Подсчет станций, головок и полостей без двойного счета
Станция, выходное отверстие матрицы и полость формы представляют собой различные части производственного оборудования. Кинггланаправляющая с несколькими головками и направляющими с несколькими полостямиразделяет их: выпуски образуют заготовки, полости - детали, а станции - позиции пресс-формы. Их числа не являются взаимозаменяемыми множителями.
Представьте себе две станции, каждая из которых производит по две части за выпуск. Станция А срабатывает через 0 и 32 секунды; станция B отключается через 16 и 48 секунд. Каждая станция повторяется каждые 32 секунды, но вся машина выпускает пару каждые 16 секунд. Следующий тайминг придуман исключительно для пояснения расчета.
| Основа подсчета | Расчет | Валовой выпуск |
|---|---|---|
| Полная машина | 3600 ÷ 16 секунд × 2 части | 450 деталей/ч |
| Отдельные итоги станций | 3600 ÷ 32 секунды × 2 части × 2 станции | 450 деталей/ч |
| Неправильный двойной счет | 3600 ÷ 16 секунд × 2 части × 2 станции | 900 частей/ч, неправильно |
Последний расчет учитывает вторую станцию дважды. Его вклад уже учтен в 16-секундном общемашинном интервале. При записи реального времени пометьте каждое событие его станцией, чтобы другой человек мог восстановить расчет.
Не думайте, что добавление второй станции сохранит ту же синхронизацию под нагрузкой. Предлагаемая схема по-прежнему требует достаточных мощностей для подачи материалов, охлаждения и погрузочно-разгрузочных работ. Сравните фактический график работы, а не только количество станций. КингглаСравнение одной и двух станцийпредоставляет соответствующий контекст конфигурации.
Также посчитайте активные позиции. Если одна полость намеренно выведена из строя, ее номинальное присутствие в форме не создает производительности. Если он производит дефектную бутылку, эта бутылка учитывается в общем подсчете и подсчете брака. Уменьшение количества входных полостей и повторное вычитание одной и той же отбракованной бутылки приведет к занижению производительности.
При смешанной схеме рассчитайте каждый поток отдельно и сложите результаты. Общее среднее полезно только в том случае, если его количество событий и количество частей представляют один и тот же период наблюдения. Это имеет значение, когда одна станция останавливается, а другая продолжает работу, или когда две формы производят разные детали.
Превратите рабочие часы в качественные детали за смену
Покупателю, планирующему доставку, нужен другой номер, чем оператору, проверяющему скорость машины. Начните со всей смены, определите время, когда производство не запланировано, а затем запишите остановки в течение оставшегося запланированного периода производства. Укажите этот временной интервал, прежде чем называть общее количество смен.
Общественный масштабИСО 22400-2:2014описывает производственные ключевые показатели эффективности через их формулы, составные элементы, поведение во времени и единицы измерения. Это полезный справочник для дисциплинированных измерений. В этой статье используются приведенные ниже практические определения; он не утверждает, что машина или испытание сертифицированы по этому стандарту.
ПодСтруктура Vorne OEE, переналадки внутри планового производства — это потери доступности. Они не исчезают просто потому, что были запланированы. Время без намерения что-то производить, например исключенный перерыв на обед, играет другую роль. Определите лечение до начала исследования, а не меняйте его, чтобы улучшить окончательный процент.
Качественный выход здесь означает принятые детали, разделенные на общее количество отформованных деталей, причем оба подсчета проводятся за один и тот же период и границу процесса. Если приемка происходит после испытания на утечку, незавершенная работа, ожидающая этого испытания, еще не подтверждена как хороший результат. Документируйте все начало или окончание незавершенной работы.
Когда использовать расчет OEE
Отталкиваясь от идеальной скорости, учитывайте доступность, потерю скорости и качество.Руководство по расчетам Ворнадает следующие соотношения. Идеальная скорость должна описывать тот же продукт и активную конфигурацию, что и подсчитываемый выход.
| Фактор | Расчет |
|---|---|
| Доступность | Время выполнения ÷ запланированное время производства |
| Производительность | Наблюдаемая общая производительность ÷ идеальная общая производительность |
| Качество | Количество хороших результатов при первом проходе ÷ общее количество |
| ОЕЕ | Доступность × производительность × качество |
Таким образом, хорошую производительность можно рассчитать как идеальную норму × запланированные производственные часы × OEE. При умножении используйте дроби, а не целые проценты. OEE 78,4% входит в формулу как 0,784.
Выберите либо маршрут с идеальной скоростью, либо маршрут с наблюдаемой скоростью. Наблюдаемая скорость бега уже отражает скорость, достигнутую за этот период бега. Умножение этого показателя на другой коэффициент производительности для той же потери скорости приведет к вычитанию потерь вдвое. Аналогичным образом, измеренное количество годных деталей за смену уже включает остановки и брак в пределах этой смены; не применяйте вторую общую скидку за эффективность для описания той же смены.
Проверьте, может ли экструдер поддерживать целевой результат
Оценка выпуска также создает потребность в материалах. Используйте брутто-обработанную массу для каждой формованной детали, а не только вес готового контейнера. В этом расчете масса брутто включает материал, который становится контейнером, и связанную с ним отделку, последовательно распределяемую по производимым деталям.
Предположим, что гипотетическая установка производительностью 450 деталей в час обрабатывает 90 г на формованную деталь. Его рабочая потребность составляет 450 × 90 ÷ 1000 = 40,5 кг/ч. Если готовая бутылка весит 70 г, использование только ее веса нетто даст меньшую цифру — 31,5 кг/ч. Обе цифры получены на основе иллюстративных предположений, а не на основе измеренного проекта бутылки.
Разница в 9 кг/ч — это предполагаемый материал, связанный с обрезкой. Его возможное восстановление не отменяет первоначальных требований к обработке. Ведите отдельный учет закупаемой смолы, восстановленного материала и утилизации; расчет нагрузки на экструдер касается материала, проходящего через процесс.
Кинггларуководство по расположению головытакже связывает массу событий с доступной мощностью экструзии. Добавление полостей может увеличить количество деталей на событие, но также увеличивает массу, необходимую для этого события. Увеличение номинального количества полостей само по себе не может решить проблему ограничения подачи материала.
Сравните текущую потребность с эталоном пропускной способности, применимым к материалу и предлагаемой установке. Не разбавляйте спрос, усредняя его за время обеденного перерыва или простоя. Машина должна поддерживать скорость материала во время производства, даже если средняя скорость за смену ниже.
Доступен предварительный потолок материала в кг/ч, разделенный на кг брутто на деталь. Это всего лишь проверочный расчет. Он не определяет время охлаждения, приемлемое распределение стенок, стабильность размеров или производительность оборудования для обрезки и контроля. Они требуют собственных проверок.
Для первоначального анализа объедините мощности формования, экструзии и последующей обработки в совместимые агрегаты и сравните их. Наименьшая поддерживаемая скорость определяет возможное ограничение, а не гарантию автоматического производства. Включите промежуточные буферы и перерывы при планировании всей линии, а затем сверьте предлагаемое расположение с предполагаемым продуктом.
Рабочий пример: от времени цикла к посменному производственному плану
В следующем рабочем примере используются гипотетические входные данные для устройства экструзионно-выдувного формования. Это не рейтинг производительности KGB2L. При расчете сохраняйте одни и те же предположения о сроках, количестве деталей и качестве, чтобы можно было сверить производительность, общее количество смен и потребность в материалах друг с другом.
Предположим, что восьмичасовая смена включает 30-минутный перерыв, когда производство не запланировано. Еще 30-минутные остановки происходят во время планового производства. Оставшееся время работы — семь часов. В течение этого времени две детали покидают станок в среднем каждые 16 секунд, и 96% деталей проходят проверку без доработки.
| Шаг | Расчет | Результат |
|---|---|---|
| Планируемое производство | 8 часов минус 0,5 часа без перерыва | 7,5 ч. |
| Время работы | 7,5 часа минус 0,5 часа зарегистрированных остановок | 7 часов |
| Общая скорость работы | 3600 ÷ 16 × 2 | 450 деталей/ч |
| Всего формованных деталей | 450×7 | 3150 деталей |
| Хорошие детали с первого прохода | 3150 × 0,96 | 3024 детали/смену |
| Хорошая производительность за плановый час | 3024 ÷ 7,5 | 403,2 частей/ч |
| Хорошая производительность за час | 3,024 ÷ 8 | 378 частей/ч |
| Текущая потребность в материалах | 450 × 90 г ÷ 1000 | 40,5 кг/ч |
Обратите внимание, что 450, 403.2 и 378 могут описывать один и тот же сценарий. Они отвечают на разные вопросы. Первый касается валовой продукции во время бега. Второй распределяет принятый выпуск на запланированное время производства. Третий распределяет его на всю смену. Отчет, в котором опущен знаменатель, оставляет место для вводящего в заблуждение сравнения.
Перепроверьте результат с помощью OEE.
Только для этого примера предположим, что идеальный интервал событий составляет 14 секунд с двумя частями на событие. Это идеальная скорость около 514,286 частей/ч. Доступность 7 ÷ 7,5; производительность 450 ÷ 514,286; качество 0,96. Их продукт составляет 0,784, или 78,4% OEE.
ПрименениеМетод расчета OEE Vorne, 514,286 × 7,5 × 0,784 возвращает примерно 3024 годных детали. Небольшое отображаемое округление не меняет основной результат. Идеальный интервал в 14 секунд — это примерное предположение, а не каталожное значение сухого цикла.
Для примерного порядка 12 000 принятых деталей 12 000 ÷ 3 024 дают примерно 3,97 таких смещений. Согласно этим предположениям, за четыре смены будет произведено 12 096 деталей без учета дополнительных потерь по конкретным заказам. Это сценарий планирования, а не обязательство по доставке или причина пропустить проверку при запуске.
Если записываемые остановки увеличиваются с 30 до 60 минут, время бега снижается до 6,5 часов. При прочих неизменных предположениях объем производства составит 450 × 6,5 × 0,96 = 2808 хороших деталей. Тогда заказ превышает четыре смены. Это сравнение показывает, почему небольшое изменение доступного времени работы может повлиять на планирование без каких-либо изменений в цикле формования.
Попробуйте свой собственный расчет производительности
Значения по умолчанию воспроизводят гипотетический пример. Введите наблюдаемый средний интервал во время работы, а не показатель сухого цикла. Не умножайте снова на станции, если интервал уже охватывает всю машину. Данные остаются на этой странице.
- Валовые детали за час работы
- 450
- Примерное количество качественных деталей за смену
- 3024
- Хорошие детали за плановый час
- 403.2
- Потребность в материале во время работы
- 40,5 кг/ч
Результаты являются оценками, а не гарантированными результатами. Десятичные части выражают ожидаемое среднее значение. Этот калькулятор не моделирует буферное хранилище, запуск заказа, переменное количество камер или отдельный режим OEE с идеальной скоростью. Если сценарии отключены, отображаемые результаты остаются примером по умолчанию.
Что характеристики Kinggle KGB2L говорят о емкости
The Одностанционная выдувная машина KGB2L 2Lсодержит конкретный пример того, как читать спецификацию. Опубликованные значения описывают несколько различных пределов. Объем контейнера, производительность в сухом цикле, пропускная способность материала и размеры пресс-формы отвечают на разные вопросы выбора.

| Опубликованный параметр | Ценить | Вопрос, на который можно ответить |
|---|---|---|
| Максимальная вместимость контейнера | 2 л | Соответствует ли предлагаемый продукт заявленной категории объема? |
| Выход (сухой цикл) | 600 ПК/час | Какая ссылка на сухой цикл указана в каталоге? |
| Плавящая способность ПНД | 30 кг/ч | Какая норма расхода материала доступна для предварительной проверки? |
| Диаметр винта | 50 мм | О какой экструзионной платформе идет речь? |
| Максимальный размер формы, Ш × В | 360 × 380 мм | Какой опубликованный конверт пресс-формы должен учитываться при обзоре оснастки? |
| Межосевое расстояние с двойной головкой | 130 мм | Какой эталон расстояния необходимо сравнить с предлагаемой планировкой? |
Поле сухого цикла не является отчетом об испытаниях конкретной 2-литровой бутылки. Не перемаркируйте 600 ПК/час как 600 принятых контейнеров в час. Смола изделия, его вес, расположение полостей, требования к охлаждению и критерии приемки еще предстоит определить.
Для отдельной проверки массы используйте эталон HDPE 30 кг/ч. В рассматриваемом примере предполагается, что масса брутто на деталь составляет 90 г, а деление 30 на 0,09 дает около 333,3 отформованных деталей/час в качестве предельного показателя просеивания только материала. Для 450 частей в час в примере потребуется 40,5 кг/ч, что выше опубликованного стандарта.
Этот расчет не обещает 333,3 частей/ч от KGB2L. Это указывает на то, что масса и целевая скорость, приведенные в примере, не могут быть обоснованы с использованием указанной ссылки 30 кг/ч. Для анализа проекта потребуется другая поддерживаемая конфигурация, пересмотренные предположения о продукте или другой целевой результат.
Расстояние между двумя головками также не доказывает, что любые две бутылки поместятся. Сравните фактический чертеж пресс-формы с опубликованным конвертом и полным набором инструментов. Для более крупных или более крупных изделий количество пригодных для использования полостей должно соответствовать чертежу, а не предпочтительному множителю производительности.
При запросе рекомендаций отправьте вместе чертеж, марку материала, оценку веса нетто и брутто, требуемую принятую производительность и предполагаемую схему смен. Это позволяет поставщику сверить предполагаемую производительность с предлагаемым оборудованием вместо того, чтобы отвечать на отдельный вопрос о количестве бутылок в час.
Проверьте выходные данные, прежде чем приступить к работе с машиной
Сделать принятую мощность основой соглашения о мощности. Бутылки, выходящие из формы, и бутылки, очищенные для упаковки, учитываются по-разному. Перед тестированием укажите точку проверки и требования, которым должна соответствовать бутылка, чтобы войти в приемлемую сумму. В противном случае испытание может достичь поставленной цели по формованию, оставив при этом нерешенным требование о доставке.
Для KGB2L держите опубликованную цифру сухого цикла 600 ПК/час отдельно от обещанной производительности бутылок. Прежде чем согласовывать производственную мощность, подтвердите материал, вес бутылки, активные полости и требования приемки. Одного показателя сухого цикла недостаточно для графика поставок бутылок.
Если испытание не достигает своей цели, диагностируйте недостатки, прежде чем увеличивать скорость. Записывайте интервалы вывода, остановки и бракованные детали отдельно. Перед обрезкой или проверкой на герметичность проверьте время ожидания при доставке заготовки, время охлаждения внутри формы и очереди. Эти наблюдения отличают ограничение формования от ограничения ниже по потоку.
Оценивайте по одной корректировке за раз и сохраняйте записи «до» и «после». Судите об изменении по принятым результатам за сопоставимые периоды наблюдения, а не только по более короткому отображаемому циклу. Запишите состояние материала и инструмента рядом с результатом. Если количество увеличивается, но больше бутылок не проходят проверку, корректировка не обязательно приводит к увеличению полезной емкости.
Сохраняйте записи, которые может проверить другой человек
- Определите версию чертежа, марку смолы, состав материалов, целевой вес и расположение полостей.
- Согласуйте приемочные проверки и место подсчета годных деталей.
- Записывайте время начала и окончания, запланированные исключения, остановки производства и их причины.
- Учитывайте общее количество отформованных деталей, принятых с первого прохода деталей и бракованных деталей, не считая переработанных деталей дважды.
- Сравните наблюдаемые темпы, валовой массовый спрос и объемы переработки за соответствующие периоды.
- Сохраните согласованные настройки, наблюдения и неустраненные ограничения вместе с отчетом об испытании.
Определите, что происходит в начале и конце окна измерения. Краткое наблюдение, сделанное после прогрева, отвечает на вопрос, отличный от всего заказа, включающего запуск и замену пресс-формы. И то, и другое может быть полезно, но только тогда, когда в отчете указано, что было исключено.
ИспользуйтеРуководство по заводским приемочным испытаниям выдувных машинразработать более широкий протокол инспекций. Расчет выходных данных поддерживает приемку; он не заменяет осмотр продукции, проверку оборудования или договор купли-продажи.
| Поле записи | Что ввести |
|---|---|
| Продукт и конфигурация | Редакция чертежа, материал, вес, активные полости и станции |
| Граница измерения | Начало/окончание часов, запланированное время, время работы и место отсчета. |
| имеет значение | Всего отформованных, прошедших проверку, бракованных и незавершенных деталей. |
| Условия | Записанные настройки, условия охлаждения и кондиционирования, персонал и вспомогательное оборудование |
| Исход | Качественные детали за указанный час или смену, ограничения и согласованное последующее наблюдение. |
Обсудите оценку мощности конкретного продукта с Kinggle
Требуйте оценки производительности, привязанной к чертежу продукта и предлагаемой конфигурации машины. В письменном предложении должно быть указано, где подсчитываются принятые детали, как долго проводятся измерения и какие производственные условия применяются. Без этих подробностей показатель количества бутылок в час не является надежной основой для сравнения предложений оборудования.
Отправьте чертеж бутылки или подробную информацию об образце, марку материала, необходимую производительность и график смен черезОфициальная страница контактов Kinggle. Если значение все еще является оценочным, пометьте его, чтобы следующая проверка могла решить эту проблему.
Нинбо Kinggle Machinery Co., Ltd.
Электронная почта:sales@kinggle.com
Телефон:+86-574-87103665
Город Юяо, Нинбо, Чжэцзян, Китай. Контактные данные сверены с официальной страницей контактов.
Часто задаваемые вопросы
Сколько бутылок может производить выдувная машина в час?
Не существует единого показателя производительности для каждой машины и бутылки. Разделите 3600 на интервал производительности всей машины в секундах, а затем умножьте на количество отлитых деталей на одно событие. Примените выход качества первого прохода для получения хороших результатов во время работы. При планировании смены также включите записанные остановки и подтвердите наличие материала и производительность последующей обработки.
Всегда ли машина с двумя станциями удваивает производительность?
Нет. Две станции не определяют производительность без фактического времени и конфигурации. Если измеренный интервал работы всей машины уже включает в себя поочередные выбросы с обеих станций, не умножайте еще раз на два. Сравните время работы каждой станции, активные полости и потребность в материалах, прежде чем оценивать совокупную производительность.
Является ли выпуск продукции сухого цикла таким же, как выпуск готовой продукции?
Нет. Поле каталога, помеченное как выход сухого цикла, не определяет допустимый выход указанного контейнера. На странице Kinggle KGB2L под этим ярлыком указано 600 ПК/час. Для заявления о выходе конкретной бутылки необходимо указать материал, инструменты, вес, условия эксплуатации и критерии проверки, а также определенный период измерения.
Как вес контейнера влияет на производственную мощность?
Вес влияет на количество материала, необходимого при заданной производительности. Для экструзионного отбора используйте общую переработанную массу на формованную деталь, включая ее обрезку, а не только вес готовой бутылки. Разделите доступный расход материала на эту массу брутто, чтобы получить предварительный потолок. Этот расчет сам по себе не устанавливает достижимый цикл формования или приемлемую производительность.
Какая информация необходима для точной оценки объема производства?
Предоставьте чертеж продукта, марку материала, вес нетто и брутто, расположение полостей и станций, целевую допустимую производительность и график смен. Включите приемочные проверки и последующее оборудование. Если существуют протоколы испытаний, укажите общее количество, количество хороших результатов, время и причины остановки. Сохраняйте предполагаемые значения отдельно от результатов измерений, чтобы поставщик мог выявить оставшиеся пробелы в доказательствах.
Перед размещением заказа письменно согласуйте принимаемую мощность, условия испытаний и способ подсчета. Используйте полученную запись о производстве в качестве основы для графика поставок.