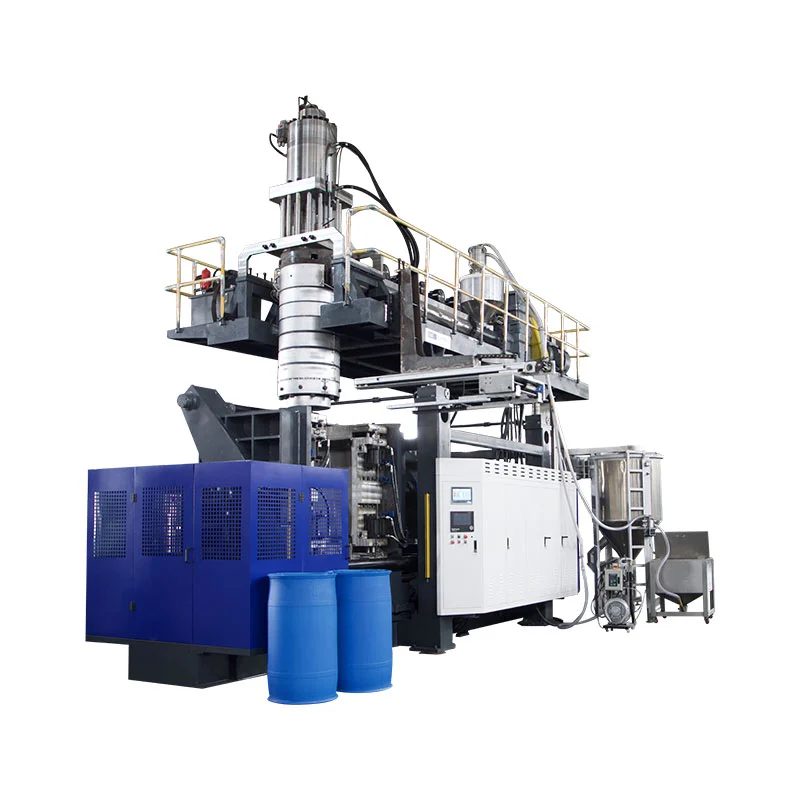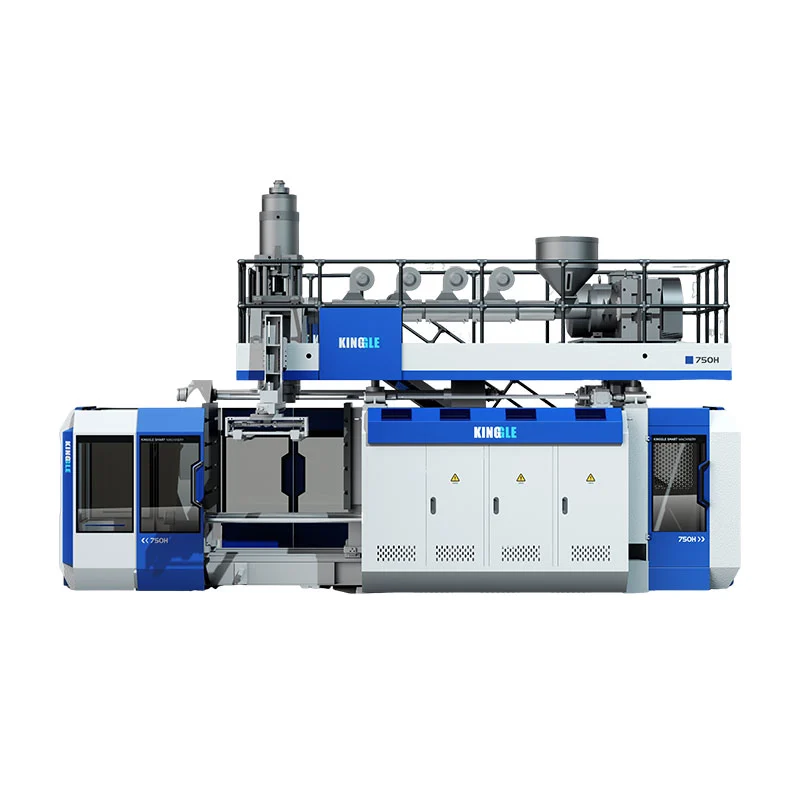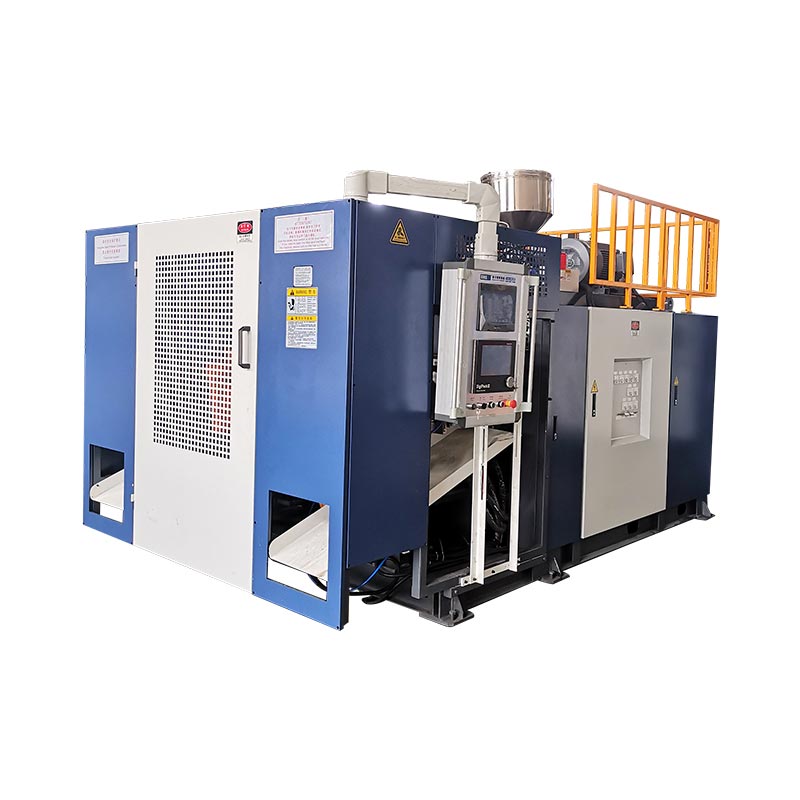
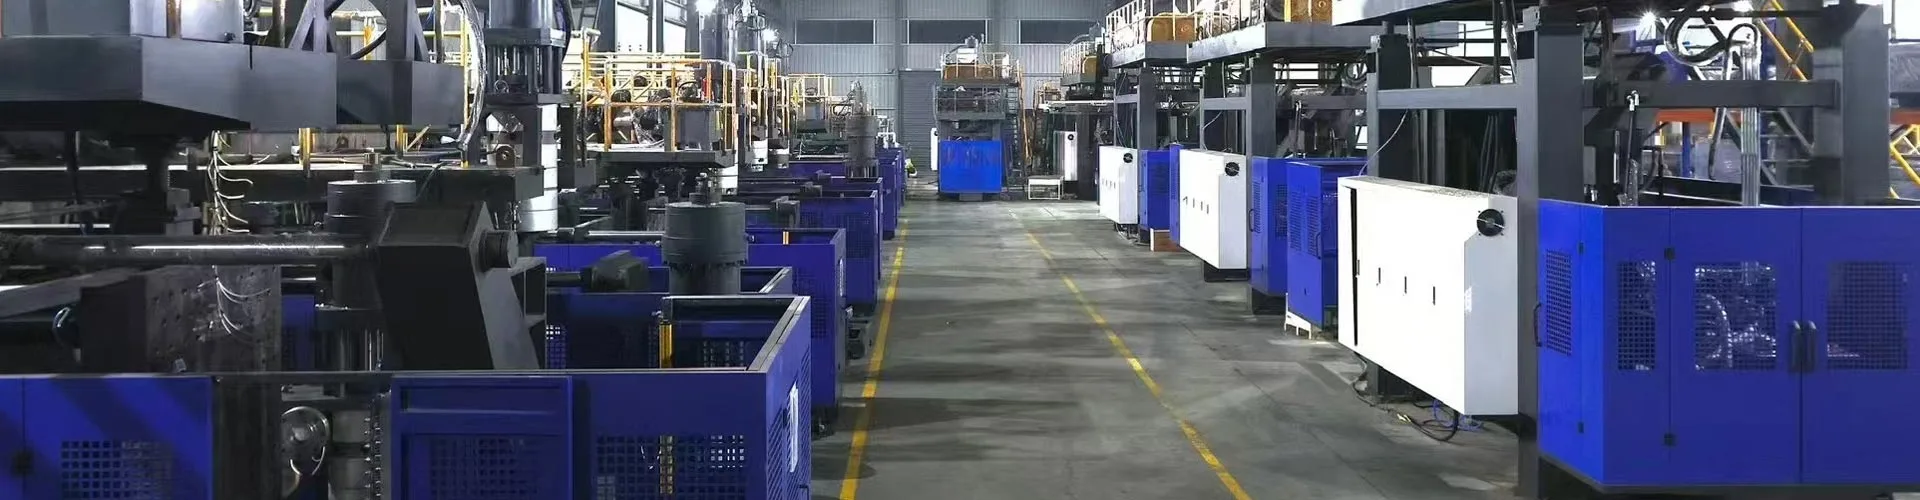
КГБ200Л/ЛП — это аккумуляторная платформа выдувного формования Kinggle класса 250 л для двухкольцевых бочек для химикатов емкостью 220 л. Для рабочего проекта требуется нечто большее, чем просто формовочная машина. Также необходимы утвержденная спецификация барабана, соответствующий ПЭВПВП, конструкция пресс-формы и системы охлаждения, программа предварительной обработки, выемка и удаление заусенцев, испытания на герметичность, отслеживаемые проверки качества и план заводской приемки.
Линию химических барабанов следует планировать от готовой упаковки назад. Барабан должен вмещать предполагаемое содержимое. Он должен выдержать определенные испытания по обращению и транспортировке. Закрытие предприятия, настенная карта и производственные записи должны оставаться под контролем. Сам по себе быстрый сухой цикл ничего из этого не доказывает.
Это руководство следует за одним барабаном через всю ячейку. Он отделяет опубликованные машинные данные от входных данных проекта. Он также показывает, какие результаты необходимо доказать в ходе производственных испытаний.

- Зафиксируйте чертеж барабана, затворы, материал, вес нетто и настенную карту.
- Переведите готовый вес в массу брутто заготовки, включая всю обрезку.
- Подберите головку, программу обработки, форму и охлаждение к критическим зонам.
- Определите обработку, демонтаж и проверку как часть цикла.
- Примите линию с одобренной смолой, производственными настройками и измеримыми критериями соответствия.
Что на самом деле включает в себя полная химическая барабанная ячейка емкостью 220 л?
Машина образует полый корпус. Ячейка производит повторяемые, принятые барабаны. Это различие меняет список покупок. Это также меняет вопросы, задаваемые во время проектирования.
Предварительное оборудование может включать в себя хранение, транспортировку, сушку или смешивание смолы, когда этого требует рецептура. Дозирование красителей и добавок требует контролируемых рецептов. Для повторного измельчения необходим определенный источник, состояние частиц и допустимое соотношение. Эти элементы определяют, что попадает в экструдер. Нестабильное питание не может дать стабильную заготовку.
Центральная ячейка содержит систему экструдера, аккумуляторную головку, зажимной блок, форму, выдувные штифты или устройство нижнего выдувания, гидравлическую систему и элементы управления. КингглаСтраница продукта КГБ200Л/ЛПВ опубликованном описании также указаны контроллер толщины MOOG 100, роботизированный манипулятор и система нижней обдувки. В окончательном заказе должны быть указаны точные поставляемые версии.
Последующие работы начинаются, когда форма открывается. Горячий барабан требует контролируемого удаления. Верхний и нижний заглушки необходимо обрезать, не повреждая уплотняющие поверхности. Отверстия могут нуждаться в механической обработке или отделке. Возможно, потребуется установка затворов. Затем каждая принятая бочка требует согласованных проверок размеров, веса, стенок и герметичности.
Вокруг этой камеры расположены охлаждающее оборудование, сжатый воздух, погрузочно-разгрузочные работы, сбор обрезков и безопасный доступ. За его пределами может располагаться лаборатория или зона контроля качества. Эта область занимается более длительными тестами, сохранением образцов и проверкой записей.
Полная область действия также дает название каждой границе. Кто поставляет охладитель пресс-формы? Кто предоставляет компрессор и ресивер? Кто подключает робота-охранника? Кто поставляет течеискатель? Если у границы нет владельца, это часто становится задержкой запуска.
Заблокируйте спецификацию барабана перед выбором окончательной конфигурации.
Словосочетание «бочка 220 литров» не является полной характеристикой. Два барабана могут иметь одинаковый номинальный объем, но требуют разных технологических условий. Барабан с двумя кольцами с закрытой головкой имеет горловины и зоны манипуляции, отличные от конструкции с открытой головкой. Система закрытия, содержимое и маршрут транспортировки также влияют на тестирование.
Начните с контролируемого рисунка. Укажите габаритные размеры, номинальную и полную вместимость, отверстия, детали закрытия, звонки, кольца, ручки и места для маркировки. Наметьте линию разъема и защипните. Определите все параметры, которые влияют на заполнение, укладку на поддоны, штабелирование или посадку крышки.
Добавьте пронумерованную карту толщины стен. Карта должна охватывать верхнее кольцо, плечо, боковину, нижнее кольцо, основание, шейки и области защемления. Одно среднее число стен не может показать, как распределяется смола. На странице Kinggle указано от 3,5 до 4 мм для опубликованного приложения 200L. Используйте это как ссылку на конкретную страницу, а не вместо утвержденной настенной карты.
Запишите формованный вес нетто. Не включайте отдельно собранные затворы. Затем оцените верхнюю часть, нижнюю часть хвоста, остатки шеи и любой другой обрезанный материал. Это создает целевое значение брутто-заготовки. Для готового барабана весом 12 кг может потребоваться порция более 12 кг, поскольку в процессе процесса также должен образовываться удаляемый материал.
Предполагаемое содержимое принадлежит файлу. Добавьте плотность, вязкость, температуру наполнения, давление пара, требования к химической совместимости и ожидаемое время хранения. Покупатель также должен указать, будет ли в барабане перевозиться опасный груз, подпадающий под действие регулирующих норм. Этот ответ меняет путь проверки.
Кингглапроцесс продажзапрашивает фотографии, чертежи, вес, размер, материал, толщину, суточную производительность и химическую стойкость. Эти входные данные должны представлять собой одно досье с контролем версий. Предложение, конструкция пресс-формы и план приемки должны указывать на одну и ту же версию.
Считайте опубликованные данные KGB200L/LP как один согласованный набор.
Страница KGB200L/LP представляет собой полезный стартовый конверт. Он определяет максимальный класс контейнера 250 л, машину грузоподъемностью 39 т и фиксированное устройство открывания-закрытия. В нем также указано усилие смыкания 760 кН, размер плиты 1300 на 1500 мм и максимальный размер формы 1100 на 1700 мм.
В общедоступной таблице экструзии показаны два шнека диаметром 100 мм с соотношением L/D 32. Заявленная производительность плавки ПЭВП составляет 180 кг/ч на шнек. В таблице также указан вес аккумулятора 25 л и полиэтиленового аккумулятора 18 кг. Это значения машинной страницы. Они не проверяют конкретный барабан, смолу или цикл без соответствующего испытания.
| Опубликованная статья КГБ200Л/ЛП | Ценность сайта | Что проект еще должен проверить |
|---|---|---|
| Максимальная вместимость контейнера | 250 л | Фактическая форма, потребность в дробях, геометрия и путь удаления |
| Размер и вес машины | 9,5 х 4,1 х 6,5 м; 39 т | Техническое оформление, фундамент, транспортное разделение и план подъема |
| Сила зажима | 760 кН | Проекционная площадь, давление удара, отрывная нагрузка и запас |
| Максимальный размер формы | 1100 х 1700 мм | Полная оболочка формы, шланги, коллекторы и движущиеся части. |
| Толщина формы | от 810 до 950 мм | Чертеж закрытой стопки пресс-форм и интерфейса плит |
| Винт и L/D | 100 мм х 2; 32 л/д | Упорядоченная структура слоев, сорт смолы и цветовая система. |
| Опубликованная мощность плавления HDPE | 180 кг/ч х 2 | Стабильный результат благодаря утвержденному составу HMWHDPE. |
| аккумулятор | 25 л; 18 кг PE, каталожный номер | Общая масса заготовки, резерв и запрограммированный профиль |
| Продувка воздухом | 0,8 МПа; 1,8 м³/мин | Требуемое качество воздуха, пиковый расход, ресивер и давление в машине. |
| Охлаждающая вода | 0,3 МПа; 120 л/мин | Температура подачи, температура обратки, качество и тепловая нагрузка |
| Опубликованная ссылка на мощность | Средняя мощность от 70 до 80 кВт | Граница измерения, продукт, настройки и состояние производства |
На странице также отображается 300 шт./ч как «Производительность (цикл сушки)». Это не объем производства химических бочек. Он описывает ссылку на движение сухой машины. На той же странице отдельно публикуется информация о 17–20 бочках в час для применения в химических бочках. Сохраните обе этикетки нетронутыми.
Правильная цель принятия не является числом сама по себе. Принимаются бочки в согласованные сроки при утвержденных условиях производства. Прогон должен включать экструзию, продувку, охлаждение, выгрузку, обрезку, проверку и подсчет остановок.
Прочитайте данные в связанных группах. Размеры пресс-формы соответствуют ходу открытия и пути удаления. Масса аккумулятора относится к общей массе дроби и смоле. Поток воздуха связан с давлением в машине. Одно большое значение не может компенсировать слабое совпадение в другом месте ячейки.
Почему суффикс /LP не должен исчезать из цитаты
Kinggle в настоящее время публикует две страницы связанных продуктов. Одна из них называет специализированную химическую бочку-платформу KGB200L/LP. Другой называет пластиковую драм-машину KGB200L объемом 220 литров. Их общий класс 250L не делает названия моделей взаимозаменяемыми.
На странице KGB200L/LP указана машина грузоподъемностью 39 т и два шнека диаметром 100 мм. Его описание сосредоточено на двухслойной аккумуляторной головке. На странице KGB200L указана машина грузоподъемностью 36 т и один шнек диаметром 120 мм. Для HDPE он выдаёт 320 кг/ч. На обеих страницах показаны одинаковые размеры пресс-формы и ссылка на зажим с усилием 760 кН.
Эта разница указывает на архитектуру, а не только на емкость. Компоновка с двумя экструдерами может поддерживать упорядоченную структуру слоев или разделение материала. Схема с одним экструдером обеспечивает другой путь плавления. Точная функция каждого уровня по-прежнему требует письменной схемы процесса. Никогда не предполагайте, что два экструдера автоматически создают необходимый барьер, структуру вторсырья или цветовую схему.
Публичное позиционирование КГБ200Л/ЛП
Специализированная двухкольцевая платформа для химикатов емкостью 220 л. На странице указаны два винта диаметром 100 мм, описание двухслойной головки и вес машины 39 т.
Публичное позиционирование KGB200L
Пластиковая драм-машина на 220 литров. На странице указан один шнек диаметром 120 мм, производительность расплава полиэтилена высокой плотности 320 кг/ч и вес машины 36 тонн.
Заказ на поставку должен включать полную модель, версию и конфигурацию. Прикрепите схему технологического процесса. Перечислите каждый экструдер, двигатель, шнек, канал головки и контроллер. Покажите, какой материал питает каждый отрывок. Если соотношение слоев контролируется, определите его рабочий диапазон и метод проверки.
Этот контроль защищает обе стороны. Покупатель получает запланированную архитектуру. Поставщик получает стабильную техническую задачу. Он также хранит списки запасных частей, электрические чертежи и данные обучения операторов, соответствующие установленной машине.
Контролируйте HMWHDPE как исходный материал для производства, а не как общую этикетку.
Справочные названия приложений Kinggle HMWHDPE. Аббревиатура описывает высокомолекулярный полиэтилен высокой плотности. Он не определяет одну точную оценку. Производительность барабана зависит от выбранной смолы, рецептуры, истории обработки и дизайна упаковки.
В утвержденном файле материалов должны быть указаны поставщик и марка. Добавьте паспорт материала, маточную смесь цвета, добавки и правила контроля изменений. Запишите, как идентифицируются поступающие партии. Если разрешен альтернативный сорт, укажите аттестационные испытания, прежде чем он поступит в обычное производство.
Regrind нуждается в собственном правиле. Отделите чистую технологическую обрезку от переработанного материала. Определите разрешенный источник, препарат, размер частиц, условия хранения и соотношение смешивания. Запишите, как операторы реагируют, когда измельчитель или конвейер останавливаются. Процент на экране рецептов не имеет большого значения, если фактический поток сырья не контролируется.
Влага, загрязнения и мелкие частицы могут нарушить подачу или качество поверхности. Температура материала и его объемное поведение также могут повлиять на восстановление. Осмотрите реальную систему во время производственного испытания. Смола должна пройти через предназначенный для нее бункер, блендер, конвейер и петлю измельчения.
Если в бочке будут находиться химикаты, совместимость относится к готовой пакетной программе. Формовочная машина не может самостоятельно установить совместимость. Доказательства определяются предполагаемым веществом, продолжительностью хранения, воздействием на окружающую среду и применимыми правилами.
Изменение материала может изменить прочность расплава и провисание. Это может изменить то, как заготовка растягивается вокруг колец и углов. Вот почему одобрение материалов ипаризонное программированиене следует рассматривать как отдельные проекты.
Постройте заготовку вокруг колец, выступов, основания и застежек.
Большой барабан растягивается неравномерно. Плечо проходит по одной части формы. Нижний угол пересекает другой. Кольца, контакт основания и области шейки требуют заготовки из разного материала. Один зазор в кубике не может одинаково обслуживать все зоны.
Начните с массы. Добавьте готовый барабан, верхнюю и нижнюю обшивку, обрезки шеи и другую отделку. Это общая масса заготовки. Сравните ее с заказанной емкостью аккумулятора на утвержденной смоляной основе. Оставьте инженерный резерв вместо точного соответствия опубликованному максимуму.
готовая масса барабана + верхняя обшивка + нижняя часть хвоста + обрезки шейки или ручки + другой обрезной материал
Затем нанесите на карту заготовку по ее длине. Используйте пронумерованную настенную карту из одобренного барабана. Подключите каждое критическое место барабана к позиции в программе обработки. Первый профиль — это только стартовый рецепт. Производственные испытания должны обновить его на основе результатов измерений стенок.
Следите за зонами двойного кольца. Слишком мало материала может привести к уменьшению локальной стенки или изменению геометрии кольца. Слишком большое количество может увеличить вес, время охлаждения и вспышку. Горлышкам и застежкам нужна стабильная геометрия. Основанию требуется достаточно материала для обеспечения контактных и ударных характеристик. Ни одна из этих целей не решается утяжелением всего барабана.
Разряд аккумулятора также имеет значение. Заготовка должна войти в форму в течение контролируемого времени. Температура расплава, скорость разгрузки, движение зазора матрицы и время закрытия формы взаимодействуют. Если заготовка висит слишком долго, провис меняет карту стены до того, как форма закроется.

Сохраните окончательный профиль с номером версии. Запишите оснастку штампа, смолу, заданные температуры, время разряда и образец настенной карты. Профиль без этих условий трудно воспроизвести.
Рассматривайте барабанную форму и контур охлаждения как одно проектное решение.
Публичный конверт с формой - это всего лишь проверка соответствия. Это не доказывает, что форма остынет равномерно, освободит барабан или очистит робота. Просмотрите всю сборку пресс-формы. Включает коллекторы, колена шлангов, продувочное оборудование, подвижные вставки, зажимные блоки и точки подъема.
Линия разъема и защемление должны выдерживать тяжелую заготовку. Разрез должен быть герметичным, без захвата лишнего материала. Флеш-карманам нужно место для ожидаемой массы. Детали горловины и нижнего обдува должны соответствовать чертежу барабана и методу последующей отделки.
Охлаждение должно соответствовать тепловой нагрузке барабана. Кольца и толстые переходы способны удерживать тепло. Широкие боковины могут деформироваться при снятии. Зоны основания и закрытия могут нуждаться в более строгом контроле температуры. Создавайте каналы, учитывающие эти потребности, вместо того, чтобы использовать одну простую схему для всей формы.
Разделите форму на названные зоны охлаждения. Задайте для каждой зоны целевой расход и условия на входе. Обеспечьте доступные соединения и план промывки. Во время испытания записывайте температуры подачи и обратки. Сами по себе показания давления не могут показать, уходит ли тепло из каждого контура.
Температура удаления является частью цикла. Раннее освобождение может увеличить производительность, пока барабан еще мягкий. Робот, конвейер или оператор могут деформировать кольца или уплотнительные поверхности. Определите условия безопасного удаления с указанием размеров и функций.
На странице Kinggle указаны значения 0,3 МПа и 120 л/мин в качестве эталонных значений для охлаждающей воды машины. Эти значения помогают определить размер соединения. Они не являются полной спецификацией чиллера. Окончательному пакету охлаждения необходимы температура воды, расчетные условия окружающей среды, тепловая нагрузка пресс-формы, тепловая нагрузка машины, стабильность потока и качество воды.
ИспользуйтеРуководство по проектированию пресс-форм для экструзионно-выдувного формованияпроверить вентиляцию, перекрытие, охлаждение и выпуск. Поместите принятый чертеж пресс-формы в тот же технический файл, что и компоновку машины.
Планируйте извлечение, демонтаж и проверку утечек внутри цикла.
Цикл формования не заканчивается, когда форма открывается. Большой барабан по-прежнему требует безопасного снятия и контролируемой обработки. Эти шаги могут стать реальным пределом производительности, если они будут добавлены после сборки машины.
Начните с еды на вынос. Определите расположение захвата, температуру барабана, полезную нагрузку и траекторию движения. Робот должен очистить форму, защитить и выдуть оборудование. Его захват не должен сдавливать теплое кольцо или оставлять следы на этикеточной панели. Точка передачи должна поддерживать барабан без неконтролируемого перекатывания.
Затем нанесите на карту каждый разрез. Для материала верхней вспышки, нижнего хвоста и шеи могут потребоваться разные инструменты. Защищайте поверхности затвора и важные размеры. Соберите обрезки, не смешивая их с мусором на полу. Если в процесс возвращается чистая обрезка, покажите путь к мясорубке и блендеру.
Для тестирования утечек необходимы письменные границы. Определите проверяемые отверстия, состояние закрытия, метод давления или вакуума, время стабилизации, время испытания и порог отклонения. Также определите, что происходит после неудачи. Отбракованный барабан должен оставаться прослеживаемым до его полости, временного окна и записи процесса.
| Станция | Вход | Выход | Доказательства для захвата |
|---|---|---|---|
| Робот на вынос | Теплый формованный барабан | Поддерживаемый барабан на станции обрезки | Зазор, следы захвата, время цикла и повторяемость |
| Депрошивка | Барабан с технологической накладкой | Очистите готовые края | Качество резки, повреждение барабана и масса обрезков |
| Открытие отделки | Литые грифы | Готовые к закрытию интерфейсы | Размеры, поверхность и результаты измерений |
| Тест на утечку | Готовый барабан и пробные крышки | Пройден или отслеживаемый отказ | Рецепт, результат, идентификатор инструмента и временная метка |
| Окончательная проверка | Испытанный барабан | Принятый продукт или контролируемый брак | Вес, настенная карта, размеры и внешний вид |
Засеките время на каждой станции во время заводских испытаний. Формовочная машина может подождать, поскольку маршрут выдачи длинный или станция обрезки заполнена. Эти задержки относятся к принятому выводу. Они не должны быть скрыты за номером сухого цикла.
Отделение возможностей машины от одобрения упаковки ООН
На странице продукта Kinggle указано, что барабаны из опубликованного приложения могут выдержать испытание на падение с высоты 3 м и пройти сертификацию ООН. Сохраняйте это утверждение связанным с указанным заявлением. Не переписывайте его как гарантию для каждой бочки, наполнителя или рынка.
Машина не может иметь упаковочный знак ООН. Одобрение распространяется на тип конструкции упаковки в рамках соответствующей системы. Готовая бочка, крышки, содержимое или тестовая среда, подготовка, кондиционирование и результаты испытаний — все это имеет значение. Постоянный производственный контроль также имеет значение после прохождения проекта.
Европейская экономическая комиссия ООН публикуетТиповые правила ООН. Редакция 24 была опубликована в 2025 году. Применимые национальные или модальные правила могут использовать конкретную редакцию или добавлять требования. Подтвердите полномочия, испытательную лабораторию и путь утверждения для рынка назначения.
Создайте два слоя доказательств. Первым является заводское приемочное испытание машины. Это доказывает, что заказанная ячейка управляет согласованным барабаном при определенных условиях. Второе — тестирование типа дизайна упаковки. Он подтверждает соответствие готовой упаковки применимой программе. Одно не заменяет другое.
Во время испытаний машины измерьте функции, которые можно использовать в дальнейшем тестировании. Запишите чистую массу, общую массу дроби, настенную карту, размеры затвора, геометрию кольца, результат утечки и настройки процесса. Сохраняйте маркированные образцы. Это дает группе по тестированию упаковки отслеживаемую стартовую партию.
Для получения более подробной информации о целях тестирования продукта используйте существующую версию Kinggle.руководство по испытанию на падение с химической бочки. В данной статье сосредоточьтесь на производственной ячейке. Такое разделение помогает покупателям найти ответ либо на машинную интеграцию, либо на ответ по тестированию, не читая двух страниц, на которых написано одно и то же.
Рассчитать принятый результат на основе реальных производственных событий
На странице продукта публикуется от 17 до 20 барабанов в час для указанного приложения. Это полезный справочник по планированию. Это не гарантированная цена для другого барабана. Вес, настенная карта, смола, охлаждение формы, вывоз и проверка — все это может изменить результат.
Начните с бега на время. Подсчитайте каждое событие формования. Затем классифицируйте каждый барабан как принятый, отклоненный или ожидающий испытания. Записывайте каждую остановку и ее причину. Используйте тот же план качества, который будет регулировать производство.
принятые барабаны ÷ наблюдаемые производственные минуты x 60
Также рассчитайте валовую потребность в материалах. Умножьте общую массу заготовки на количество операций формования в час. Не умножайте вес готового барабана на каталожную цену. Этот ярлык игнорирует вспышку, брак, пусковой материал и другие технологические потери.
общая масса заготовки x число формовок в час
Отделите результат первого прохода от доработки или повторного тестирования. Барабан, вышедший из строя на станции утечки и позже прошедший проверку после регулировки закрытия, не должен исчезать из журнала событий. Причина имеет значение. Это может указывать на формовку, отделку, сборку затвора или тестер.
Охлаждение часто контролирует цикл. Если дополнительные несколько секунд защищают геометрию кольца, это время входит в принятую ставку. Более быстрый выпуск, создающий овальные горлышки или нестабильные размеры, не является повышением производительности.
Используйте достаточно длительный период, чтобы выявить восстановление и баланс ниже по течению. Запишите настройки машины в начале и в конце.руководство по времени циклаобъясняет, как разделить восстановление экструзии, формование, охлаждение и обработку.энергетический гидобъясняет, почему мощность и энергия на принятый барабан нуждаются в установленных границах измерения.
Полезный окончательный набор ключевых показателей эффективности включает принятые барабаны в час, выход продукции при первом проходе, килограммы брутто на принятый барабан, килограммы обрезки на барабан, подсчитанное время простоя и энергию на принятый барабан. Для каждого номера необходимо согласованное правило начала и остановки.
Планируйте границы завода вокруг пиков, доступа и отвода тепла.
Размеры общественной машины — 9,5 на 4,1 на 6,5 м. Эта коробка не является местом установки. За его пределами выходят операторы, сменщики пресс-форм, платформы, шкафы, трубы, конвейеры и охрана. Крыша также должна обеспечивать возможность монтажа и обслуживания.
Начните с чертежа компоновки оборудования. Добавьте пространство для обслуживания винтов и гидравлических компонентов. Отметьте путь формы от грузовика или склада к плитам. Проверьте грузоподъемность крана или вилочного погрузчика в каждой точке. Покажите, куда поедут снятые горячие барабаны и вспышка.
Сжатому воздуху необходимы давление и поток в месте соединения с машиной. Kinggle показывает 0,8 МПа и 1,8 м³/мин. Компрессорная должна учитывать потери в линии, других пользователей, пиковую нагрузку, объем ресивера и очистку воздуха. Процесс продувки также требует согласованного качества воздуха.
Для охлаждения необходима стабильная температура и поток. На общедоступной странице указано 0,3 МПа и 120 л/мин. Попросите лист тепловой нагрузки, разделяющий форму, гидравлику и другие потребители. Подберите охладитель или градирню с учетом местных условий окружающей среды и качества воды.
При электрическом планировании необходимо учитывать подключенную нагрузку, напряжение, частоту, трассу кабеля, защиту и проверку трансформатора. Строка «среднее энергопотребление» на странице от 70 до 80 кВт является ссылкой на мощность. Это не установленная нагрузка и не энергия на барабан.

Просмотрите полнуюПлан выдувного формованияс поставщиками оборудования и вспомогательных средств. Укажите все условия и границы поставок в техническом соглашении.
Проведите приемочное испытание одной отслеживаемой партии барабанов.
При заводских приемочных испытаниях следует использовать одобренный чертеж барабана, форму и материал. Если производственная смола недоступна, задокументируйте замену и пределы результата. Не называйте движение машины всухую приемочным испытанием изделия.
Согласуйте план тестирования перед визитом. Назовите инструменты, размер выборки, продолжительность эксперимента и пределы приемлемости. Решите, как будут считаться остановки. Определите, какие настройки могут изменяться во время выполнения и кто утверждает изменения.
- Проверьте сборку.Проверьте полную модель KGB200L/LP, экструдеры, головку, контроллер, зажим, робот, нижнюю обдувку, защиту и заказанные вспомогательные устройства на соответствие контракту.
- Проверьте калибровку и утилиты.Запишите идентификаторы инструментов. Проверьте условия электропитания, воздуха и охлаждения на границе машины.
- Загрузите утвержденный материал.Запишите марку смолы, партию, цвет, добавку и рецепт измельчения. Следуйте намеченному пути транспортировки.
- Стабилизировать процесс.Достигните повторяющихся условий плавления, восстановления аккумулятора, режима разрядки, охлаждения и вывода перед запуском формального запуска.
- Заморозьте исходный рецепт.Сохраняйте температуры, скорости, профиль заготовки, время, давление и последующие настройки с помощью одного номера версии.
- Запустите согласованное окно.Подсчитайте отформованные, принятые и бракованные бочки. Регистрируйте каждую остановку с указанием продолжительности и причины.
- Измерьте план выборки.Проверьте массу, размеры, схему стены, геометрию колец и горловины, качество отделки, внешний вид и результат утечки.
- Аудит нисходящего баланса.Убедитесь, что робот, обрезка, тестер и конвейеры могут поддерживать скорость формования без небезопасного накопления.
- Закройте каждое отклонение.Запишите результат, владельца и метод повторного тестирования. Не скрывайте открытую проблему в общем заявлении «тест пройден».
Сохраняйте образцы от начала, середины и конца. На каждой бочке укажите время, рецепт и результат. Сохраните настенную карту и запись об утечках вместе с отчетом об испытаниях. Это превращает посещение завода в доказательство, которое может помочь в дальнейшем запуске и устранении неполадок.
Сфотографируйте утвержденные образцы и их этикетки. Экспортируйте окончательный рецепт перед выключением. В отчете также должны быть перечислены неразрешенные замечания, которые не повлекли за собой отклонения. Эти сведения дают команде сайта четкую точку перезапуска после установки.
Испытания функционального пакета можно наблюдать во время проекта машины, если метод согласован. Однако официальное одобрение типа конструкции может произойти и в другом месте. Держите эти отчеты отдельно. В каждом отчете должно быть точно указано, что он доказывает.
Процесс продаж Kinggle включает проверку, тестирование и приглашение принять участие в тестировании. Используйте эту возможность, чтобы следить заруководство по заводским приемочным испытаниям. После поставки повторите заданную приемку на объекте с установленными утилитами и местной системой материалов.
Создайте готовый запрос ценового предложения для ячейки KGB200L/LP.
Полезный запрос позволяет поставщику проверить весь производственный путь. Начните с барабанного файла. Добавьте рисунок, фотографии и физический образец, если таковой имеется. Укажите, является ли продукт объемом 200 л, 220 л или другого размера в пределах предлагаемого класса.
Укажите чистый формованный вес, общую оценку выстрела и пронумерованную настенную карту. Назовите марку, цвет, добавки и правила измельчения ВМПЭВП. Укажите содержимое, систему закрытия, требования к химической стойкости и применимые испытания упаковки.
Определите выпуск как принятые барабаны в час. Добавьте годовой объем, график смен и запланированные переналадки. Опишите выемку, обрезку, окончательную обработку открытия, испытание на герметичность, проверку, маркировку и укладку на поддоны. Отметьте, какие товары Kinggle должен предложить, а какие поставит покупатель.
Прикрепите заводские данные. Укажите напряжение, частоту, мощность сжатого воздуха, источник охлаждения, диапазон окружающей среды, высоту над уровнем моря, высоту здания, мощность крана и план доступного этажа. Добавьте предпочтительную ориентацию машины и поток в барабане.
Попросите письменный ответ по полной конфигурации KGB200L/LP. Он должен включать в себя корпус пресс-формы, архитектуру экструдера и головки, аккумуляторную основу, утилиты, список вспомогательных устройств, макет, план приемки и передачу данных. Не принимайте «стандартную конфигурацию» как единственное описание.
Окончательное решение должно связать все важные требования к барабану с особенностями машины или испытанием. Если у одного требования нет владельца, закройте его до выпуска заказа. Если вы все еще собираете файлы, используйте Kinggleцентр загрузкиимашинное видеопо доступным ссылкам. Затем отправьте пакет контролируемого проекта черезконтактная форма.
Часто задаваемые вопросы
Эти ответы охватывают вопросы о покупке, которые чаще всего меняют конфигурацию или план приемки. В качестве справочника по машине они используют текущие страницы продуктов Kinggle. Проектные документы должны контролировать окончательный заказ.
Для производства какой продукции предназначена машина KGB200L/LP?
Kinggle позиционирует KGB200L/LP как специализированную машину класса 250 л для 220-литровых бочек с синими химическими веществами с двойным кольцом. Другой барабан по-прежнему требует проверки общей массы заготовки, соответствия формы, распределения стенок, закрытия, охлаждения, выгрузки и необходимых испытаний упаковки.
Означает ли производительность 300 шт/ч, что машина производит 300 бочек с химикатами в час?
Нет. В таблице продуктов скорость 300 шт./ч указана как сухой цикл. На той же странице публикуется от 17 до 20 статей в час по названному применению химических барабанов. Окончательно принятая продукция должна быть подтверждена производственной формой, смолой, охлаждением, автоматизацией и планом качества.
Может ли KGB200L/LP изготовить готовый барабан весом 15 кг?
На странице указана ссылка на готовую бочку весом от 12 до 15 кг и ссылка на полиэтиленовый аккумулятор весом 18 кг. Общая масса черновой заготовки также включает в себя заготовку и другую отделку. Прежде чем заморозить конфигурацию головки, подтвердите полный массовый баланс, смоляную основу, резерв и настенную карту.
Является ли KGB200L/LP той же машиной, что и KGB200L?
Нет. Kinggle публикует их как связанные, но разные конфигурации. На странице KGB200L/LP указаны два шнека диаметром 100 мм, двухслойное описание и вес машины 39 тонн. На странице KGB200L указан один шнек диаметром 120 мм и масса машины 36 т.
Дает ли покупка этой машины барабанам сертификацию ООН?
Нет. Машина не имеет маркировки упаковки ООН. Одобрение распространяется на протестированный тип конструкции упаковки согласно соответствующим правилам. Готовая бочка, крышки, предполагаемое содержимое или тестовая среда, подготовка, результаты испытаний и текущий производственный контроль — все это имеет значение.
Что мне следует отправить, чтобы получить коммерческое предложение KGB200L/LP?
Отправьте чертеж барабана, фотографии, образец, размеры, отверстия, вес нетто, настенную карту, марку ПЭВПВП, смету отделки, затворы, содержимое, испытания, принятый целевой объем выпуска, объем последующей деятельности и заводские коммунальные услуги. Также укажите необходимую структуру слоев и границы автоматизации.
Превратите один утвержденный барабан в полнофункциональную машину
Отправьте Kinggle чертеж барабана, материалы, настенную карту, затворы, план испытаний, целевые показатели производительности и заводские утилиты. Затем группа инженеров может подтвердить конфигурацию KGB200L/LP, форму, вспомогательное оборудование и объем приемки.
Запросить решение КГБ200Л/ЛП