Настройте KGB110A на основе измеренного образца продукта, а не только по названию 160L. Запишите геометрию детали, вес нетто, настенную карту, смолу, отделку и производственный план. Затем используйте эти входные данные для проверки оболочки формы, общей потребности в заготовке, восстановления экструзии, требований к зажимам и заводских коммунальных услуг.
Выдувная машина объемом 160 литров может производить самые разные изделия. Полое дорожное ограждение имеет широкую проекционную площадь. Понтон может иметь длинные зоны вытяжки и требования к герметизации. Панель стола может быть широкой, но относительно неглубокой. Одно название модели не устраняет этих различий.
Часто наиболее полезной отправной точкой является объект, уже лежащий на столе покупателя. Измерьте его, взвесьте и отметьте важные области. Этот образец становится связующим звеном между проектированием продукта, оснасткой, конфигурацией машины и приемочными испытаниями.

Шестистраничный образец файла, который должен управлять проектом
Чертеж детали с размерами, габаритные размеры, отверстия, вставки и интерфейсы сборки.
Вес нетто детали, марка материала, цвет, добавки и разрешенный размол.
Карта толщины стенок с указанием критических мест и требований к испытаниям продукции.
Карта обрезки, показывающая верхний обломок, нижний хвост, отходы рукоятки и другие потери.
Принятый целевой показатель, график смен, автоматизация и последующие работы.
Заводская электроэнергия, воздух, вода, доступ, подъем и свободное пространство в камерах.
Примечание к опубликованным данным:Текущий заголовок страницы и текст приложения Kinggle относят KGB110A к классу 160L. На той же странице в настоящее время указано 120 л в сводной таблице и таблице максимальной вместимости. Эта статья соответствует опубликованному позиционированию продукта объемом 160 л, но точная заказанная емкость должна быть подтверждена в предложении и техническом соглашении.
Начните с образца продукта, а не с каталожной этикетки
В примере показано, где машинное решение может дать сбой. Его внешние размеры влияют на форму. Его вес и комплектация влияют на аккумулятор. Его широкие поверхности влияют на проецируемую площадь. Глубокие углы и ручки влияют на распределение стен. Поведение при охлаждении влияет на время цикла и удаление.
Громкость по-прежнему полезна. Это помогает разместить проект в общем ряду машин. Однако для двух продуктов с одинаковым закрытым объемом могут потребоваться разные головки, зажимы или отверстия формы. Громоздкий поплавок может содержать больше воздуха при использовании меньшего количества смолы, чем плотная техпанель с локальными ребрами и толстыми зонами крепления.
Не полагайтесь на готовую деталь конкурента как на единственный источник. Если возможно, добавьте исходный файл проекта и предполагаемые требования к производительности. Скопированный образец может включать толщину стенок, компенсирующую старую форму или процесс. Повторение этой стены без понимания ее назначения может увеличить вес без улучшения производительности.
документально подтверждено Кинггломпроцесс продажначинается с фотографий продукта, чертежей, веса, размера и материала. В нем также указаны требования к толщине, производительности и химической стойкости. Этот порядок практичен, поскольку рекомендации по машинам соответствуют характеристикам продукта.
Файл примера должен иметь один номер версии. Если шейка, ручка, вставка или общая длина изменяются, обновите файл до того, как машина и форма будут заморожены. Это позволяет избежать проекта, в котором предложение соответствует раннему образцу, но производственный чертеж больше не соответствует указанной ячейке.
Создайте образец досье, которое выдержит инженерную проверку.
Начните с основных измерений. Запишите общую длину, ширину и высоту. Добавьте диаметры отверстий, отделку шейки, размер фланца, зазор ручки и положение любой вставки. Отметьте линию разъема и видимые области защемления, если они обнаружены на образце.
Взвесьте весь продукт на калиброванных весах. Затем отделите все съемные компоненты, которые не были выдуты. Крышка, пробка, металлическая вставка или пенопласт не должны считаться формованным пластиком. Запишите метод идентификации материала, а не предполагайте полимер по внешнему виду.
Толщина стены требует карты расположения. Пронумеруйте точки на рисунке или фотографии. Включите углы, плечевые переходы, ручки, базовые контакты, монтажные зоны и широкие панели. Одна средняя толщина скрывает тонкую область, которая может влиять на производительность.
Далее напишите тесты продукта. Поплавок, дорожный барьер, мебельная панель и промышленный контейнер не имеют одинаковых критериев прохождения. Используйте фактический чертеж покупателя, нормативные требования или внутренние испытания. Не заимствуйте измерения высоты падения, нагрузки или проверки на герметичность у несвязанного продукта.
| Образцы доказательств | Как это записать | Решение машины повлияло |
|---|---|---|
| Общая геометрия | Чертеж с размерами или проверенный 3D-файл | Конверт формы, осевая линия, положение головки и путь удаления |
| Вес нетто в формованном состоянии | Вес без отдельно собранных деталей | Отправная точка для определения общей массы заготовки |
| Настенное распределение | Пронумерованные места с выбранным методом измерения | Профиль Паризона, распределение инъекций и критерии исследования |
| Система смолы | Сорт, поставщик, цвет, добавки и правила измельчения | Пригодность шнека, скорость плавления и окно обработки |
| Обрезать и прошить | Ожидаемые верхние, нижние, ручки и боковые обрезки | Потребность в аккумуляторе и нагрузка на перешлифовку |
| Функциональные тесты | Именованный метод, условие, размер выборки и предел проходимости | Проектирование пресс-форм, охлаждение, настенные мишени и объем FAT |
| Принятый результат | Хорошие детали в час или смену после осмотра | Скорость рекуперации, охлаждение, автоматизация и мощность последующей переработки |
Образец является доказательством, а не полной спецификацией. Возможно, он состарился, деформировался или впитал в себя химикаты. Используйте его, чтобы задавать более точные вопросы, а затем поместите утвержденный чертеж и стандарт испытаний выше физического образца в иерархии документов.
Прочтите спецификацию KGB110A как набор проверок.
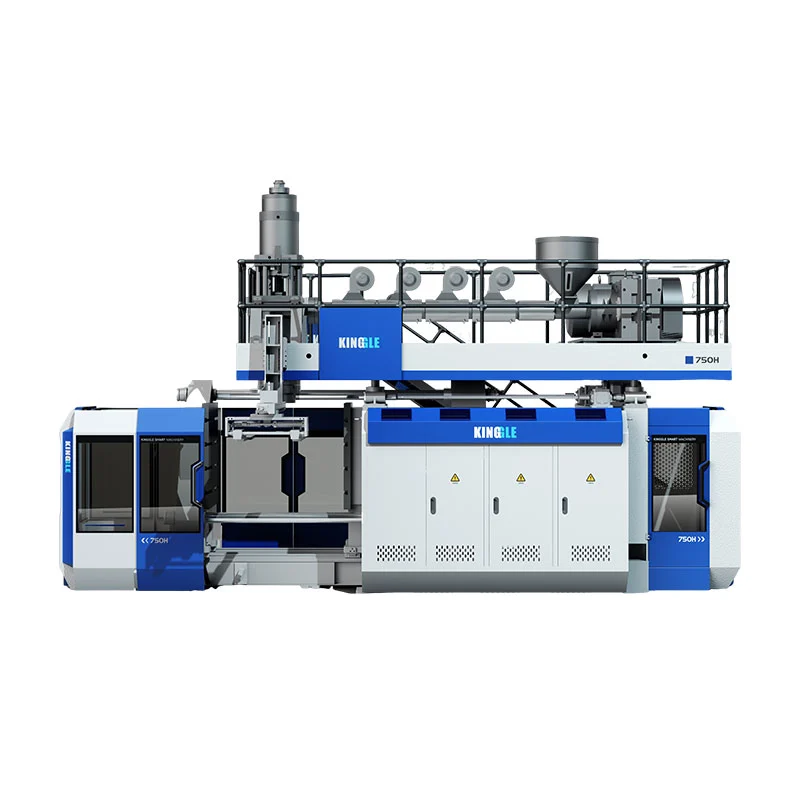
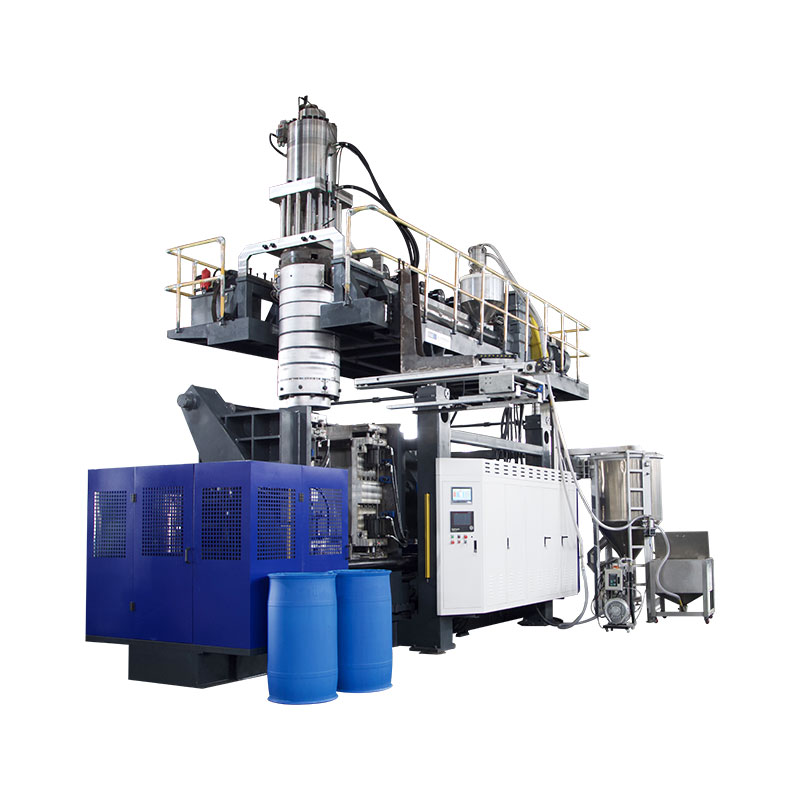
The Страница продукта KGB110Aсообщает о размерах машины 6,6 x 4,2 x 5,2 м и весе машины 22 т. Его зажимная секция рассчитана на 760 кН, имеет плиту размером 1100 x 1400 мм и максимальную форму 1000 x 1400 мм. На странице также указан диапазон толщины формы от 610 до 750 мм.
Для открытия и перемещения на странице указаны значения от 600 до 1600 мм и ход перемещения 600 мм. Рядом с этими числами должна быть указана пресс-форма. Полезный вопрос заключается в том, может ли полностью охлажденная деталь освободиться и покинуть форму с прикрепленным роботом, вставками и накладкой.
Секция экструзии оснащена шнеком диаметром 110 мм, соотношением L/D 25, двигателем экструдера мощностью 75 кВт и четырьмя зонами нагрева. Заявленная производительность плавки ПЭВП составляет от 160 до 200 кг/ч. Этот диапазон принадлежит формулировке HDPE на странице. Это не доказывает такую же скорость для другого материала или состава.
В головном разделе указана емкость аккумулятора 12(20) л и вес полиэтиленового аккумулятора 9(15) кг. Также указан максимальный диаметр штифта 450 (600) мм. Значения в скобках могут отражать варианты конфигурации, но страница не определяет правило. В предложении должны быть указаны выбранная головка, штамповая оснастка и смоляная основа.
На странице описана стандартная модель с контроллером толщины MOOG 100, роботизированной рукой и системой нижней обдувки. Это опубликованные заявления первой стороны. В предложении по-прежнему следует указывать каждый поставляемый элемент, его интерфейс и любые изменения, специфичные для проекта.
Заводское чтение:не копируйте таблицу в заказ на поставку без вопросов. Поместите размеры образца, чертеж пресс-формы или расчет полезности рядом с каждой спецификацией, которой он должен соответствовать.
Преобразуйте форму продукта в пространство для установки и удаления формы.
Чертеж изделия становится формой только после добавления стратегии усадки, стали с полостью, охлаждения, защемления, вентиляционных отверстий, инструментов для горловины и монтажа. Полученная сборка может быть значительно больше изделия. Деталь, которая выглядит удобной в пределах 1000 x 1400 мм, может стать тесной после добавления соединений и движущихся устройств.
Ширина, высота и установленная толщина проверяются отдельно. Используйте всю сборку, включая опорные пластины и адаптеры. Проверьте схему монтажа по образцу плиты размером 1100 x 1400 мм. Покажите водяные, гидравлические, пневматические и электрические соединения в установленных местах.
Открытое пространство — это проблема движения. Возможно, на панели стола потребуется очистить глубокие ребра. Преграда может выходить из полости под углом. Понтон может оставаться гибким, пока он горячий, и ему может потребоваться поддержка во время вынимания. Для захвата робота и вращения детали требуется своя собственная область охвата.
Одновременно с этим спланируйте маршрут смены формы. На странице KGB110A указан вес машины 22 т, но не указан допустимый вес пресс-формы. Спросите у Kinggle окончательный предел веса пресс-формы, точки подъема и чертеж общего вида. Затем проверьте заводской кран, высоту крюка и подход.
Охлаждение пресс-формы позволяет контролировать весь цикл. Большие поверхности требуют сбалансированных контуров, а толстые детали могут потребовать целенаправленного охлаждения.направляющая для экструзионно-выдувного формованияБолее подробно рассматривается отключение, вентиляция и планирование цепей.
Рассчитайте валовую потребность в черновой части, прежде чем выбирать голову.
Накопитель должен доставлять весь материал, который покидает матрицу во время одного процесса формования. Вес готового изделия составляет всего одну часть. Головка также подает обломок, хвосты, отходы ручек и любой материал, который удаляется в процессе обрезки.
Общая масса заготовки = чистое формованное изделие + заготовка и обрезка + документально подтвержденный технологический припуск.
Используйте измеренные значения или значения, полученные из пресс-формы. Не существует универсального процента лома для поплавков, барьеров, мебели и технических деталей.
Kinggle публикует 9 (15) кг в качестве полиэтиленовой аккумуляторной линии для KGB110A. Относитесь к этому как к ориентиру на голову и материал, а не как к мощности готовой продукции. Марка полиэтилена, температура плавления, содержание вторичной переработки и настройки матрицы могут изменить эксплуатационные характеристики. Еще одна смола требует отдельного обзора.
Длина паризона имеет значение для массы. Длинная заготовка может провиснуть или растянуться до того, как форма закроется. Широкая матрица может уменьшить необходимую вытяжку вокруг продукта, но может изменить требования к головке и инструментам. Запишите размер матрицы, запрограммированный зазор, время экструзии и положение заготовки во время испытания.
Валовый спрос также влияет на переизмельчение. Тяжелая вспышка может попасть в аккумулятор, создав при этом большой поток металлолома. Гранулятор, система транспортировки и смешивания должны идти в ногу со временем. Если измельченный материал возвращается в продукт, контроль его процентного содержания и загрязнения относится к утвержденному составу.
Оставьте диапазон управления для коррекции профиля. Головка, идущая по практичному краю, может иметь мало места для более толстых углов или более длинной заготовки. Испытание должно показать стабильную общую массу, приемлемую амортизацию и повторяемое размещение парзона в определенном окне отбора проб.
Превратите настенную карту в контролируемый профиль паризона.
На настенной карте указано, где для изготовления продукта необходим материал. Профиль заготовки указывает, когда зазор матрицы должен измениться по мере выхода заготовки из головки. Соединение этих двух записей более полезно, чем копирование профиля из другой части.
Пронумеруйте места расположения стен на образце чертежа. После каждого испытания вырезайте или измеряйте одни и те же места в том же порядке. Запишите вес детали и версию профиля для каждой группы. Если изменяются сразу несколько настроек, команда теряет причину результата.
На странице KGB110A указан контроллер толщины MOOG 100. АРуководство Moog DigiPack III, размещенное на сайте Kinggleобъясняет метод контроллера, который сохраняет файлы продукта и связывает запрограммированную толщину стенки с положением машины. Это полезное свидетельство процесса, но оно не идентифицирует точный интерфейс контроллера, поставляемый на каждом KGB110A.
Профиль не может исправить все дефекты. Геометрия матрицы и оправки, центрирование головки, температура плавления, разбухание заготовки и синхронизация формы по-прежнему имеют значение. Если заготовка попадает в форму не по центру, добавление материала может скрыть симптом и одновременно увеличить вес.
Как только часть пройдет, сохраните полный рецепт. Укажите материал, цвет, температуру, настройку дроби, файл профиля, выдув, охлаждение и проверку формы.руководство по программированию parisonобеспечивает более полную последовательность настройки.
Сопоставьте восстановление экструзии с охлаждением и принятой производительностью.
В общедоступной таблице указан диапазон производительности плавления ПЭВП KGB110A от 160 до 200 кг/ч. Производственный вопрос заключается в том, сможет ли выбранный шнек пополнить аккумулятор перед следующим выстрелом, сохраняя при этом стабильное качество расплава. Максимальная ставка брошюры сама по себе не может ответить на этот вопрос.
Рассчитайте брутто-часовой спрос на всю заготовку. Используйте запланированные формовочные мероприятия в час и активные торговые точки. Затем сравните результат с измеренной скоростью плавления для фактической смолы, цвета и состояния перемола.
Общая потребность в материале, кг/ч = общая масса заготовки x количество формовок в час x количество активных заготовок на событие
На странице KGB110A указана скорость 320 шт./ч, но указан сухой цикл. Сухой цикл является эталоном движения машины. Выход продукции включает восстановление аккумулятора, формирование заготовки, продувку, охлаждение, вытяжку, открытие, вывоз, обрезку и потери качества.
Крупные детали часто тратят большую часть цикла на охлаждение. За это время экструдер сможет повторно заполнить головку. Если лучшее охлаждение формы сокращает цикл, требуемая скорость плавления возрастает. Поэтому оптимизация цикла должна проверять восстановление и качество стенок, а не только температуру формы.
Сообщайте о принятых деталях в час после согласованных проверок. Сохраняйте сухой цикл, общие циклы, брак и остановки в отдельных столбцах.руководство по оптимизации времени циклапоказывает, как поэтапно построить бюджет времени.
Проверьте силу 760 кН на соответствие расчетной площади и технологическому давлению.
Kinggle сообщает о силе зажима 760 кН для KGB110A. Это число становится полезным только с учетом площади проекции полости и согласованного внутреннего давления. Проецируемая область — это силуэт полости на плоскости разъема. Это не объем контейнера или площадь поверхности.
Широкий барьер или столешница могут создавать значительную разделяющую нагрузку, даже если они неглубокие. Глубокий, но узкий поплавок может вести себя по-другому. Компоновка с несколькими полостями или несколькими деталями увеличивает общую проекционную площадь, видимую зажимом.
На странице продукта указано давление выдува 0,8 МПа. В расчетах используйте фактическое производственное окно. Вентиляция формы, температура расплава, детализация поверхности и толщина стенок могут изменить необходимое давление. При заводских испытаниях необходимо регистрировать заданное давление и доступное давление на входе в машину.
Состояние вспышки является полезным доказательством. Растущий заусенец может указывать на чрезмерную разделяющую силу, изношенные участки защемления, проблемы с выравниванием или избыток материала. Не устраняйте каждую проблему со вспышкой, увеличивая силу зажима. Осмотрите форму и обработайте ее вместе.
Поставщик оборудования и поставщик пресс-форм должны утвердить один расчет. Укажите в техническом файле расчетную площадь, технологическое давление, требования к зажиму и предполагаемый коэффициент. Это предотвращает два отдельных утверждения, основанных на разных предположениях.
Проверьте расчет еще раз, если расположение полости изменится. Добавление второй детали, перемещение линии разъема или увеличение панели может изменить проецируемую область. Вставки и боковые действия также могут изменить реакцию формы. Эту проверку должен завершить окончательный чертеж пресс-формы, а не первоначальный эскиз изделия.
Определите слои материала, а не полагайтесь на характерную фразу
На странице KGB110A говорится, что платформа может предоставлять однослойные продукты, а также создавать двухслойные или многослойные структуры. В той же таблице общедоступных спецификаций указаны один шнек диаметром 110 мм и один двигатель экструдера мощностью 75 кВт. Поэтому многоуровневый проект требует чертежа конфигурации, выходящего за рамки стандартной таблицы.
Начните с причины продукта для другого слоя. Это может быть размещение цвета, переработанный основной материал или функциональный барьер. Укажите материал каждого слоя и целевое соотношение. Проверьте совместимость, температуру обработки и допустимые отклонения.
Затем запросите диаграмму пути плавления. Он должен идентифицировать каждый экструдер, адаптер, канал головки и контрольную точку. В предложении также должны быть указаны размеры двигателей, тепловые нагрузки, погрузочно-разгрузочные работы и пересмотренная общая сумма коммунальных услуг. Общая «многослойная» маркировка не характеризует это оборудование.
Работа по переналадке растет с каждым материальным маршрутом. Объем очистки, доступ для очистки, последовательность цветов и сортировка отходов влияют на время работы. Если продукт не требует нескольких слоев, дополнительная система может добавить работы, не создавая ценности для покупателя.
Однослойное направление
Используйте один определенный поток смолы, если характеристики продукта, его цвет и план переработки можно удовлетворить с помощью одной конструкции стены.
Многослойное направление
Запросите конфигурацию совместной экструзии для конкретного проекта, если каждый слой имеет документированную функцию и диапазон приемки.
Кинггламногослойная направляющая для совместной экструзииобъясняет роли слоев и вопросы, относящиеся к запросу предложения.
Планируйте всю ячейку вокруг машины массой 22 т.
Опубликованные габариты машины составляют 6,6 х 4,2 х 5,2 м. Вес машины 22 т. Эти значения начинают компоновку завода. Они не включают в себя пространство для обслуживания, лестницы, манипуляции с пресс-формами, оборудование для смол, компрессор, систему охлаждения, вывоз или последующую отделку.
Сначала проверьте вертикальный путь. Зданию необходима достаточная высота для машины, доступа к платформе и запланированного подъема. Отметьте путь для компонентов экструзионной головки и экструдера, если для технического обслуживания необходимо снять верхнюю часть. Подтвердите грузоподъемность крана и вылет крюка по окончательному чертежу.
На странице KGB110A указано 0,3 МПа и 120 л/мин для охлаждающей воды. В проектном листе также указаны температура на входе, предел возврата, качество воды, фильтрация и объем контура. Число потока без температуры не может определить размер системы охлаждения.
Для сжатого воздуха на странице указано 0,8 МПа и 1,8 м³/мин. Подтвердите пиковую и среднюю потребность, размер ресивера, точку росы, фильтрацию и размер соединения. Сильные продувки могут снизить давление, если жатка имеет недостаточный размер.
На странице указано среднее энергопотребление от 52 до 60 кВт. Поскольку кВт — это мощность, рассматривайте это как опубликованное значение рабочей мощности. Не конвертируйте его в кВтч на часть.ЕВРОМАП 46.2связывает измерение энергии, связанной с продуктом, с данной машиной, формой и продуктом в стабильных условиях.
The руководство по заводским утилитамохватывает электрические границы, воздух, воду, строительные работы и доступ. Для утверждения установки используйте окончательный общий вид, а не общий конверт.

Подтвердите конфигурацию с помощью отслеживаемой пробной версии продукта.
Заводская пробная версия должна воссоздать работу продукта, описанную в образце файла. Должны присутствовать утвержденная форма, смола и основные опции. Если используется заменитель, запишите разницу и соответствующим образом ограничьте выводы.
Спланируйте последовательность выборки перед запуском. Пронумеруйте детали в порядке литья. Определите, когда начинается стабильное производство и как долго длится окно измерения. EUROMAP 46.2 требует стабильных условий работы оборудования для своего энергетического метода, связанного с продуктом, и документирует качество продукта как часть контекста испытаний.
- Определите конфигурацию.Запишите серийный номер машины, вариант головки, штамповую оснастку, версию пресс-формы, контроллер и установленную автоматизацию.
- Проверьте формулировку.Запишите марку смолы, поставщика, цвет, добавки и содержание измельченного материала из фактического пробного материала.
- Сфотографируйте рецепт.Сохраняйте температуру, настройки выстрела, профиль стены, настройки обдува, условия охлаждения и время автоматизации.
- Закройте массовый баланс.Взвесьте продукт, каждый поток обрезки и полную дробь. Сравните его с указанной головной базой.
- Измерьте настенную карту.Используйте пронумерованные места и согласованный метод. Сохраняйте показания, привязанные к каждому номеру образца.
- Запустите функциональные проверки.Применяйте только тесты и ограничения, специфичные для продукта, указанные в утвержденных требованиях.
- Честно посчитайте выпуск.Отдельный сухой цикл, общие циклы, принятые детали, брак и остановки в течение согласованного периода.
- Запись коммунальных услуг.Измеряйте мощность, воздух и воду в определенных границах во время изготовления приемлемого продукта.
- Закройте открытые элементы.Укажите для каждого отклонения владельца, корректирующие действия, требования к доказательствам и срок выполнения.
Не выбирайте для отчета только самое лучшее. Сохраняйте последовательность, показывающую вариации. Если рецепт изменится, начните новую группу образцов. Это отделяет разработку процесса от подтверждения приемки.
Перед испытанием согласуйте измерительные инструменты. Запишите разрешение шкалы, метод измерения толщины и статус калибровки, если они влияют на результат. Используйте те же инструменты для последовательности образцов. Если покупатель и поставщик измеряют разными методами, сравните эти методы, прежде чем прийти к выводу, что детали не совпадают.
Неудачный результат требует контекста. Сохраняйте соответствующие настройки, историю сигналов тревоги, номер пробы и запись проверки. Исправленная деталь может подтвердить ремонт, но она не должна стирать предыдущее отклонение. Эта история помогает команде решить, является ли исправление стабильным или временным.
Храните необработанные данные, фотографии, экспортированные рецепты и подписанные сводки вместе.руководство по заводским приемочным испытаниямобеспечивает более широкий протокол для проверки оборудования, продуктов и документов.
Используйте четыре ворот, чтобы решить, подходит ли KGB110A.
KGB110A попадает в шорт-лист, когда закрываются четыре шлюза для улик. Во-первых, форма соответствует плите, конверту, диапазону толщины и движению. Во-вторых, выбранная головка может подавать грубую заготовку с полезным диапазоном регулирования. В-третьих, восстановление экструзией поддерживает целевой цикл фактического материала. В-четвертых, завод может обеспечить необходимые коммунальные услуги и погрузочно-разгрузочные работы.
Этикетка объемом 160 л не может заменить никакие ворота. Длинная деталь может не пройти проверку на плесень. Тяжелая деталь может не пройти проверку выстрела. Короткий цикл может привести к сбою проверки восстановления. Завод с ограниченной высотой может не пройти проверку установки.
Перемещайтесь вниз по диапазону машин, когда изделие и форма намного меньше, а более крупная платформа не добавляет полезной мощности. Поднимитесь вверх или запросите другую конфигурацию, если общая потребность в дроби, пространстве в форме или зажиме превышает проверенный диапазон.Руководство KGB100B 120лобеспечивает смежные инженерные проверки нижнего уровня.
Завершите выбор подписанной матрицей требований. В каждой строке должны быть указаны предложения покупателя, предлагаемая конфигурация и доказательства, подтверждающие соответствие требованиям. Неизвестные пункты должны оставаться открытыми, а не заменяться предположениями из брошюры.
Модель машины тогда является результатом файла продукта. Этот приказ дает разработчику пресс-формы, изготовителю оборудования и покупателю единый набор фактов для работы.
Часто задаваемые вопросы
Для каких изделий предназначена выдувная машина KGB110A 160L?
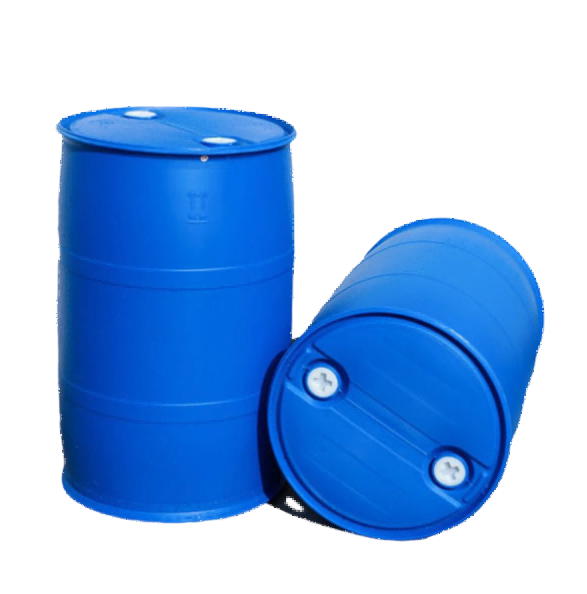
На странице продукции Kinggle перечислены бочки, мебель, поплавки, понтоны, игрушки, автозапчасти и дорожные барьеры. Это семейства приложений. Конкретный продукт по-прежнему требует проверки на соответствие формы, общую массу заготовки, потребность в зажиме, материал, охлаждение и удаление.
Почему мне следует отправлять не только чертеж, но и физический образец?
Чертеж определяет утвержденную геометрию, а образец помогает инженерной команде проверить вес, линию разъема, обрезку, распределение стенок и удобство обращения. Используйте оба, когда это возможно. Чертежи и письменные тесты должны контролировать, отличается ли образец от текущего проекта.
Производительность КГБ110А составляет 320 шт/час?
Нет. На странице KGB110A указано, что 320 шт./ч – сухой цикл. Приемлемая продукция должна включать в себя восстановление экструзией, формирование заготовок, продувку, охлаждение, выгрузку, обрезку, браковку и подсчет остановок с производственной формой и смолой.
Может ли готовая полиэтиленовая деталь весом 15 кг работать на KGB110A?
В общедоступной таблице указан вес 9 (15) кг в качестве эталонного веса полиэтиленового аккумулятора, а не емкости готового продукта. Общая масса заготовки включает продукт и всю обжарку или обрезку. Подтвердите выбранную головку, основу смолы и рабочий запас, а затем подтвердите результат при испытании продукта.
Стандарт КГБ110А делает многослойные изделия?
В описании продукта упоминаются однослойные и многослойные решения, а в общедоступной таблице указан один шнек и один двигатель экструдера. Для многослойного проекта требуется отдельный чертеж траектории плавления, список экструдеров, конфигурация головки, диапазон соотношения слоев и пересмотренная служебная таблица.
Что должно быть включено в запрос КГБ110А?
Отправьте чертеж продукта, образцы фотографий, размеры, вес нетто, настенную карту, смолу, оценку отделки, тесты качества, принятый целевой показатель производительности, данные пресс-формы и заводские утилиты. Затем компания Kinggle может подтвердить головку, пространство для пресс-формы, схему экструзии и план приемки.
Отправьте доказательства продукта, а не только том
Поделитесь с Kinggle файлом образца, информацией о пресс-форме, целевыми показателями производительности и состоянием предприятия. Команда проекта может использовать эти факты для подтверждения конфигурации KGB110A и определения пробной версии продукта.
Запросить проверку конфигурации KGB110AИсточники и основа обзора
- Kinggle, Накопительная выдувная машина емкостью 160 л, модель KGB110A. Позиционирование продукта, характеристики и заявленные области применения проверены 15 сентября 2026 г.
- Процесс продаж Kinggle. Запрос информации о продукте и заявленный рабочий процесс проверки проверены 15 сентября 2026 г.
- Руководство по эксплуатации Moog DigiPack III, размещенное на сайте Kinggle. Сохраненные файлы продуктов и программируемый контроль толщины стенок для аккумуляторных или непрерывных машин.
- ЕВРОМАП 46.2, Экструзионно-выдувные машины, Определение энергопотребления, связанного с продуктом. Версия 1.0, январь 2014 г.
Примечание редакции:Kinggle является разработчиком и издателем данного руководства. Данные о продуктах представлены как первая опубликованная информация. Подписанная спецификация проекта и прошедшие испытания должны контролировать заказанную машину.