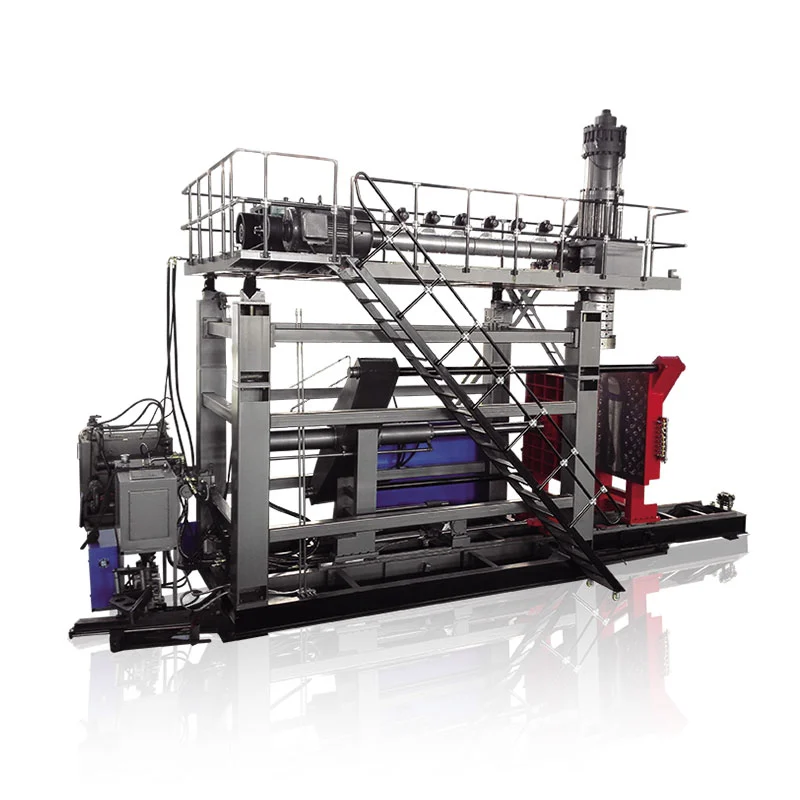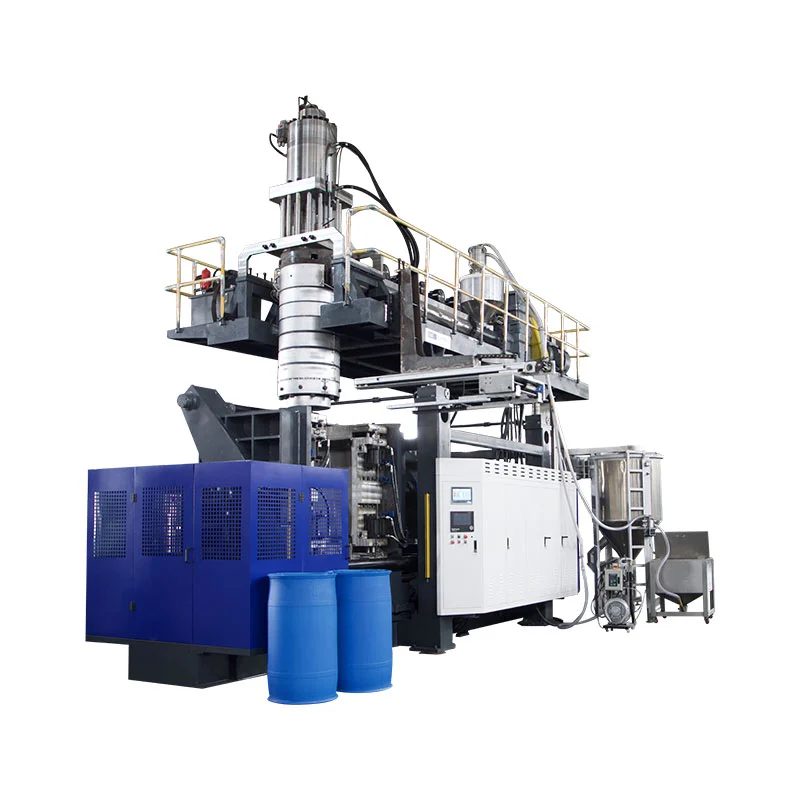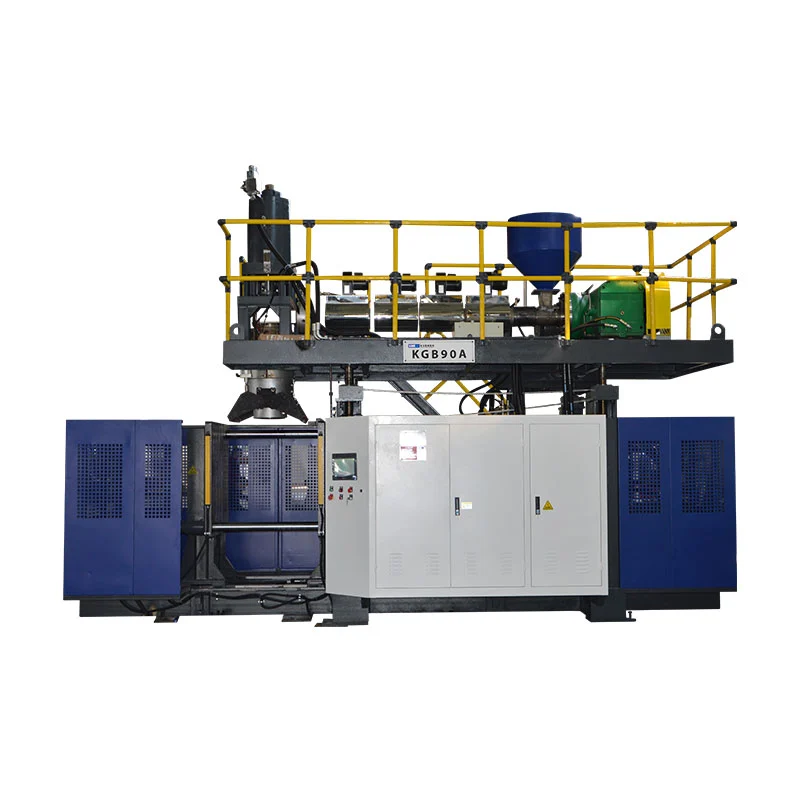
Выбирайте автоматическую выдувную машину по продукту, который она должна доставлять, и операциям, выполняемым после формования, а не по слову «автоматический» в предложении. Для экструзионно-выдувного формования укажите смолу, оснастку, выемку, обрезку, проверку и передачу как одну производственную систему. Мы рекомендуем согласовывать конфигурацию с принятыми контейнерами в конечной точке разгрузки, а не с каталожными показателями сухого цикла.
Формовочная машина может работать в автоматическом режиме, в то время как люди удаляют обшивку, проверяют бутылки или наполняют картонные коробки. Это может быть правильным решением для небольшого, постоянно меняющегося ассортимента продукции. Это неправильная схема, если инвестиционное обоснование предполагает, что эти рабочие места исчезли. Определите границу, прежде чем сравнивать цены.
Пять решений, которые имеют значение перед заказом
- Прежде чем сравнивать уровни автоматизации, сопоставьте процесс формования с деталью.
- Определите каждую операцию переноса и окончательной обработки, включая работу, выполняемую вручную.
- Сбалансируйте скорость формования с обрезкой, проверкой и производительностью упаковки.
- Тестируйте устранение неисправностей и переналадку, а не только бесперебойное производство.
- Сравните общую стоимость линии за принятый контейнер при тех же условиях.
Что такое «автоматическое» покрытие при выдувном формовании?
«Автоматический» описывает, как контролируются операции. Он не определяет, как формируется пластиковая деталь. Автоматическая экструзионно-выдувная машина и машина для выдувания ПЭТ-бутылок могут выполнять запрограммированные последовательности, однако для них требуются разные механизмы подготовки материала, оснастки и отделки. Покупатель, который ищет полностью автоматическую выдувную машину, должен сначала решить технологический вопрос.
При экструзионно-выдувном формовании машина формирует расплавленную трубку, называемую заготовкой. Форма захватывает эту трубку, а воздух образует полую часть. При формовании с раздувом и растяжением ПЭТ преформа растягивается и надувается. Эти разные стартовые формы объясняют, почему руководство по загрузке ПЭТ-преформ не является полным руководством по покупке линии бутылок для моющих средств из ПЭВП.
| Решение | Экструзионно-выдувное формование | ПЭТ выдувное формование |
|---|---|---|
| Стартовая форма | Экструдированная расплавленная заготовка | ПЭТ-преформа |
| Общий контекст покупки | Бутылки из полиэтилена высокой плотности, контейнеры с ручками и промышленные полые детали. | Прозрачные бутылки для напитков из преформ |
| Вопросы автоматизации | Выпуск деталей, снятие обшивки, обрезка, тестирование и перенос | Обработка преформ, последовательность нагрева/выдува и транспортировка бутылок. |
Ссылка на процесс:Руководство по выдувной машине Kinggle. Геометрия изделия и марка смолы определяют окончательный выбор процесса.
Разделите машину, ячейку и линию
Автоматический цикл на уровне машины охватывает согласованную последовательность формования. Автоматизированная ячейка добавляет определенную обработку или отделку вокруг этой машины. Производственная линия соединяет последовательные операции через согласованную границу принимаемого продукта. Упаковка может находиться внутри этих границ или оставаться отдельной заводской операцией.
Это полезные различия при закупках, а не обещание, что все поставщики будут использовать одну и ту же терминологию. Поместите фактические операции в спецификацию. «Полностью автоматический» без списка оснащения оставляет слишком много места для разных интерпретаций.
Мы предпочитаем конкретное описание, такое как «автоматическое формование, ориентированное извлечение, удаление заусенцев и выпуск с проверкой на герметичность», а не широкую этикетку. Он сообщает покупателю, где появится готовый продукт и что еще требует внимания. Владельцы также нуждаются в пополнении запасов материалов, отборе проб, переработке отходов и замене картонных коробок, даже если обычная последовательность формования выполняется без повторяющихся операций вручную.
Точно так же автоматическое управление — это не то же самое, что полностью электрический привод. Тип привода, расположение станции, количество человек и объем автоматизации выбираются отдельно. Сравните каждое из них с заданием, а не рассматривайте их как одну премиальную спецификацию.
Начните с детали и графика производства.
Номинального объема бутылки недостаточно для определения ее производственной линии. Узкая круглая бутылка и контейнер с широкой ручкой могут вместить один и тот же объем жидкости, но для этого нужны разные формы, инструменты для извлечения и опоры. Линия должна соответствовать фактической внешней форме, а не абстрактному «продукту объемом 2 л».
Начните с чертежа детали и ее конечного состояния, ожидаемого при выпуске. Запишите отделку шейки, отверстие ручки, размеры корпуса, целевой вес и критические требования к качеству. Подтвердите точную марку смолы, цветовую упаковку и согласованное состояние переработки или перешлифовки. Эти детали делают предлагаемое испытание соответствующим предполагаемой работе.
Преобразование плана продаж в производственное требование
Определите принимаемые контейнеры за смену, а также количество смен, размеры партий и частоту смены. Высокая почасовая ставка менее полезна, если большинство заказов требуют коротких тиражей и обширной замены инструментов. Более медленная, но легко заменяемая ячейка может лучше соответствовать такой производственной структуре. Ни один из выводов не может быть сделан только на основе максимального выпуска каталога.
Перечислите семейство продуктов, а не только бутылку, выпущенную впервые. Определите самую широкую часть, самую тяжелую часть и часть, которую сложнее всего удерживать или обрезать. Это могут быть разные SKU. Затем решите, какие продукты должны работать в первоначальной сборке, а какие потребуют будущих инструментов или отдельного оборудования.
- Заморозить тестовую статью:доработка чертежа, смола, готовый вес и необходимые тесты.
- Укажите условие доставки:обрезаны, проверены, ориентированы, подсчитаны или упакованы.
- Определите график:хороших контейнеров за смену, часы работы и плановые изменения SKU.
- Проверьте семейство инструментов:формы, шаг головки, захватные приспособления, гнезда для обрезки и испытательные уплотнения.
- Утвердите конверт ячейки:коммунальные услуги, охрана, доступ к услугам и поток продукции.
Количество станций, выходы матрицы и полости требуют отдельного рассмотрения. Две станции не означают две точки. Многоголовочная выдувная машина не обеспечивает совместимость каждой формы бутылки с расстоянием между выпускными отверстиями. Многослойная глава описывает конструкцию стены, а не количество готовых контейнеров за событие.
Кингглснаправляющая с несколькими головками и направляющими с несколькими полостямиобъясняет эти различия в конфигурации. Используйте этот обзор, прежде чем исправлять макет автоматизации. После того, как расположение полостей установлено, оборудование для вынимания и окончательной обработки должно сохранять каждое положение посредством переноса и проверок качества.
Поэтому наиболее полезный запрос включает в себя чертеж, спецификацию материала, график производства и определение качества. Для линии по производству бутылок из полиэтилена высокой плотности запрос на «автоматическую машину для изготовления пластиковых бутылок» без этих входных данных не может определить правильную комплектацию линии.
Проверьте системы машины, определяющие качество продукции
Последующая автоматизация не может отремонтировать нестабильную заготовку, неподходящий отломок или деталь, из-за которой форма становится слишком мягкой, чтобы с ней можно было обращаться. Процесс формования должен производить повторяемое изделие, прежде чем система переноса сможет обеспечить повторяемые результаты. В противном случае робот становится точным средством перемещения противоречивых деталей.
Важными частями машины для выдувного формования являются экструдер, экструзионная головка, зажимной узел, система выдува, контуры охлаждения и элементы управления. Просмотрите их вклад в утвержденную часть, а не выбирайте только по именам компонентов. Например, признанный бренд ПЛК не устанавливает поставляемые функции рецептов или последующую связь.
| Система | Что проверить | Доказательства для запроса |
|---|---|---|
| Экструзия и головка | Пригодность смолы, валовая потребность в заготовке и баланс на выходе | Производственные образцы и идентифицированные состояния материалов |
| Паризонный контроль | Распределение по стенам в критических местах детали | Измерения для конкретной позиции и сохраненный рецепт |
| Пресс-форма и зажим | Посадка инструмента, защемление и освобождение зазора | Утвержденные чертежи и проверка формованных деталей |
| Охлаждение и обработка | Жесткость детали в запланированных точках освобождения и захвата. | Пробная передача с фактической деталью |
| Элементы управления | Последовательность, сигналы тревоги, область действия рецепта и последующие сигналы | Демонстрация функций и список интерфейсов |
Конкретный пример: однопозиционная машина Kinggle объемом 2 л.
The Страница продукта KGB2Lуказана максимальная емкость контейнера 2 л, шнек диаметром 50 мм, производительность плавления полиэтилена высокой плотности 30 кг/ч и максимальный размер формы 360 × 380 мм. В нем также описываются конфигурации с двумя, тремя и четырьмя выходами для бутылей меньшего размера в диапазоне 100 мл–1 л. Эти значения помогают оценить предлагаемую работу; они не заменяют обзор инструментов.
На той же странице указано 600 ПК/час как «Производительность (цикл сушки)». Это не является допустимой производительностью идентифицированной бутылки шампуня, формы и линии отделки. Производственное требование требует фактического материала, времени охлаждения, активных положений и условий проверки. Рассматривайте запись о сухом цикле как опубликованную ссылку на движение.
Для предложения с несколькими выходами проверьте общую массу заготовки, а также посадку в полости. Вес готовой бутылки исключает вздутие, которое также подает экструдер. Увеличение количества торговых точек может увеличить спрос на экструзию, охлаждение и отделочную обработку. Одна только численность персонала не может определить полезный уровень производительности.
Мы утвердим систему формования только после того, как размеры критически важных деталей и поведение при переносе станут стабильными в согласованных условиях. Добавление конвейера до решения этих проблем продвигает проблему дальше. Для настенного распределения используйтеруководство по программированию parisonрядом с чертежом изделия.
Укажите линию от подачи до принимаемой тары
Самая строгая спецификация для автоматизации выдувного формования сопровождает продукт на всех этапах его эксплуатации. В нем говорится, что получает каждый модуль, что он доставляет и кому принадлежит соединение со следующим модулем. Это полезнее, чем длинный список роботов, конвейеров и датчиков без согласованных границ процесса.
опубликовано Кинггломвозможности автоматизациивключают последующую обрезку, проверку и упаковку. Для проекта бутылки переведите эту возможность в определенный объем. Автоматическое удаление заплат, обрезка горловины, проверка на герметичность и упаковка — это разные функции; ни одно не должно молчаливо предполагаться из-за присутствия другого.
| Операция | Вопрос для решения | Приемочная проверка |
|---|---|---|
| Кормление | Кто обеспечивает транспортировку, смешивание и контроль уровня материала? | Одобренный материал попадает в бункер без незапланированных перебоев в подаче. |
| Выиграть | Где захватывается деталь и в какой ориентации выходит из устройства? | Отсутствие пропущенного переноса или неприемлемой маркировки на тестируемом изделии. |
| Демисация и обрезка | Какие функции Flash и Finish удалены? | Требуемые края, горловина и отверстия для ручек соответствуют определению детали. |
| Проверка и отбраковка | Какие тесты являются встроенными и как отделяются неудачные части? | Согласованные образцы задач идентифицируются и направляются правильно. |
| Транспортировка и упаковка | Какое состояние и расположение бутылей должно быть доставлено на следующую станцию? | Перенос, накопление и окончательный подсчет работают по согласованному тарифу. |
Назначьте каждой границе одного поименованного владельца интеграции. Если поставщик оборудования предоставляет вынос, а другой поставщик предоставляет течеискатель, кто-то все равно должен утвердить ориентацию бутылки, высоту транспортировки, расстояние и контроль рукопожатия. Покупка совместимых модулей — это не то же самое, что покупка интегрированного элемента.
Согласуйте, как отображаются состояния «готовность», «деталь присутствует», «цикл завершен» и состояния неисправности там, где необходимы эти сигналы. Определите, какой контроллер инициирует останов и какой блок сообщает об исходной неисправности. Точная архитектура зависит от проекта, но ответственность не может оставаться неопределенной.
Проверьте поток лома отдельно от маршрута приема продукции. Удаленные флэш-памяти требуют сбора и согласованной утилизации. Повторное использование зависит от требований к материалу и продукту; автоматическое подключение кофемолки не допускает какого-либо процента перемола. Контролируйте рецептуру материала.
Для проверки герметичности бутылок определите метод испытания, приспособление, состояние уплотнения и согласованные контрольные образцы. Испытательная станция должна делать больше, чем просто отображать зеленый результат. Ему необходимо надежно отделять отказы и вести учет, не позволяя бракованным деталям незаметно возвращаться на конвейер годной продукции.
На чертеже объема также должен быть показан доступ для обслуживания и замены пресс-формы. Используйте Kinggle’sруководство по утилитам и заводской компоновкедля координации мощности, воздуха, воды и пространства со всеми включенными вспомогательными устройствами.
Передача может ограничить производительность до того, как это сделает формовочная машина.
Производственная линия выдувного формования производит только то, что могут выдержать связанные с ней операции. Самый быстрый модуль не может бесконечно компенсировать более медленный триммер, тестер или упаковочную станцию. Буферы дают линии время на восстановление после короткого перерыва; они не устраняют постоянное несоответствие емкости.
Сначала поместите все ставки на оборудование на одну и ту же основу. Означает ли это число события формования, детали брутто, испытанные детали или принятые контейнеры? Охватывает ли оно только непрерывную работу или включает пополнение запасов и обычные остановки? Сравнивайте ставки только после того, как эти определения совпадают.
Проработанный пример с явно предполагаемой производственной базой
Рассмотрим предлагаемую линию, которая выпускает 480 контейнеров в час после формования и обрезки. Предположим, что его однопозиционному течеискателю требуется 8 секунд для полной загрузки, испытания, принятия решения и разгрузки. Его идеальная производительность — 3600 ÷ 8 = 450 контейнеров в час. Это предположения планирования, а не измеренный результат машины Кинггла.
Входящая скорость: 480/ч · Идеальная производительность тестера: 450/ч · Накопление: 30/ч
Даже без остановки тестера поступающие детали превышают его производительность на 30 контейнеров в час. Буфер с 15 доступными позициями заполнится за 15 ÷ 30 = 0,5 часа или 30 минут. Запуск линии с пустым конвейером может сделать короткую демонстрацию удовлетворительной. Дисбаланс все еще существует.
Теперь рассмотрим полную остановку тестера. При предполагаемой скорости поступления 480 единиц в час детали поступают со скоростью 8 в минуту. Те же 15 свободных позиций обеспечивают всего 15 ÷ 8 = 1,875 минут, около 113 секунд, прежде чем этот буфер заполнится. Скорость накопления при замедлении и при полной остановке различна.
Эти расчеты полезны только в том случае, если позиции действительно можно использовать. Бутылка, которая опрокидывается, касается ограждения или не может сохранять требуемую ориентацию, не создает допустимую позицию буфера. Средствам контроля также требуется согласованная реакция, прежде чем будет достигнут безопасный предел накопления.
Проверьте геометрию и скорость.
Инструменты для извлечения и конвейеры должны обрабатывать деталь в ее фактическом состоянии. Определите повторяющееся место захвата. Перед следующим переносом проверьте, обеспечивает ли шея, тело или вспышка это место и удаляет ли его обрезка. Функция, доступная при первом получении, может отсутствовать при втором.
Мы бы разрешили эту цепочку данных, прежде чем увеличивать скорость машины. Линия, которая перемещается с разумной скоростью и предсказуемо восстанавливается, является лучшим производственным активом, чем та, которая требует многократного перемещения вручную. Предпочтительным решением может быть пересмотренная оснастка, другая последовательность транспортировки или дополнительные мощности на выходе, а не более быстрый цикл формования.
Наконец, подсчитайте принятые контейнеры после согласованной точки проверки. Сохраняйте валовые показатели восходящего потока для диагностики, но не используйте их в качестве показателя объема отгрузки. Кингглсруководство по приемке на заводеобъясняет, почему идентичность продукта, границы подсчета и время наблюдения находятся в одной записи.
Докажите, что линия может восстанавливаться и менять продукцию
Плавный автоматический ход подтверждает только одно рабочее состояние. Производство также включает в себя пополнение запасов, неудачные передачи, бракованные детали, блокировку конвейеров и смену продукции. Эти события заслуживают места в плане принятия, поскольку реакция определяет, вернется ли клетка к контролируемому производству.
С заводской стороны мы бы поставили устранение неисправностей выше блестящей демонстрации. Если бутылка не попала в руки, следующий вопрос заключается не в том, как быстро кто-то сможет вернуть ее обратно. Вопросы заключаются в том, что обнаружило промах, какое движение остановилось и как ячейка подтверждает известное состояние перед перезапуском. Повторяющаяся коррекция руки — это симптом, который следует исследовать, а не нормальная автоматическая работа.
Если тонкостенная бутылка после отпускания опрокидывается, мы проверяем состояние захвата и опоры, прежде чем изменять некоторые настройки процесса. Проверьте жесткость детали при переносе, точки контакта приспособления и последовательность движений. Затем попробуйте одну контролируемую коррекцию и еще раз осмотрите деталь. Увеличение давления захвата может создать другой дефект вместо устранения первого.
Та же дисциплина применяется, когда растет количество бракованных утечек. Сохраните затронутые образцы и определите положение и время. Проверьте тестовое уплотнение и состояние крепления рядом с фасонной шейкой и пережимом. Негерметичное тестовое соединение и негерметичный контейнер требуют различных исправлений. Изменение рецепта формования без разделения этих причин может привести к потере времени и сокрытию неисправности.
Определите восстановление до возникновения сбоя
- Запишите исходную неисправность, затронутый модуль и положение продукта.
- Привести ячейку в состояние, определенное утвержденным проектом управления и безопасности.
- Попросите уполномоченный персонал устранить неисправность в соответствии с предписанной процедурой изоляции и доступа.
- Перед повторным запуском согласуйте детали в положениях транспортировки, проверки и отбраковки.
- Возобновите выполнение согласованной последовательности восстановления, а затем проверьте необходимые проверки продукта.
Это этапы планирования, а не разрешение на вход в охраняемое оборудование или обход блокировки. Интегрированной ячейке необходима оценка рисков, охватывающая взаимодействие модулей и прогнозируемые вмешательства.ИСО 12100:2010устанавливает общие принципы оценки и снижения риска машинного оборудования; в проекте также должны быть определены применимые требования к конкретной машине и месту назначения.
Сохраненный рецепт не обязательно означает полную замену.
Рецепт может запоминать температуру и движения формования, в то время как сборщик, гнездо обрезков и тестер остаются отрегулированными вручную. Спросите, какие позиции сохранены, какие моторизованы и какие требуют физической замены инструмента. Технедокументация по автоматизации процессовпредставляет собой отраслевой пример настроек, связанных с форматом, для позиций сборщика, удаления облоя и проверки утечек. Это иллюстрирует объем, который необходимо указать; он не устанавливает эти функции на каждой машине.
Определите время перехода от окончательно принятой части одного формата к первой принятой части следующего в соответствии с согласованным методом. Отдельно записывайте работу с оснасткой, регулировки, переход материала и выпуск качества. Это показывает, что на самом деле экономит более быстрый вызов рецепта, а что остается механической или технологической задачей.
Сравнивайте стоимость за принятый контейнер, а не за автоматизированные этикетки.
Сравнение полуавтоматических и полностью автоматических выдувных машин следует начинать с одного и того же продукта и графика производства. В противном случае более дешевое предложение может просто исключить обработку, тестирование или упаковку, которые включены в другое предложение. Прежде чем сравнивать общее количество оборудования, сравните равные границы поставок.
Автоматизация наиболее оправдана, когда она устраняет определенное повторяющееся ограничение. Это может быть ручное удаление облоя, непоследовательная передача, сложная передача контроля или не успевающая за процессом упаковка. Покупка дополнительной автоматизации без выявления ограничений может привести к увеличению объема работ по техническому обслуживанию и переналадке без улучшения приемлемого результата.
Держите границу затрат такой же широкой, как и граница выпуска.
Стоимость за принятый контейнер = общая стоимость в пределах согласованных производственных границ ÷ принятые контейнеры, доставленные в пределах этих границ.
Числитель должен включать затраты, имеющие отношение к сравнению: материалы, рабочая сила, коммунальные услуги, оснастка, техническое обслуживание и выбранный капитальный ремонт или накладные расходы. Используйте один и тот же метод учета для обоих вариантов. Последующий робот не бесплатен, поскольку его стоимость не входит в стоимость формовочной машины.
Перечислите повторяющиеся человеческие задачи. Кто-то по-прежнему может пополнять запасы материалов, перемещать металлолом, брать образцы деталей, заменять коробки, обслуживать инструменты и реагировать на сигналы тревоги. Оценивайте рабочую нагрузку в течение обычной смены, а не только во время выполнения автоматической последовательности. Решите, может ли оператор безопасно обслуживать более одной соты без отложенных проверок или восстановления.
Используйте электрическую энергию в кВтч за период наблюдения и принятую тару за тот же период. Мощность в кВт – это другая величина. Включите согласованные вспомогательные устройства при сравнении всей линии, особенно если между предложениями заменяются компрессор, охладитель или измельчитель.руководство по требованиям к коммунальным услугамобъясняет, почему подключенная мощность и эксплуатационные потребности также должны оставаться отдельными.
При частой смене формата изучите приспособления и запасные инструменты, необходимые для каждого артикула. Более низкая первоначальная цена ячейки может быть компенсирована трудной заменой или дополнительными частями формата. И наоборот, сложная система транспортировки может оказаться ненужной для продукции небольшого объема с практичным маршрутом ручной отделки.
Мы рекомендуем ранжировать предложения по производственным ограничениям, которые они устраняют, принятому результату, который они могут проверить, и повторяющейся работе, которую они оставляют после себя. Более автоматизированная ячейка занимает свое место, когда эти преимущества соответствуют реальному графику работы завода. «Беспилотность» не является достаточным финансовым аргументом.
Запрашивайте деликатные случаи, а не требование универсальной окупаемости. Сравните ожидаемый спрос, более низкую загрузку и более частые изменения, используя собственные затраты покупателя. Это делает инвестиционное решение полезным, даже если объемы продаж или ассортимент продукции меняются.
Утвердите конфигурацию перед размещением заказа
Превратите выбранную концепцию в согласованный список оборудования, расположение ячеек и протокол приемки перед заказом на поставку. Самая дорогая неоднозначность – это зачастую не отсутствие датчика. Это граница, которую каждая партия считала принадлежащей кому-то другому.
Для проекта компактной бутылкиОдноместная платформа объемом 2 лпредлагает конкретную отправную точку. Опубликованная оболочка формы и варианты с несколькими выходами для бутылей меньшего размера позволяют провести первоначальную проверку соответствия. Фактический чертеж, смола, расположение головки и дальнейший объем определяют предлагаемую сборку. Не выбирайте эту конфигурацию только на томе.
Сделайте пробную версию ответом на вопросы о покупке
В испытании должно использоваться согласованное определение продукта и включать операции, обеспечивающие заявленный результат. Если проверка на утечку или обрезка являются частью границ поставки, продемонстрируйте это с помощью ячейки, а не представляйте несвязанный автономный цикл. Сохраняйте идентичность образца, поскольку несколько положений могут скрыть слабое отверстие или полость.
Протокол приемки должен связывать каждое утверждение с методом, пределом и наблюдаемым результатом. Такое слово, как «пройдено» без основного условия, не может служить руководством для ввода в эксплуатацию на заводе покупателя.Руководство по Kinggle FATобеспечивает более полную основу для этих доказательств.
- Создайте идентичность:станок, оснастка, версия управления и включенные модули.
- Условия испытаний:продукт, смола, активные позиции и условия полезности.
- Качество:критические измерения, функциональные тесты и причины отклонения.
- Производительность линии:принятый подсчет, период наблюдения, остановки и вмешательства.
- Восстановление:согласованные сценарии неисправностей и продемонстрированная последовательность перезапуска.
- Сдавать:чертежи, руководства, информация об инструментах, резервные копии и открытые элементы.
Отдельная заводская приемка от приемки на месте, если заводские услуги или оборудование сторонних производителей не могут быть воспроизведены до отгрузки. Заранее определите оставшиеся проверки и назначьте ответственных. Заводское испытание не должно спокойно заявлять о проверке условий, которых оно не включало.
Обучение должно охватывать обычные операции, а автоматизация работ оставляет позади. Операторам необходимо распознать неудачную передачу, интерпретировать возникший сигнал тревоги и следовать утвержденному методу восстановления. Для обслуживания необходимы чертежи, информация об изнашиваемых деталях и доступ, необходимые для поддержки элемента.
Обсудите конфигурацию автоматического экструзионно-выдувного формования с Kinggle.Отправьте чертеж контейнера, марку смолы, вес готовой продукции, необходимые испытания, график производства и запланированные последующие операции черезстраница запроса проекта.
Контакт:sales@kinggle.com · +86-574-87103665. Определенные границы продукта и линии делают просмотр конфигурации более полезным, чем запрос только цены на машину.
Часто задаваемые вопросы
Является ли автоматическая выдувная машина тем же, что и полноценная производственная линия?
Нет. Автоматическая машина может управлять формовочными движениями, при этом удаление, обрезка, проверка или упаковка продукта остаются отдельными. Полная производственная линия определяет передачу, контроль и границу качества между этими операциями. Попросите список оборудования и схему, в которой указаны все включенные модули, выполняемые вручную задачи и исключенные услуги. Спецификация покупки, а не слово «автоматический», определяет то, что будет доставлено.
Нужны ли по-прежнему операторы полностью автоматической выдувной машине?
Да. Пополнение запасов материалов, отбор проб для проверки качества, замена оснастки, техническое обслуживание и устранение неисправностей по-прежнему требуют определенных обязанностей. Автоматизация может устранить повторяющуюся обработку, не удаляя при этом каждую производственную задачу. Планируйте штатное расписание на всю смену и фактическую схему оказания услуг, включая упаковку и обработку металлолома. Не делайте оценку трудозатрат на основе короткой демонстрации, в которой вспомогательный персонал остается за кадром камеры.
Входят ли в стандартную комплектацию автоматическое удаление облоя, проверка герметичности бутылок и упаковка?
Не думайте, что это так. В предложении должна быть указана каждая операция, поставляемое оборудование, инструменты для конкретного продукта, метод испытаний и путь отбраковки. Устройство выдачи не является течеискателем, а автоматический конвейер не является автоматической упаковочной системой. Для каждого указанного модуля спросите, какое незавершенное состояние он получает и какое приемлемое условие он предоставляет.
Можно ли автоматизировать существующую экструзионно-выдувную машину?
Возможно, но осуществимость зависит от существующей системы контроля, охраны, доступного пространства, открытия формы, выпуска продукции и организации транспортировки. Деталь также должна соответствовать предлагаемым приспособлениям для захвата, обрезки и контроля. Прежде чем покупать робота или конвейер по отдельности, просмотрите всю ячейку. Модернизация должна включать в себя определенную ответственность за интеграцию, обновленную оценку рисков и согласованные производственные испытания.
Как покупатели должны проверять производительность автоматической линии?
Подсчитайте принятые контейнеры в согласованном пункте окончательной разгрузки в течение определенного периода наблюдения. Определите смолу, продукт, пресс-форму, активные позиции, коммунальные услуги и включенные последующие операции. Регистрируйте отказы, остановки и ручные вмешательства. Укажите валовую производительность формования отдельно от принятой производительности линии. Каталожные значения сухого цикла не заменяют данное производственное испытание.