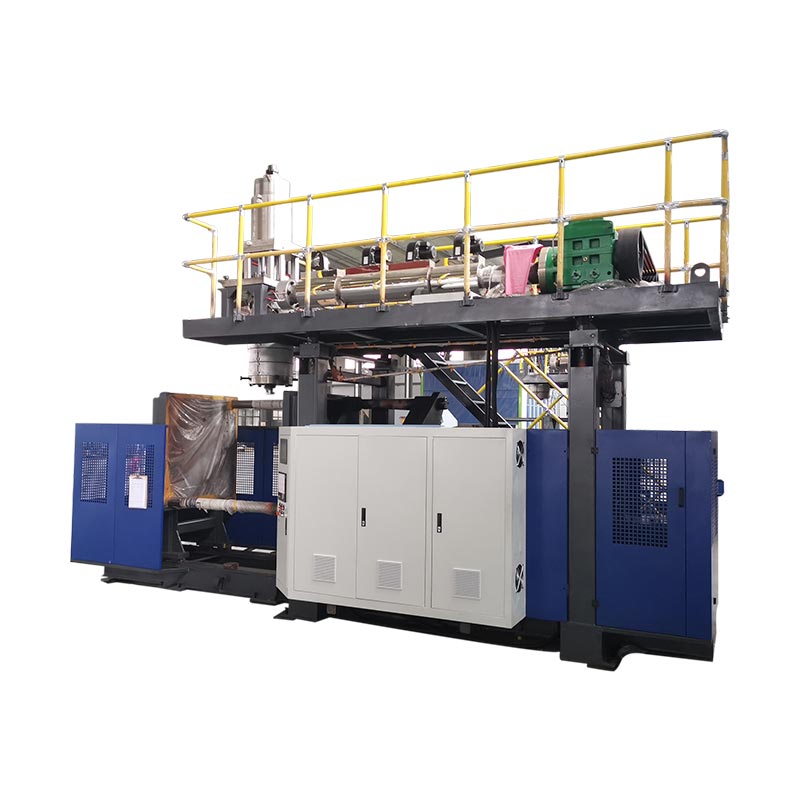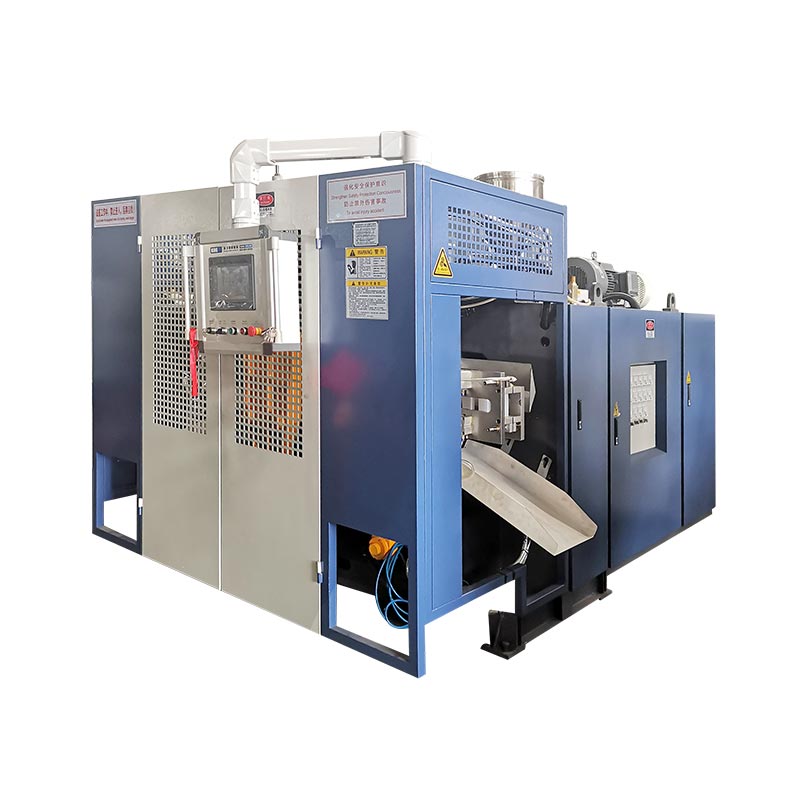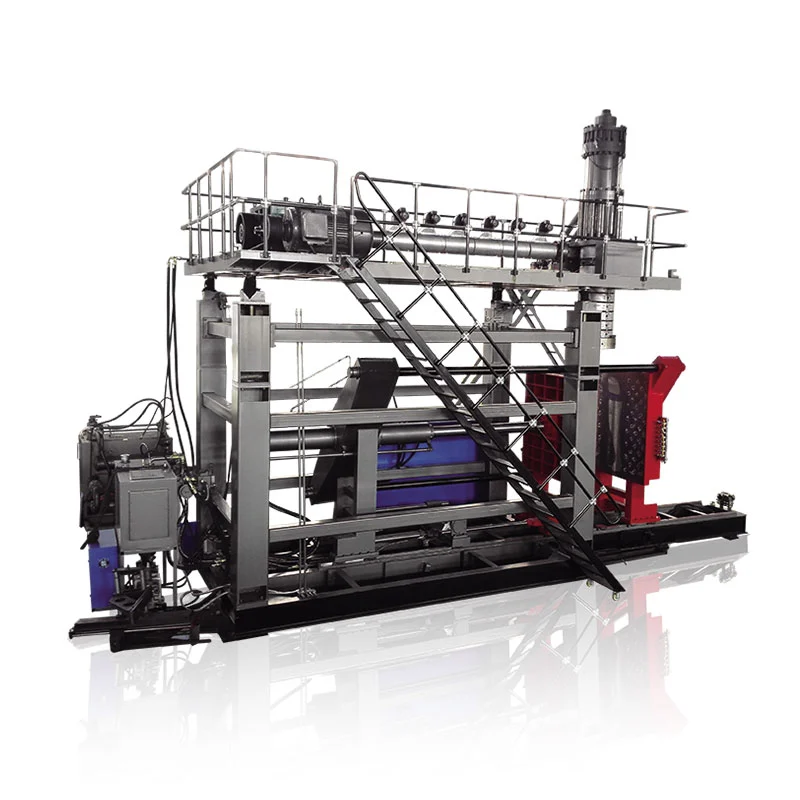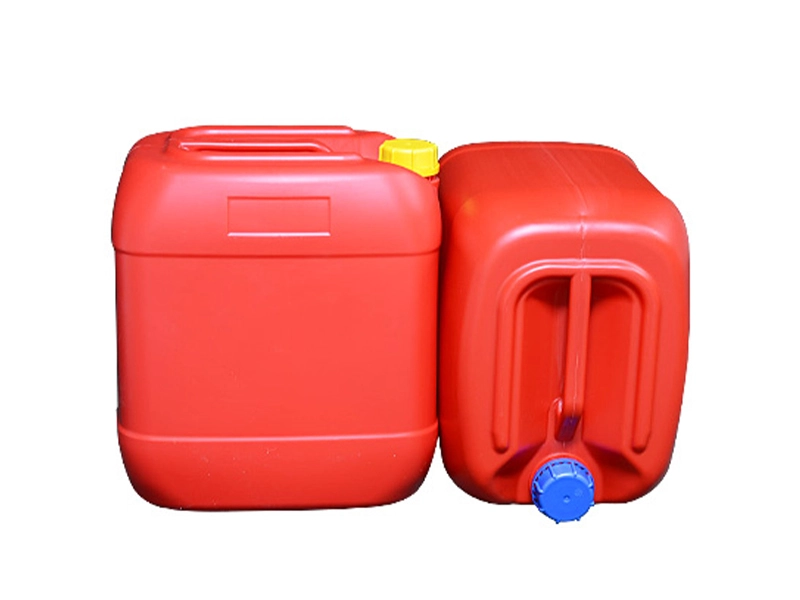
KGB100B подходит для больших полых изделий только в том случае, если деталь, форма, общая заготовка и завод соответствуют заявленным ограничениям. Kinggle указывает максимальную емкость контейнера 120 л, максимальный размер формы 920 x 1200 мм, эталонный аккумулятор емкостью 12 (20) л и эталонный вес полиэтиленового аккумулятора 9 (15) кг. С этих цифр начинается инженерный анализ, но окончательный выбор должен быть сделан на чертеже продукта и плане испытаний.
Покупатель, ищущий выдувную машину объемом 120 л, обычно имеет в виду реальную деталь. Это может быть химическая бочка, дорожное ограждение, поплавок, бак, игрушка или крупный технический компонент. Метка объема полезна, но она не описывает самые трудные участки, движение формы, распределение стенок или потребность в охлаждении.
В этом руководстве KGB100B рассматривается как производственная система. Он объясняет, что может вам сказать каждое опубликованное число, а что нет. Он также показывает, что отправлять с запросом предложения, поэтому обсуждение может перейти от общего имени машины к тестируемому решению.

Шесть вопросов для быстрой проверки соответствия продукта
- Соответствует ли вся форма плите, оболочке формы и диапазону толщины?
- Может ли остывшая деталь покинуть форму через имеющееся отверстие?
- Соответствует ли общая масса заготовки выбранной конфигурации аккумулятора?
- Может ли экструдер извлечь достаточно материала для целевого цикла?
- Может ли сила зажима удерживать согласованную проекционную площадь и давление выдува?
- Может ли станция обеспечить стабильную электроэнергию, охлаждающую воду и сжатый воздух?
Граница спецификации:цифры в этом руководстве взяты из текущегоСтраница продукта Kinggle KGB100B. Они были проверены 15 сентября 2026 г. Считайте их опубликованными образцами скрининга. Утвержденное предложение, планировка, чертеж машины и техническое соглашение должны определять заказанную машину.
Этикетка на 120 л — это отправная точка, а не одобрение продукта.
Kinggle указывает максимальную вместимость контейнера KGB100B 120 л. Это дает покупателям быстрый маркер дальности. Здесь не говорится, что на машине будет работать каждая деталь объемом менее 120 л. Компактный барабан и длинное транспортное ограждение могут иметь очень разную ширину формы, выступающие площади, длину заготовки и пути удаления.
Номинальный объем также может скрывать потребность в материалах. Большой тонкостенный поплавок может содержать больше воздуха, но меньше смолы, чем техническая деталь меньшего размера с толстыми ребрами, ручками и зонами защемления. Машина должна формировать полную горячую заготовку, включая материал, который позже становится заготовкой или обрезком. Таким образом, сам по себе вес готового продукта занижает мощность удара, который должна произвести головка.
Геометрия снова меняет решение. Области глубокой вытяжки могут сильно растянуть заготовку. Для широких панелей может потребоваться большее усилие зажима. Длинные детали могут быть ограничены расстоянием между матрицей и пресс-формой или пространством для извлечения, прежде чем объем контейнера станет актуальным. Вставки на горловине, внутренняя резьба и нижний обдув могут добавить в цикл больше движения.
Используйте описание 120L, чтобы составить короткий список. Затем сравните реальную деталь и форму с машиной. Вот почему собственный Кингглпроцесс продажпрежде чем рекомендовать модель, запрашивает фотографии продукта, чертежи, вес, размер, материал, толщину и требования к производительности.
Такая последовательность позволяет маркировке емкости выполнять свою функцию: сначала быстрая проверка, затем инженерное подтверждение.
Превратите спецификацию KGB100B в вопросы покупателя
Таблица спецификаций наиболее полезна, когда каждое число ведет к проверке. На странице KGB100B указаны размеры машины, зажим, экструзия, аккумуляторная головка и ссылки на утилиты. Некоторые значения представляют собой четкие пределы. Другие описывают опубликованную конфигурацию или состояние машины без нагрузки.
На странице указан аккумулятор емкостью 12(20) л и вес полиэтиленового аккумулятора 9(15) кг. Круглые скобки обозначают перечисленные альтернативы, но страница не определяет правило выбора. Поэтому в цитате должно быть указано одно головное устройство и его материальный объем. Не объединяйте большую цифру со стандартным предположением о машине, пока Kinggle не подтвердит это для проекта.
| Опубликованное поле | Артикул КГБ100Б | Вопрос, который должен вызвать |
|---|---|---|
| Максимальная вместимость контейнера | 120 л | Соответствует ли фактическая геометрия продукта и общая черновая продукция, а не только его номинальный объем? |
| Выход | 320 шт./ч, сухой цикл | Какую производительность может обеспечить машина с учетом производственной формы, смолы, охлаждения и правил качества? |
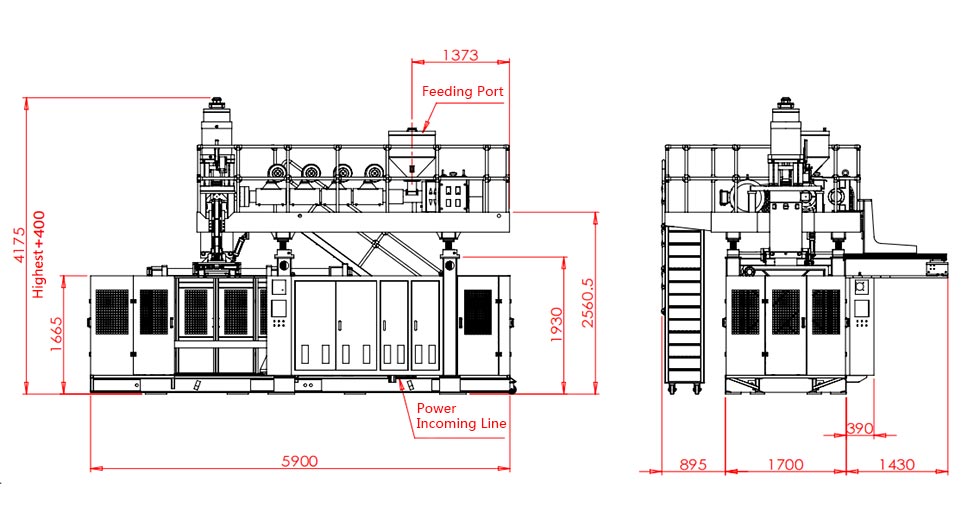
| Размер машины | 5,9 х 3,8 х 4,6 м | Достаточно ли места для доступа, платформ, шлангов, манипуляций и обслуживания? |
| Вес машины | 18 т | Какой план фундамента и оснастки следует за окончательным общим чертежом? |
| Сила зажима | 440 кН | Достаточно ли этого для проектируемой площади изделия при согласованном технологическом давлении? |
| Ссылки на плиты и пресс-формы | плита размером 1200 х 1200 мм; Максимальный размер формы 920 x 1200 мм. | Соответствуют ли друг другу корпус пресс-формы, схема монтажа, сервисы и соединения? |
| Открытие и движение | проем от 500 до 1400 мм; Ход перемещения 600 мм | Может ли деталь освободиться и выйти без столкновения и повреждения горячих поверхностей? |
| Толщина формы | от 510 до 600 мм | Включает ли установленная толщина опорные пластины, адаптеры и необходимый инструмент? |
| Экструдер | винт 100 мм; 24 л/д; двигатель 55 кВт | Соответствуют ли выбранный винт и технологическое окно указанной смоле? |
| Опубликованная мощность плавления HDPE | от 160 до 200 кг/ч | Является ли общая потребность в материалах ниже доказанной стабильной производительности для фактической рецептуры? |
| Головка аккумулятора | 12(20) л; 9(15) кг PE, каталожный номер | Какой вариант указан и охватывает ли он общую массу заготовки с полезным технологическим запасом? |
| Диаметр штифта | Максимум 450 мм | Какой комплект штампов и оснастки необходим для заданного диаметра заготовки и компоновки изделия? |
| Эталон охлаждающей воды | 0,3 МПа; 120 л/мин | При какой температуре на входе, качестве воды и объеме контура это применимо? |
| Опубликованная линия средней энергии | от 52 до 60 кВт | Какие кВтч/кг и кВтч на принятую деталь измеряются во время стабильного испытания? |
На странице продукта также указано давление удара 0,8 МПа и показатель расхода воздуха 1,8, но его видимая единица отображается как М2/МИН. Этот блок нуждается в исправлении или подтверждении, прежде чем он войдет в спецификацию объекта. Ответственный запрос цен должен указать на неопределенность, а не молча менять единицу измерения.
Прочтите связанные строки вместе. Размер формы зависит от отверстия и толщины. Масса аккумулятора соответствует выбранной смоле и валовой дроби. Производительность плавки зависит от времени восстановления и стабильного качества расплава. Габариты машины указаны с учетом доступа для обслуживания и вспомогательного оборудования. Такое связанное чтение не позволяет одному благоприятному числу скрыть другое ограничение проекта.
Проверьте оболочку пресс-формы и путь удаления детали.
Опубликованный максимальный размер формы составляет 920 x 1200 мм. Размер плиты составляет 1200 x 1200 мм, а диапазон толщины формы — от 510 до 600 мм. Эти значения описывают связанные измерения, но они не являются взаимозаменяемыми. Форма может соответствовать заявленным размерам лицевой поверхности и при этом конфликтовать с тягами, трубами, монтажными отверстиями или движущимся оборудованием.
Начните со сборочного чертежа, а не эскиза изделия. Покажите обе половины формы, опорные пластины, водяные коллекторы, выдувные штифты, горловину или нижнюю оснастку, гидравлические устройства, датчики и электрические коробки. Определите центральную линию и схему крепления. Отметьте каждый предмет, который выходит за пределы корпуса формы во время открытия.
Далее симулируем удаление. На странице KGB100B опубликованы данные об открытии плиты от 500 до 1400 мм и ходе перемещения плиты 600 мм. Готовой детали необходимо свободное пространство, чтобы ее можно было высвободить, при необходимости повернуть и покинуть станок. Вспышка, хвосты, ручки и горячие гибкие стенки могут увеличить реальную зону удаления.
Жесткость детали также имеет значение. Большая полая деталь может деформироваться, если робот схватит ее до того, как стена будет готова. Простое падение может повредить гриф или оставить след на теплой панели. Время охлаждения внутри формы и поддержка после извлечения учитываются при проверке компоновки.
Вид на завод:храните чертеж пресс-формы рядом с общим расположением машины. Добавьте путь крюка крана, маршрут тележки с пресс-формой, свободное пространство со стороны обслуживания и безопасный доступ оператора. Опубликованные размеры машины 5,9 x 3,8 x 4,6 м не отражают полную площадь ячейки.
Надлежащая проверка также включает в себя вес формы и точки подъема, даже если на общедоступной странице продукта не указан предел веса формы. Попросите компанию Kinggle подтвердить допустимый вес пресс-формы и рекомендуемый метод обращения с ней для конкретной конфигурации.Руководство по проектированию пресс-форм для экструзионно-выдувного формованияпредоставляет более полный контрольный список для охлаждения, отсечения и вентиляции.
Подберите аккумулятор исходя из общей массы заготовки.
Накопительная головка сохраняет расплав и по требованию выталкивает большую заготовку. Соответствующим количеством материала является полная порция, выходящая из головки. Он включает в себя товарную деталь, верхнюю и нижнюю заготовку, обрезки ручки или шеи, а также любой другой обрезанный материал, созданный с помощью выбранного инструмента.
Общая масса заготовки = масса готовой детали + масса заготовки и обрезков + контролируемый технологический припуск.
Пособие не является универсальным процентом. Оно должно исходить из одобренной детали, концепции пресс-формы, поведения материала и результатов испытаний.
Kinggle указывает 9 (15) кг в качестве эталонного веса полиэтиленового аккумулятора для KGB100B. Это не обещание, что готовое изделие может весить 9 или 15 кг. Его также нельзя автоматически перевести на ПП, АБС или состав с наполнителями. Плотность смолы, прочность расплава, температура и состояние головки влияют на полезное технологическое окно.
Такого же ухода требует и линейка аккумуляторов емкостью 12(20) л. Литровая емкость описывает объем внутри системы, тогда как чертеж продукта и план материалов обычно управляются массой. Спросите, какой вариант головки включен в комплект, какая смола поддерживает опубликованную массу и сколько материала остается в головке в согласованной рабочей точке.
По умолчанию не запускайте теоретический предел. Проекту необходим достаточный диапазон управления, чтобы корректировать распределение стен и вариации от выстрела к выстрелу. Если общая заготовка занимает почти всю доступную емкость, последующая замена материала или локальная коррекция толщины могут удалить это пространство. Испытание должно показать стабильную массу дроби, повторяемую длину заготовки и приемлемую амортизацию для выбранной головки.
Для многодетальной формы подсчитайте каждую заготовку, выпущенную за цикл. Полный снимок должен охватывать каждую активную розетку и ее отделку. Подсчет голов и подсчет полостей могут изменить математические расчеты, поэтому укажите их в запросе предложения отдельно.направляющая для головы и полостиобъясняет это различие.
Подберите экструдер в соответствии с потребностью в материале и временем восстановления.
На странице KGB100B указан шнек диаметром 100 мм, соотношение L/D 24, двигатель экструдера мощностью 55 кВт и четыре зоны нагрева. Производительность плавления HDPE составляет от 160 до 200 кг/ч. Этот диапазон является ссылкой на область действия материала. Его не следует рассматривать как гарантированный выход для каждого сорта, маточной смеси, степени измельчения или температурного окна.
Преобразуйте план производства в валовой почасовой спрос. Используйте общую массу заготовки, а не массу готовой детали. Включите все активные позиции и используйте запланированные события в час. Это определяет скорость подачи материала, которую экструдер и головка должны выдерживать, пока машина производит приемлемые детали.
Общая потребность в материале, кг/ч = общая масса заготовки на мероприятие, кг х количество формовок в час х количество активных заготовок на мероприятие
Сравните результат с испытанием фактического препарата. Ассортимент в брошюре сам по себе не может определить качество плавки или запас восстановления.
Время восстановления должно соответствовать машинному циклу. Если форма остается закрытой для охлаждения, экструдер часто использует это время для подзарядки аккумулятора. Таким образом, более короткий цикл охлаждения может повысить требуемую скорость плавления. Более быстрое движение формы не имеет большого значения, если головка не готова к следующему выстрелу.
Обработка материалов может стать скрытым ограничением. Крупные детали быстро расходуют смолу. Предприятию необходима надежная транспортировка, сушка, когда этого требует материал, смешивание и контроль загрязнения. Повторное измельчение может изменить объемную плотность и поведение при подаче. Письменная формулировка более полезна, чем широкая этикетка, такая как «ПЭВП плюс измельчение».
Попросите в протоколе испытаний указать марку смолы, поставщика, цветовую гамму, процент размола, настройки температуры, скорость шнека и фактическую массу брутто. Если планируется использовать другой материал, запросите доказательства, относящиеся к конкретному материалу. КингглаРуководство по переработке ПНД и ППобъясняет, почему сама по себе полимерная этикетка не обеспечивает настройку машины.
Укажите силу зажима, проецируемую площадь и условия удара.
На странице KGB100B указано усилие зажима 440 кН. Большее число автоматически не означает лучшее, и метка объема не может подтвердить ограничение. На форму действует разделяющая сила по всей выступающей площади, подвергающейся внутреннему давлению. Форма продукта, контактная площадка, конструкция защемления и технологическое давление – все это влияет на реальные требования.
Площадь проекции представляет собой силуэт полости под давлением на плоскости разъема формы. Широкий плоский компонент может создать большую разделяющую нагрузку, чем более глубокий, но узкий контейнер. В обзоре следует использовать фактический рисунок полости. Он также должен включать выбранное давление выдува и любой согласованный коэффициент безопасности.
На общедоступной странице в качестве эталонного давления выдува указано 0,8 МПа. Это не означает, что все продукты должны работать с одинаковыми настройками. Температура смолы, вентиляция, толщина стенок, детализация поверхности и стратегия охлаждения влияют на процесс. При заводских испытаниях следует использовать документированное производственное окно, позволяющее производить приемлемые детали без вспышек или нестабильного поведения пресс-формы.
Конструкция с отщипыванием является частью той же системы. Слабое уплотнение может привести к утечке или хрупкому сварному шву. Излишек материала может увеличить заусенец и затруднить обрезку. Выравнивание формы, движение зажима и размещение заготовки должны поддерживать инструмент, а не компенсировать его.
Попросите поставщика пресс-формы и поставщика оборудования просмотреть один и тот же чертеж. Это предотвращает распространенный пробел, когда каждая сторона утверждает только свое собственное оборудование. В окончательном техническом соглашении должна быть указана проектируемая площадь, технологическое давление, требования к зажиму, толщина формы, детали монтажа и соединения.
Планируйте завод вокруг всей формовочной ячейки
На странице KGB100B указаны размеры машины 5,9 х 3,8 х 4,6 м и вес 18 т. Это ценная отправная точка для компоновки и оснащения. Они не включают в себя каждую платформу, систему смолы, охладитель, компрессор, выгрузное устройство, конвейер, триммер или границу безопасности.
Начните над машиной. Подтвердите высоту здания в свету, грузоподъемность крана, путь снятия головки и доступ к нагревателям и гидравлическим компонентам. Затем работайте наружу. Операторам необходимо пространство для осмотра формы, удаления застрявшей детали и доступа к обычным точкам обслуживания. Доставка материалов и обработка готовых деталей должны проходить по маршрутам, не пересекающим небезопасные зоны.
Охлаждающая вода заслуживает большего, чем оценка размера трубы. На странице указано 0,3 МПа и 120 л/мин, но установке также необходимы требуемая температура на входе, допустимый подъем температуры, качество воды, условия фильтрации и возврата. Контуры пресс-формы и масляное охлаждение могут нуждаться в отдельном управлении. В окончательном списке утилит должно быть указано, что включено в опубликованный поток.
Сжатый воздух требует такого же обращения. На веб-сайте указано давление 0,8 МПа, однако видимая единица измерения расхода воздуха не соответствует действительности. Запросите скорректированную информацию о потребности на входе в машину, пиковой нагрузке, качестве воздуха, точке росы и размере соединения. Ресивер может потребоваться для поддержания стабильного давления во время сильных выдуваний.
На странице продукта указано от 52 до 60 кВт как «среднее энергопотребление». Поскольку кВт — это единица мощности, используйте это значение только в качестве опубликованного источника мощности. Не конвертируйте его в кВтч на часть. Энергия, связанная с продуктом, зависит от формы, смолы, цикла, вспомогательных средств и принятой производительности.
ЕВРОМАП 46.2определяет измерения, связанные с продуктом, для данной экструзионно-выдувной машины, формы и указанного продукта. Требует стабильной работы и качества продукции, отвечающего требованиям заказчика. Это хорошая основа для приемочного испытания. Кинггларуководство по требованиям к коммунальным услугамможет помочь структурировать паспорт установки.

Сухой цикл производительностью 320 шт./ч не является производственным объемом.
Kinggle называет 320 шт./ч производительностью сухого цикла KGB100B. Сухой цикл измеряет движение машины, не демонстрируя полный производственный процесс. Сюда не входит извлечение смолы, сброс заготовки, продувка, охлаждение, удаление деталей, обрезка или проверка качества в предполагаемых производственных условиях.
Большие детали часто ограничены в охлаждении. Для толстых ручек, углов и зон защемления может потребоваться больше времени, чем для широких стен. Более быстрое открывающее движение не может освободить деталь, которая все еще слишком мягкая, чтобы удерживать форму. Автоматизация также может задать темп, если робот, триммер или конвейер медленнее формовочной машины.
Используйте три отдельных выходных значения. Во-первых, записывайте цикл сушки только как ориентир движения. Во-вторых, измеряйте общее количество отформованных деталей в час во время производственных испытаний. В-третьих, сообщите о принятых деталях в час после согласованных проверок качества и подсчета остановок.
Принятый выпуск = отформованные детали - отбракованные детали - детали, потерянные во время подсчета остановок.
Для планирования смены задокументируйте период измерения и категории остановок. Короткое наблюдение лучшего цикла не является стабильным уровнем добычи.
В плане приемки должны быть указаны деталь, форма, смола, цвет, правила заточки, действия оператора и вспомогательное оборудование. Он также должен определить стандарт качества. Вес, размеры, герметичность, состояние вспышки, внешний вид и расположение толщины стенок являются общими категориями, но проект должен выбрать те, которые имеют значение.
Используйте целевой цикл в качестве бюджета. Разбейте его на разрядку аккумулятора, движение формы, продувку, охлаждение, вытяжку, открытие, вынос и восстановление. Это показывает, исходит ли ограничение из-за машины, формы, материала или последующей работы.руководство по оптимизации времени циклаобъясняет, как улучшить один этап, не перемещая дефект в другое место.
Программирование стен должно соответствовать изделию, а не скопированной кривой.
Большие детали, полученные экструзионно-выдувным формованием, растягиваются неравномерно. Материал вблизи уступа, угла, ручки или глубокой вытяжки может перемещаться дальше, чем материал на широкой панели. Равномерный зазор матрицы может сделать одну область слишком тонкой, а другая будет иметь ненужный вес.
На странице KGB100B говорится, что стандартная модель включает в себя контроллер толщины MOOG 100. В предложении должны быть указаны точный установленный контроллер, разрешение профиля и пакет опций. АРуководство Moog DigiPack III, размещенное на Kinggleпоказывает, как аккумуляторно-машинный контроллер может связать положение инструмента с запрограммированным профилем. В нем также перечислены функции размера выстрела, подушки и положения аккумулятора. Это руководство иллюстрирует логику управления, но его не следует использовать для предположения точного интерфейса KGB100B.
Создайте первый профиль на основе известной геометрии и времени пресс-формы. Затем вырежьте или измерьте детали в определенных местах. Меняйте по одному региону и записывайте версию. Более тяжелая часть не является автоматически лучшей частью. Цель – достаточное количество материала там, где это необходимо для выполнения работы, и меньше излишков там, где это не требуется.
Профильная работа должна быть связана с массой дроби и длиной заготовки. Увеличение одной области профиля изменяет материал, доступный в других местах. Температура и зыбь также могут изменить результат. Сохраните утвержденный рецепт с указанием марки материала, цвета, температуры головки, настроек впрыска и версии пресс-формы.
The руководство по программированию parisonобеспечивает пошаговый метод настройки. Для этого проекта FAT должен сравнить окончательный сохраненный профиль с измеренной настенной картой и диапазоном веса детали.
Запустите заводское испытание, которое ответит на решение о покупке
Полезное заводское приемочное испытание — это не демонстрация машины. Это контролируемая попытка произвести согласованный продукт в документированных условиях. Результат должен показать, что было протестировано, как оно было измерено и что осталось за пределами тестирования.
ЕВРОМАП 46.2 предлагает полезную дисциплину измерений. Он требует, чтобы машина находилась в стабильном состоянии, качество продукции соответствовало требованиям заказчика, а ключевые данные процесса документировались. В процессе продаж Kinggle также говорится, что клиентов можно пригласить принять участие в тестировании. Превратите эту возможность в письменный протокол до начала суда.
- Заморозьте тестовую статью.Определите версию детали, форму, расположение головки, количество полостей или выпускных отверстий, а также каждую установленную опцию.
- Запишите формулировку.Укажите марку смолы, поставщика, цветовую упаковку, добавки и правила измельчения. По возможности сохраняйте достаточно материала из одной известной партии.
- Проверьте настройку.Записывайте температуру ствола и головки, настройки выстрела, файл профиля, условия обдува, условия охлаждающей воды и состояние автоматизации.
- Достичь стабильной работы.Не выбирайте первую приемлемую часть. Прежде чем измерять эффективность, согласуйте правила стабилизации и окно выборки.
- Измерьте массовый баланс.Взвесьте готовую деталь, обшивку и другую отделку. Проверьте общую массу заготовки в соответствии с указанным расположением аккумулятора.
- Проверяйте качество продукции.Используйте одобренные места и методы для определения толщины стен, размеров, веса, характеристик утечки и видимых дефектов.
- Подсчитайте принятый выход.Сообщайте об общих циклах, валовых деталях, браке и остановках за согласованный период. Сохраняйте цикл сушки в отдельной записи.
- Измерьте коммунальные услуги.Записывайте напряжение, мощность, давление и расход сжатого воздуха, температуру охлаждающей воды, давление и расход в определенных границах.
- Бросьте вызов повторяемости.Проверяйте массу дроби, положение заготовки и размеры продукта по всему окну для проб, а не только на одной выбранной детали.
- Близкие отклонения.Прежде чем утверждать отгрузку, укажите владельца, действие, требования к доказательствам и срок выполнения для каждого неисправного элемента.
Сохраняйте необработанные показания вместе с подписанным резюме. Фотографии должны показывать идентификацию образца и место измерения. Файлы рецептов, сигналы тревоги и примечания об отклонениях являются частью доказательств.выдувная машина FATguideсодержит более полную структуру принятия.
Отбор выборки также нуждается в правиле. Нумеруйте детали по порядку и не заменяйте вышедший из строя образец на более качественный. Если настройки изменяются, начните новую группу образцов и запишите время изменения. Это позволяет отслеживать результат. Он также отделяет нормальные вариации от преднамеренного развития процесса.
Перед утверждением поставки сравните протокол испытаний с подписанной матрицей требований. Пройденная проверка движения машины не может закрыть открытый элемент качества продукта. Любой тест, который не удалось выполнить, должен оставаться видимым с указанием причины и согласованного метода последующего наблюдения.
Подготовьте запрос предложения, который может разработать машиностроитель.
Расплывчатый запрос на «одну выдувную машину емкостью 120 литров» вызывает расплывчатое предложение. Вместо этого отправьте компактный технический пакет. Он не обязательно должен быть идеальным, но он должен отделять известные требования от открытых решений.
Начните с чертежа продукта с размерами или 3D-файла. Добавляйте фотографии, когда они поясняют горловину, вставки, ручки или отделку. Укажите целевой конечный вес и определите критические области стен. Укажите марку материала и разрешенный вариант перешлифовки. Если химическая стойкость или нормативные испытания имеют значение, укажите точный стандарт и состояние продукта.
Затем определите производство. Укажите принятые детали в час или в день, доступные смены, запланированную автоматизацию и последующие этапы. Укажите, включает ли проект новую форму. Если форма уже существует, укажите ее сборочный чертеж, вес, толщину, монтажные и сервисные соединения.
Информация о объекте должна включать электроснабжение, частоту, мощность сжатого воздуха, условия охлаждающей воды, высоту в свету, данные о входной двери, кране и полу. Не ждите завершения установки, чтобы сравнить эти элементы с машиной. Крупногабаритные проекты могут быть ограничены оснасткой и погрузочно-разгрузочными работами так же легко, как и экструзией.
Прикрепите к запросу
Чертежи изделий и пресс-форм, сведения о смоле, целевые показатели производительности, критерии качества, условия эксплуатации, ограничения компоновки и желаемый объем автоматизации.
Запрос в предложении
Окончательный вариант головки, винт и привод, заявление о посадке в форму, границы полезности, компоновка, протокол приемки, поставляемые опции и технические исключения.
Попросите заполненную матрицу требований. В каждой строке должно быть написано «соответствует», «требует изменения» или «не включено», после чего следует ссылка на предложение. Это легче проверить, чем разрозненные заявления в электронной почте. Кинггл предоставляетобласть загрузкидля технической документации иформа запроса проектадля первоначального контакта.
Когда KGB100B попадет в шорт-лист
KGB100B заслуживает более внимательного рассмотрения, когда продукт приближается к своему диапазону применения для крупных деталей и технические проверки совпадают. На странице продукта в качестве областей применения упоминаются бочки с химикатами, автозапчасти, дорожные барьеры, поплавки, игрушки и мебель. В этом списке показано предполагаемое поле, но он не является доказательством того, что конкретная часть будет работать.
У сильного варианта короткого списка есть четыре особенности. Форма обеспечивает пространство для передвижения и обслуживания. Общая масса заготовки соответствует подтвержденному варианту головки. Восстановление экструзией поддерживает необходимый цикл с требуемым материалом. Завод может поставлять коммунальные услуги и осуществлять погрузочно-разгрузочные работы в согласованных границах.
Перейдите к другой конфигурации, если одно из этих условий не выполнено. Аккумулятор большего размера может решить проблему массы дроби, но не ширины формы. Плита большего размера может решить проблему с оболочкой формы, но не поможет восстановить экструзию. Машина другого размера может быть более экономичной, если размер детали намного меньше рабочего диапазона платформы.
Также сделайте паузу, если данные неполные. Цифры на веб-сайте в скобках и непоследовательная система воздушного потока требуют письменного разъяснения. Номер сухого цикла не может закрыть гарантию производительности. Это обычные пункты технического соглашения, а не поводы для догадок.
Решение о покупке должно заканчиваться планом испытаний на основе частей. Если машина может производить стабильные, приемлемые детали с согласованной скоростью и функциональностью, модель подходит для этой работы. Если эти доказательства отсутствуют, короткий список остается предварительным.
Часто задаваемые вопросы
Какую продукцию может производить выдувная машина KGB100B 120L?
Кинггл перечисляет бочки с химикатами, автозапчасти, дорожные барьеры, поплавки, игрушки и мебель на странице KGB100B. Это ссылки на заявки, а не автоматические утверждения. Реальный продукт по-прежнему требует проверки размера формы, общей массы заготовки, потребности в зажиме, материала, пути удаления и охлаждения.
Означает ли 120 л, что подойдет любой контейнер объемом менее 120 л?
Нет. Номинальный объем контейнера — это только одно значение отбора. Деталь объемом менее 120 л все равно может превышать размер формы, предел проектируемой площади, потребность в аккумуляторе или доступное пространство для удаления. Отправьте чертежи изделия и пресс-формы для рассмотрения конкретной модели.
Может ли KGB100B производить готовый продукт из полиэтилена высокой плотности весом 15 кг?
Не делайте этого предположения на основе публичного стола. На странице указан вес полиэтиленового аккумулятора 9 (15) кг, очевидно, наряду с двумя указанными значениями напора. Общая масса заготовки включает деталь и всю обшивку или обрезку. Выбранная головка, смола и полезный технологический запас должны быть подтверждены компанией Kinggle и проверены в ходе испытаний.
Ожидаемая производительность — 320 шт./ч?
Нет. Kinggle маркирует 320 шт./ч как сухой цикл. Фактическая принятая производительность включает экструзию, формирование заготовки, продувку, охлаждение, удаление, обрезку, отбраковку и остановку. Укажите требуемый принятый результат и сверьте его с производственной формой и материалом.
Как следует сравнивать энергопотребление?
Сравните энергию, связанную с продуктом, при одних и тех же формах, продуктах, смолах, правилах качества и границах испытаний. На странице KGB100B указана средняя мощность линии от 52 до 60 кВт, которая является эталонной мощностью. Измеряйте кВтч/кг и кВтч на принятую деталь во время стабильного производства вместо преобразования значения страницы.
Какую информацию я должен отправить для получения предложения KGB100B?
Отправьте чертежи и фотографии продукта, размеры, готовый вес, требования к стенкам, марку материала, правила заточки, принятый результат, тесты качества, данные пресс-формы, условия эксплуатации и потребности в автоматизации. Четко отмечайте неизвестные предметы. Это дает поставщику достаточно информации для подтверждения головки, соответствия формы и объема испытаний.
Проверьте свою деталь перед выбором машины
Отправьте Kinggle чертеж продукта, расчетную массу брутто, смолу, данные пресс-формы, целевую производительность и заводские условия эксплуатации. Команда может проверить, подходят ли платформа KGB100B и выбранная конфигурация аккумулятора для проекта.
Запросить проверку соответствия продукта