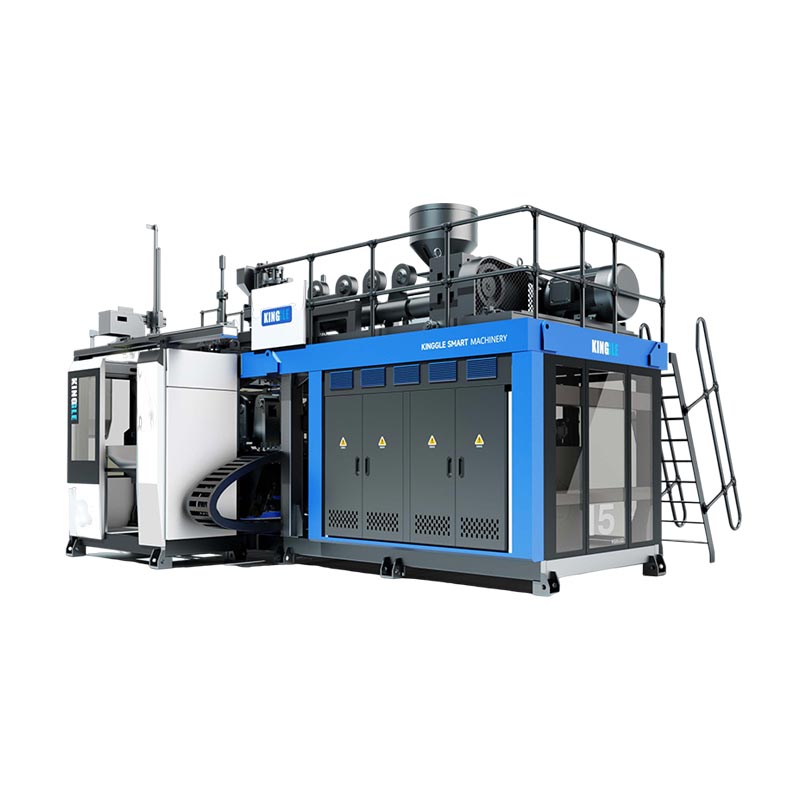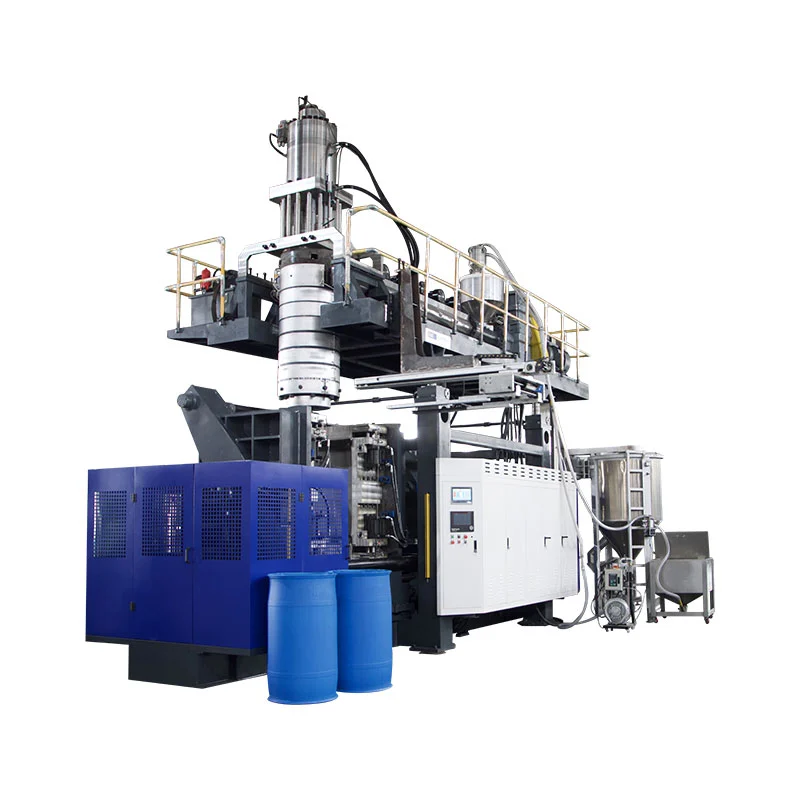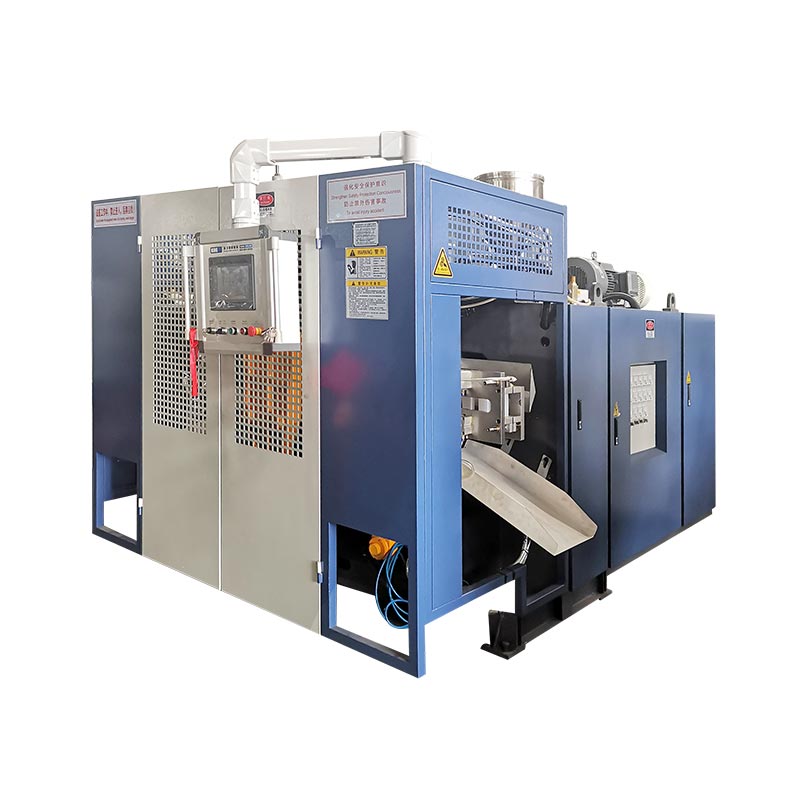
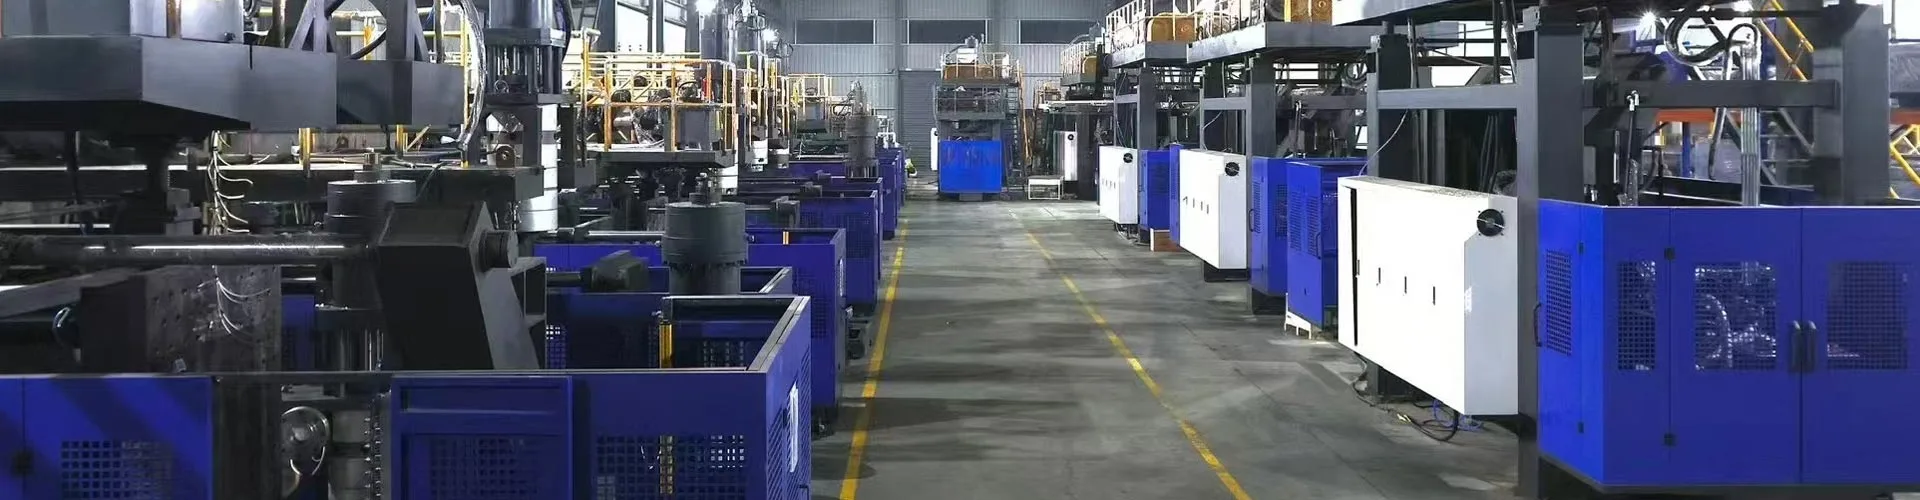
Выбирайте между KGB80A и KGB80AP по количеству потоков материала, которое требуется вашему продукту. В опубликованной Kinggle таблице KGB80A указан один винт диаметром 80 мм, а в таблице KGB80AP указаны два винта диаметром 70 мм и описано двухслойное или двухцветное производство. Опубликованные ссылки на корпус пресс-формы, зажим, аккумулятор и утилиты в остальном одинаковы, поэтому для принятия правильного решения по-прежнему необходимы фактическая деталь, пресс-форма, план смолы и критерии испытаний.
Две машины могут использовать одну и ту же этикетку емкостью 30 л и при этом решать разные производственные задачи. Химический барабан, изготовленный из одного потока смолы, не решает такую же задачу экструзии, как ящик для инструментов с двумя цветами или стена, сделанная из двух слоев материала. Покупка только по объему контейнера скрывает эту разницу.
В этом сравнении KGB80A и KGB80AP рассматриваются как продуктовые платформы, а не как список прилагательных в брошюре. Это соответствует данным, опубликованным в настоящее время на двух страницах продуктов Kinggle. Если на веб-сайте вопрос о конфигурации остается открытым, в статье об этом говорится и этот элемент перемещается в предложение или заводскую пробную версию.
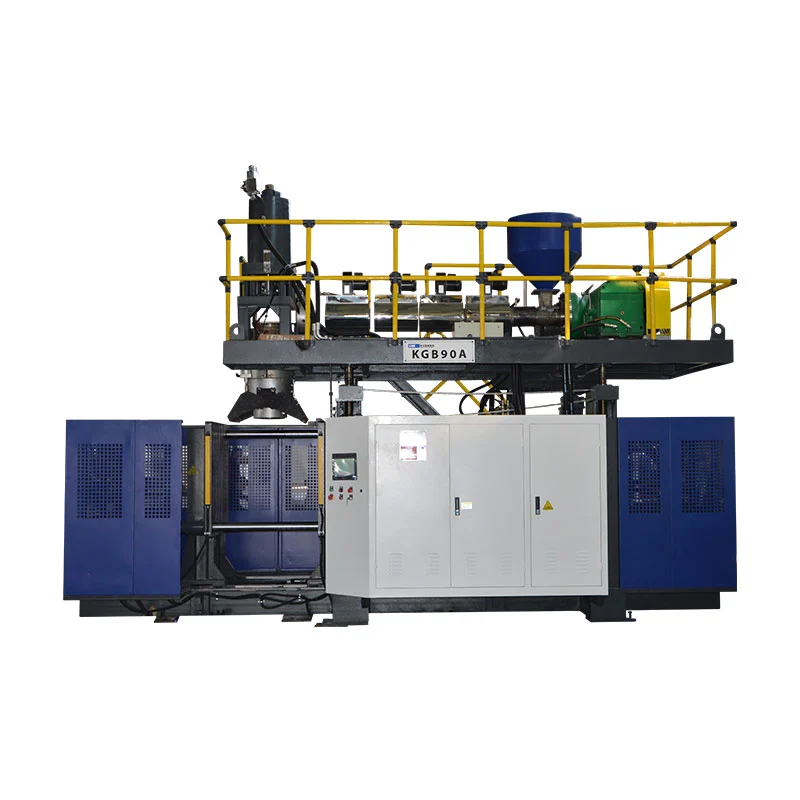
Пять вопросов, которые необходимо решить, прежде чем запрашивать предложение
- Определите, нужен ли стене один поток расплава, два слоя, два цвета, полоса обзора или другая структура.
- Проверьте форму на соответствие опубликованным плитам, оболочке формы, ходу открытия и диапазону толщины.
- Сравните общую потребность в заготовке с эталонными полиэтиленовыми аккумуляторами емкостью 5 л и 3,75 кг.
- Считайте 650 шт./ч показателем сухого цикла, а не обещанным объемом производства.
- Впишите в план испытаний правила приемки материалов, качества, производительности и полезности.
Граница данных:приведенные ниже характеристики взяты из текущегоСтраница КГБ80АиСтраница КГБ80АП, проверено 11 сентября 2026 г. Это ссылки для сравнения. Утвержденное предложение, чертеж машины и техническое соглашение контролируют поставляемую конфигурацию.
Начните со стены продукта, а не с названия машины
Первый вопрос не в том, вмещает ли изделие 20 или 30 литров. Спросите, сколько независимо контролируемых потоков расплава должно войти в фильеру. Обычная стена из одного материала требует одного определенного пути для смолы. Двухцветной детали нужны два цветовых потока. Для изготовления двухслойного продукта необходимы два потока, которые встречаются внутри головки совместной экструзии. В этих потоках может использоваться один и тот же базовый полимер или разные материалы, но их совместимость и окна обработки все еще требуют пересмотра.
Это различие легко потерять, поскольку покупатели также слышат о головках и полостях. Слой – это зона материала через стену. Выходное отверстие матрицы создает одну заготовку. Полость пресс-формы образует одну деталь. Двухслойная машина не является автоматически машиной с двумя головками, а пресс-форма с двумя полостями не создает два слоя материала. Кингглаголовка, полость и направляющая слоевсохраняет эти счетчики отдельно.
Общедоступное описание KGB80AP в этом отношении является конкретным. Модель представлена как платформа двойной экструзии для двухслойной или двухцветной работы. В его таблице указаны два шнека диаметром 70 мм и два двигателя экструдера мощностью 22 кВт. В таблице KGB80A указан один винт диаметром 80 мм и один двигатель мощностью 37 кВт. Эта разница в архитектуре более полезна, чем расплывчатое заявление о том, что какая-то машина более совершенна.
Есть один момент, который необходимо уточнить письменно. В описании продукта KGB80A упоминаются одно- и многослойные варианты, а в опубликованной таблице технических характеристик указан один экструдер. Оба эти утверждения могут быть возможны только в том случае, если окончательный пакет опций изменит стандартную архитектуру. Не угадайте, какой пакет предназначен. Попросите в коммерческом предложении указать название каждого экструдера, назначенного на него материала, конструкции головки и регулируемого диапазона соотношения слоев.
Что Kinggle в настоящее время публикует для обеих платформ 30L
В таблице ниже воспроизведены поля, которые можно сравнивать непосредственно на двух текущих страницах продуктов. Большая часть данных платформы одинакова. На обеих страницах указаны максимальная вместимость контейнера 30 л, усилие зажима 215 кН, аккумулятор емкостью 5 л и вес полиэтиленового аккумулятора 3,75 кг. Важными опубликованными различиями являются устройство экструзии и вес машины.
| Опубликованное поле | КГБ80А | КГБ80АП | Как его использовать |
|---|---|---|---|
| Максимальная вместимость контейнера | 30 л | 30 л | Только проверочная этикетка; он не доказывает пригодность формы, дроби или продукта |
| Выход | 650 шт./ч, сухой цикл | 650 шт./ч, сухой цикл | Ссылка на движение машины, выход продукта не принят |
| Размер машины | 4,7 х 3,5 х 4 м | 4,7 х 3,5 х 4 м | Стартовый конверт для планирования планировки |
| Вес машины | 12 т | 13 т | Входные данные для проверки пола и управления, при условии окончательного чертежа |
| Сила зажима | 215 кН | 215 кН | Сравните с прогнозируемой площадью и согласованными условиями удара. |
| Максимальный размер формы | 520 х 860 мм | 520 х 860 мм | Проверьте фактический чертеж формы и соединения. |
| Диапазон толщины пресс-формы | от 360 до 420 мм | от 360 до 420 мм | Подтвердите толщину установленной формы, пластин и адаптеров. |
| Ход открытия | от 350 до 850 мм | от 350 до 850 мм | Проверьте выпуск детали, вставки и путь вывода. |
| Винтовое расположение | 1 х 80 мм | 2 х 70 мм | Основное опубликованное отличие архитектуры |
| Устройство двигателя экструдера | 1 х 37 кВт | 2 х 22 кВт | Подтверждает один или два опубликованных привода экструзии. |
| Опубликованная мощность плавления HDPE | от 120 до 140 кг/ч | от 120 до 140 кг/ч | Справочник по материалу; сравнить с валовым спросом |
| Емкость аккумулятора | 5 л | 5 л | Проверка полной валовой заготовки |
| Опубликованный вес полиэтиленового аккумулятора | 3,75 кг | 3,75 кг | Не такой же, как вес готового продукта |
| Эталон продувки воздухом | 0,8 МПа; 0,7 м³/мин | 0,8 МПа; 0,7 м³/мин | Подтвердите окончательные требования к входу машины |
| Эталон охлаждающей воды | 0,3 МПа; 70 л/мин | 0,3 МПа; 70 л/мин | Подтвердите температуру, качество, возврат и объем контура. |
| Опубликованная линия средней энергии | от 27 до 37 кВт | от 27 до 37 кВт | Эталонная мощность, не гарантированная мощность, кВтч на принятую деталь |
Общие номера не делают машины взаимозаменяемыми. Второй поток материала добавляет путь подачи, цилиндр, привод, историю температур и последовательность продувки. На странице продукта может быть указан тот же внешний конверт и ссылка на утилиту, но метод производства все равно будет другим. Поэтому в файле проекта следует указать окончательную электрическую нагрузку, объем погрузочно-разгрузочных работ и пакет управления, а не полагаться только на сравнительную таблицу.
направление КГБ80А
Начните здесь, когда в описании продукта используется один определенный поток расплава и опубликованная форма и конверт для дроби подходят.
направление КГБ80АП
Начните здесь, когда для построения слоя или цвета требуются два независимых потока расплава.
Где KGB80A является более чистой отправной точкой
В таблице KGB80A описан один шнек диаметром 80 мм, один двигатель экструдера мощностью 37 кВт и опубликованный диапазон производительности плавления ПЭВП от 120 до 140 кг/ч. Для продукта, определенного для одного материального потока, это более простая опубликованная базовая линия. В плане материалов предусмотрен один основной маршрут подачи, позволяющий идентифицировать, сушить или кондиционировать, когда это необходимо, окрашивать, дозировать, очищать и отслеживать по партиям.
Проще не значит автоматически. Марка смолы, маточная смесь, пакет присадок и правило измельчения по-прежнему требуют письменного рецепта. Для химической бочки может потребоваться другая смола и план проверки, чем для ящика для инструментов или контейнера для воды. КингглаРуководство по использованию HDPE и PPобъясняет, почему название семейства полимеров не определяет температуру плавления, время охлаждения или характеристики продукта.
На странице KGB80A в качестве семейств приложений перечислены бочки для упаковки химикатов, штабелируемые контейнеры, емкости для воды, ящики для инструментов, распылители, игрушки и автомобильные детали. Эти примеры показывают предполагаемый диапазон; они не доказывают, что каждый продукт в этих группах подходит. Широкий ящик для инструментов может не пройти проверку формы и конверта, даже если его внутренний объем меньше 30 л. Тяжелая техническая часть может превысить общую потребность в дроби, вмещая при этом гораздо меньше 30 л.
Рассматривайте модель как кандидата после того, как продукт прошел четыре проверки: подсчет потока материалов, интерфейс пресс-формы, валовая потребность в заготовке и принятый выпуск. Если для проекта требуется полоса просмотра, специальный цветовой контур или дополнительный слой, попросите Kinggle указать в предложении точный вариант KGB80A. Многоуровневая формулировка общедоступной страницы никогда не должна заменять схему предлагаемого пути материала.
Где KGB80AP получает свою вторую экструзионную систему
KGB80AP является более очевидным выбором, когда деталь нуждается в двух независимых потоках расплава. Кинггл описывает его как двухслойное или двухцветное производство и указывает два шнека диаметром 70 мм с двумя двигателями мощностью 22 кВт. Каждый поток может получить свои собственные настройки подачи материала и обработки до того, как расплавы встретятся в фильерной головке.
Второй экструдер должен удовлетворить определенные требования к стене. Он может разделять два цвета, размещать разные материалы в два слоя или поддерживать другую одобренную двухпоточную конструкцию. Его не следует добавлять, потому что «двойной слой» звучит более эффективно. Покупатель должен указать, что содержит каждый поток, почему необходимо разделение и как будет проверяться готовая стена.
Соотношение слоев — это отдельная проблема управления. Стандартные размеры винтов не сообщают покупателю диапазон регулируемых слоев или стабильность этого соотношения для конкретной пары смол. Пропускная способность также должна быть сбалансирована между двумя потоками. Если один слой покрывает небольшую долю стенки, его экструдер все равно нуждается в стабильном рабочем окне с необходимой скоростью. Запросите предлагаемую конструкцию головки, назначение материала, диапазон соотношения слоев и метод отбора проб.
Программирование толщины стенки не заменяет контроль соотношения слоев. Отель KinggleMoog DigiPack III инструкцияобъясняет, как аккумуляторная машина может соотносить профиль своей стенки с положением аккумулятора во время выталкивания. Эта функция распределяет общую стену вдоль заготовки. Система совместной экструзии по-прежнему должна контролировать, как два потока расплава разделяют эту стенку.
Два потока также меняют повседневную работу. Завод должен предотвратить смену материалов, управлять двумя маршрутами бункеров, отслеживать две температурные истории и планировать очистку для каждого маршрута. Переход от двухцветного ящика для инструментов к одноцветному барабану может сэкономить материал только в том случае, если производственная группа сможет очистить и задокументировать обе схемы. Включите эту работу вплан переключения.
Этикетка на 30 л не может подтвердить пригодность формы или заготовки.
Емкость контейнера — это всего лишь метка тома. Посадка машины зависит от внешней геометрии и массы пластика, которую должна доставить головка. Начните с чертежа готового изделия. Добавьте к обзору формы отжимные площадки, карманы для заглушек, инструменты для горловины, расположение выдувных штифтов, вставки, соединения для охлаждения, точки подъема и любые зазоры для вынимания.
На обеих страницах продукта указан максимальный размер формы 520 x 860 мм, диапазон толщины формы от 360 до 420 мм и диапазон открытия формы от 350 до 850 мм. Сравните эти значения со всей сборкой пресс-формы, а не с видимыми размерами продукта. Переходные пластины и сервисные соединения могут занимать пространство. Глубоким деталям также может потребоваться больший зазор для открытия и извлечения, чем предполагает чертеж формы.
Для зажима с усилием 215 кН требуется собственный расчет. Давление удара действует на проецируемую область, видимую в плоскости разъема. Ориентация продукта, площадь вспышки и количество активных позиций влияют на эту область. Не одобряйте зажим только на основании объема. Отправьте предложенную компоновку пресс-формы и технологическое давление в Kinggle для подтверждения проекта.Руководство по проектированию экструзионно-выдувных формболее подробно описывает интерфейс.
масса готовой детали + верхняя заготовка + нижняя заготовка + отделка горловины или ручки + другие уловленные технологические отходы
Сравните этот валовой спрос с напором, а не только с чистым весом бутылки. На обеих страницах указан аккумулятор емкостью 5 л и вес полиэтиленового аккумулятора 3,75 кг. Значение 3,75 кг относится к материалу и не должно рассматриваться как универсальный предел веса детали. Плотность смолы, поведение расплава, конструкция матрицы, требуемая амортизация и технологический запас — все это имеет значение.
Полезный обзор проекта показывает баланс масс. Взвесьте или оцените каждую секцию, полученную с помощью типичного инструмента, запишите марку смолы и укажите планируемую амортизацию. Если валовая заготовка находится слишком близко к опубликованному стандарту, спросите, дает ли другая модель головки или машины более стабильное окно. Машина номинальным объемом 30 л не является автоматически подходящей машиной для изготовления 30-литровых бочек для каждой формы.
Считайте строку «650 шт./ч» машинными данными, а не обещанием продаж.
В обеих таблицах Kinggle скорость 650 шт./ч указана как «Производительность (цикл сушки)». Сухой цикл измеряет движение машины без проверки подачи расплава, продувки, охлаждения, удаления деталей, обрезки или проверки. Он также не идентифицирует контейнер, толщину стенок, смолу, температуру формы или правило отбраковки. Эта цифра может помочь сравнить механическую платформу, но ее нельзя скопировать в бизнес-план как количество продаваемых деталей в час.
Начните планирование выпуска с полного производственного цикла. Записывайте данные о заполнении аккумулятора, выталкивании заготовок, закрытии формы, продувке, выпуске, охлаждении, открытии формы, выгрузке и последующей обработке. Самое длинное требуемое событие управляет временем повторения. Толстая химическая бочка может иметь ограничения по охлаждению. Двухцветный продукт может быть ограничен более медленным потоком расплава или последующим процессом.
общее количество операций формования x количество деталей на событие x коэффициент приемки, разделенный на измеренное время работы в часах
Опубликованный диапазон производительности плавления ПЭВП составляет от 120 до 140 кг/ч для обеих моделей. Используйте его только в качестве эталона HDPE. Сравните это с валовым почасовым спросом, который включает в себя флэш-видео и другой отснятый материал. Если в KGB80AP используются два разных материала, задокументируйте требуемую массовую скорость для каждого потока. Объединенный итог может скрыть нестабильный слой низких ставок.
Измерьте приемлемую производительность в стабильном окне с использованием фактической формы и указанной смолы. Отмечайте остановки, ручные вмешательства, изменения рецептов и бракованные детали. Кинггларуководство по оптимизации времени циклапоказано, как найти предельный шаг.руководство по заводским приемочным испытаниямпревращает результат в повторяемый акт приемки.
Опубликованный объект представляет собой лишь центр фабричной ячейки.
На обеих страницах показан размер машины размером 4,7 х 3,5 х 4 м. У них указана 12 т для КГБ80А и 13 т для КГБ80АП. Эти цифры помогают на ранних этапах работы над компоновкой, но к пригодной для использования ячейке также необходим доступ для формы, головки штампа, подачи материала, удаления робота или детали, обрезки, обработки лома и технического обслуживания. Утвержденный генеральный план должен установить окончательные границы.

В коммунальных рядах тоже те же значения: 0,8 МПа и 0,7 м³/мин для дутьевого воздуха, плюс 0,3 МПа и 70 л/мин для охлаждающей воды. Запишите давление и расход отдельно. Добавьте температуру на входе, качество воды, размер соединения и условия возврата. Коллектор может испытывать давление, в то время как ответвление не может обеспечить достаточный поток при одновременной нагрузке.
На обеих страницах указано среднее энергопотребление от 27 до 37 кВт. Единица кВт описывает мощность. Это не подключенная нагрузка и не энергия на продукт. Опубликованные схемы двигателей различаются, поэтому окончательный график электроснабжения заслуживает подтверждения проекта, даже если линии средней мощности совпадают. Используйте Kinggle'sруководство по планированию коммунальных услугразделить основную машину, вспомогательное оборудование и заводские службы.
Для сравнения энергопотребления необходимы одни и те же границы продукта.ЕВРОМАП 46.2определяет измерения, связанные с продуктом, для указанной экструзионно-выдувной машины, формы и продукта, которые соответствуют требованиям заказчика. Эта логика не позволяет быстрому сухому циклу или тесту с легкой нагрузкой заменить реальное производство. Запишите кВтч на принятую часть или на принятый килограмм в соответствии с согласованными условиями испытаний.
Примечание по планированию завода:подтвердите окончательный вес машины, центр тяжести, нагрузки на фундамент, метод подъема, установленную мощность и точки подключения из утвержденного чертежа. Публичная страница не является фундаментом или электротехническим проектом.
Пусть испытание продукта определит окончательный выбор модели
Полезное испытание дает больше, чем просто создание одного приемлемого образца. Это показывает, что выбранная архитектура материала, форма и машина могут обеспечить требуемый результат. Напишите метод принятия до начала испытания. В противном случае покупатель и поставщик могут посмотреть один и тот же пробег и уйти с разными интерпретациями.
- Заморозить версию продукта.Определите чертеж, размеры, вес нетто, настенную карту, интерфейс горловины или крышки и функциональные тесты.
- Заморозить материальный план.Назовите каждую смолу, поставщика, марку, цвет, добавку и правила измельчения. Для KGB80AP назначьте соотношение каждого потока и целевого слоя.
- Запишите конфигурацию машины.Перечислите модель, винты, двигатели, головку, настенный контроллер, форму, систему выдувных штифтов, выносное и последующее оборудование.
- Покажите массовый баланс.Запишите вес готовой детали, каждую секцию обшивки или обрезки, общую массу заготовки и материал, возвращенный в процесс.
- Определите стабильное окно.Укажите условия прогрева, пересмотр рецепта, время отбора проб, разрешенное ручное вмешательство и минимальный период непрерывного наблюдения.
- Измерьте качество продукции.Используйте утвержденные покупателем проверки размеров, распределения стенок, герметичности, посадки затвора, нагрузки, падения или химической обработки, если применимо.
- Подсчитайте принятый выход.Отдельные валовые события, брутто-детали, принятые детали, брак, плановые остановки и незапланированные остановки.
- Учет коммунальных услуг и энергии.Обратите внимание на состояние воздуха и воды на входе в машину. Если энергия имеет значение, определите границу счетчика и рассчитайте ее в соответствии с принятым производством.
Для испытания KGB80AP отбирайте образцы стены по слоям, а также по общей толщине, если этого требуют спецификации. Правильная общая стена все равно может скрыть неправильное разделение слоев. Используйте метод, согласованный для смолы и продукта. Храните результат измерения рядом с рецептом и положением образца, чтобы команда могла отслеживать любые изменения.
Для любой модели проверьте несколько позиций вдоль изделия. Ручки, углы, зоны защемления и широкие панели могут растягиваться по-разному.руководство по программированию parisonобъясняет, как положение контроллера должно быть связано с физическими измерениями стены. Сохраните принятый профиль с указанием инструмента и версии продукта.
Составляйте запрос предложения вокруг детали, а не запрашивайте «одну машину на 30 л».
Короткий запрос модели передает слишком много решений поставщику. Кингглапроцесс продажзапрашивает фотографии или чертежи продукта, вес, размер, материал, толщину, производительность и требования к химической стойкости. Для этого сравнения определение материального потока должно располагаться в верхней части этого пакета.
Отправьте один контролируемый набор файлов. Включите чертеж продукта и 3D-данные, если они доступны. Добавьте целевой вес, требования к стенкам, марку смолы, маточную смесь, добавки и политику повторного измельчения. Укажите каждый необходимый цвет, количество слоев и назначение каждого слоя. Затем добавьте годовую и почасовую плановую мощность, график смен, доступные коммунальные услуги, напряжение электростанции, потолок и ограничения доступа.
Затем опишите тесты, которые выпускают деталь. Бочка с химическими веществами может потребовать проверки на герметичность, закрытие, обращение или регламентированную упаковку. Ящик для инструментов может нуждаться в проверке петель, замков, нагрузки или сборки. Kinggle может предложить машину, пресс-форму и комплект поставки только тогда, когда эти требования очевидны. Не импортируйте тестовые значения из другого продукта только потому, что он имеет такую же номинальную емкость.
Запросите предложение, чтобы разделить стандартное оборудование, подтвержденные опции и оборудование, поставляемое покупателем. В нем должно быть указано количество экструдеров, размеры шнеков, конструкция головки, настенный контроллер, устройства подачи материала, робот или вынос, обрезка, шлифовальный станок, проверка на герметичность, охлаждающее оборудование и объем ввода в эксплуатацию. Такой уровень детализации делает сравнение KGB80A и KGB80AP техническим решением, а не суффиксом в прайс-листе.
Практическое решение KGB80A и KGB80AP
Выбирайте направление KGB80A, если в одобренном продукте используется один поток расплава и он с рабочим запасом соответствует опубликованным стандартам формы, зажима и аккумулятора. Текущая таблица дает четкую основу для одного экструдера. Если в предложение добавлен вариант многослойности или полосы обзора, потребуйте пересмотренную диаграмму движения материала и обновленный график инженерных коммуникаций.
Выбирайте направление KGB80AP, когда продукту требуется два отдельно подаваемых потока для цвета или построения слоев. Подтвердите, что обрабатывает каждый экструдер и как сбалансированы два выхода. Определите целевое соотношение слоев, допустимые отклонения и метод проверки перед испытанием пресс-формы.
Не выбирайте ни одну из моделей только потому, что готовая деталь называется бочкой на 30 л. Чертеж изделия, общая черновая обработка, сборка пресс-формы, план смолы и скорость приемки являются реальными исходными данными. Как только они будут исправлены, разница между моделями станет очевидной, а оставшаяся работа будет включена в техническое соглашение.
Если оба кандидата кажутся подходящими, сравните созданную ими производственную работу. Один поток материала обычно означает меньшее количество маршрутов подачи и более короткий план очистки. Два потока обеспечивают отдельный контроль, необходимый для определенного слоя или цветовой структуры, но оба пути должны оставаться стабильными. Правильная машина — это та, которая производит одобренную стену с помощью повторяемого процесса, а не та, у которой более длинный список оборудования.
Держите окончательное решение под контролем. Прикрепите выбранную конфигурацию к версии продукта, чертежу пресс-формы, спецификации материалов и отчету об испытаниях. Это предотвращает потерю причины выбора модели в более позднем заказе на покупку или рецепте программного обеспечения.
Отправьте Kinggle деталь перед выбором машины
Поделитесь чертежами продукта, весом, размерами, марками смол, цветом или планом слоев, информацией о пресс-форме, необходимой производительностью, тестами качества и заводскими утилитами. Затем Kinggle может подтвердить, подходит ли проекту KGB80A, KGB80AP или другая конфигурация.
Запросить предложение на основе продуктаЧасто задаваемые вопросы
В чем основная разница между KGB80A и KGB80AP?
Опубликованное устройство экструзии является основным отличием. В таблице KGB80A указан один шнек диаметром 80 мм и один двигатель экструдера мощностью 37 кВт. В таблице KGB80AP указаны два винта диаметром 70 мм и два двигателя мощностью 22 кВт, а в описании продукта указано двухслойное или двухцветное производство.
Может ли KGB80A сделать многослойное изделие?
В описании продукта KGB80A упоминаются одно- и многослойные варианты, но в текущей таблице спецификаций указан один экструдер. Попросите Kinggle указать в предложении точный вариант, количество потоков материалов, конструкцию головки и график работы. Не думайте, что стандартная опубликованная таблица описывает многоуровневую сборку.
Означает ли емкость 30 л, что подойдет любой 30-литровый продукт?
Нет. Изделие и форма должны соответствовать размеру плиты, оболочке формы, ходу открытия и диапазону толщины. На решение модели также влияют валовая потребность в черновой заготовке, прогнозируемая площадь, условия удара, зазор при вывозе и необходимые тесты качества.
Производительность этих машин составляет 650 шт./ч?
На обеих страницах продукта указана скорость 650 шт./ч как показатель сухого цикла. Фактическая приемлемая производительность зависит от детали, смолы, формы, формирования заготовки, охлаждения, обработки, проверки, брака и остановок. Подтвердите результат с согласованным продуктом во время стабильной пробной версии.
Что означает вес полиэтиленового аккумулятора 3,75 кг?
Это опубликованная ссылка на полиэтиленовый материал для аккумулятора, а не гарантированный вес готовой детали. Сравните головную часть с общей массой заготовки, включая продукт, обрезь, обрезку и технологический запас. Подтвердите окончательный предел для выбранной смолы и головки.
Какую информацию я должен отправить для получения предложения KGB80A или KGB80AP?
Отправьте чертеж продукта, размеры, вес, марки смолы, цвета, структуру слоев, цели на стенах, информацию о пресс-форме, требования к приемлемой производительности, тесты качества и заводские утилиты. Четко укажите, требуются ли один или два независимо контролируемых потока материалов.
Источники и примечания к проверке
Характеристики модели в этой статье были сверены с действующими страницами продуктов Kinggle 11 сентября 2026 г. Страницы компании поддерживают опубликованную конфигурацию и сервисные данные; они не являются независимым доказательством эффективности производства. В документе EUROMAP представлен метод измерения энергии, связанный с продуктом, а не результаты производительности для любой модели Kinggle.
- Kinggle KGB80A 30L Накопительная выдувная машина, описание продукта и таблица технических характеристик.
- Аккумуляторная выдувная машина Kinggle KGB80AP 30 л, описание двойной экструзии и таблица технических характеристик.
- Процесс продаж Kinggle, информация о покупателе запрошена для предложения машины.
- Moog DigiPack III Установка, обслуживание и руководство пользователя, метод положения аккумулятора по профилю стены.
- ЕВРОМАП 46.2, версия 1.0, январь 2014 г., измерение энергии, связанной с продуктом, для экструзионно-выдувных машин.