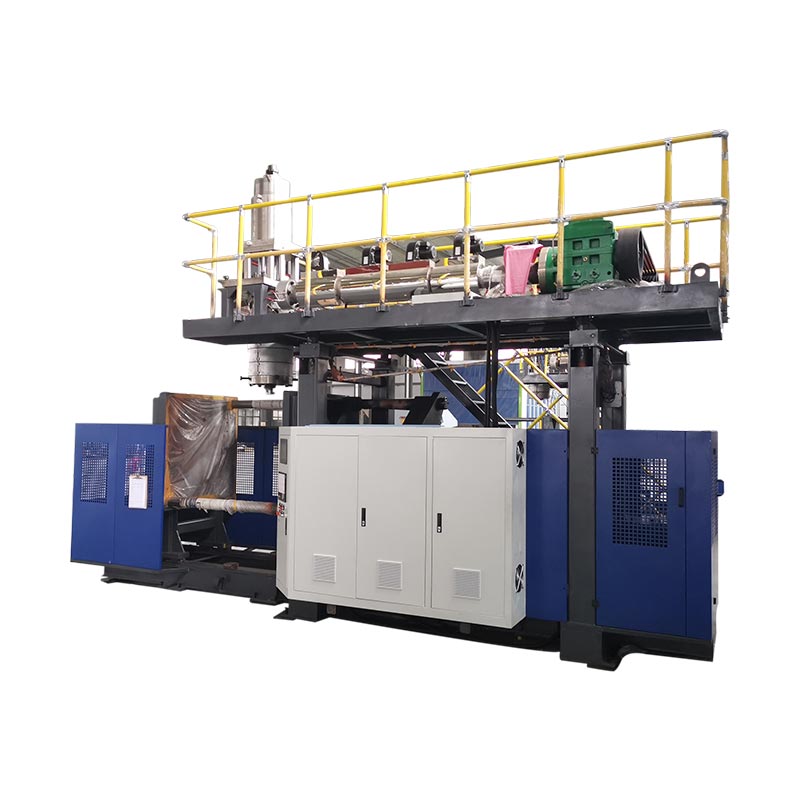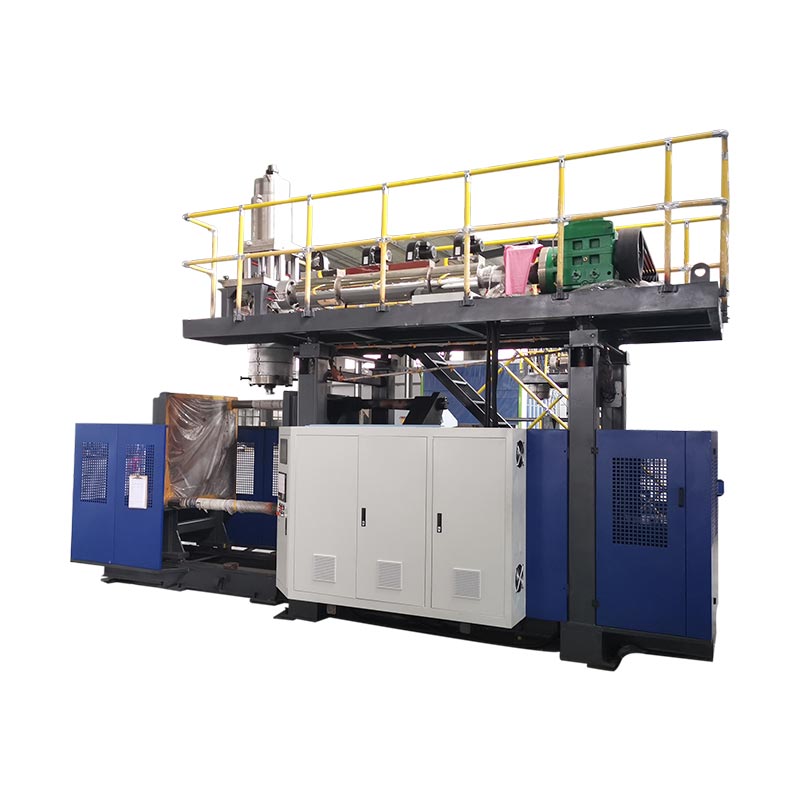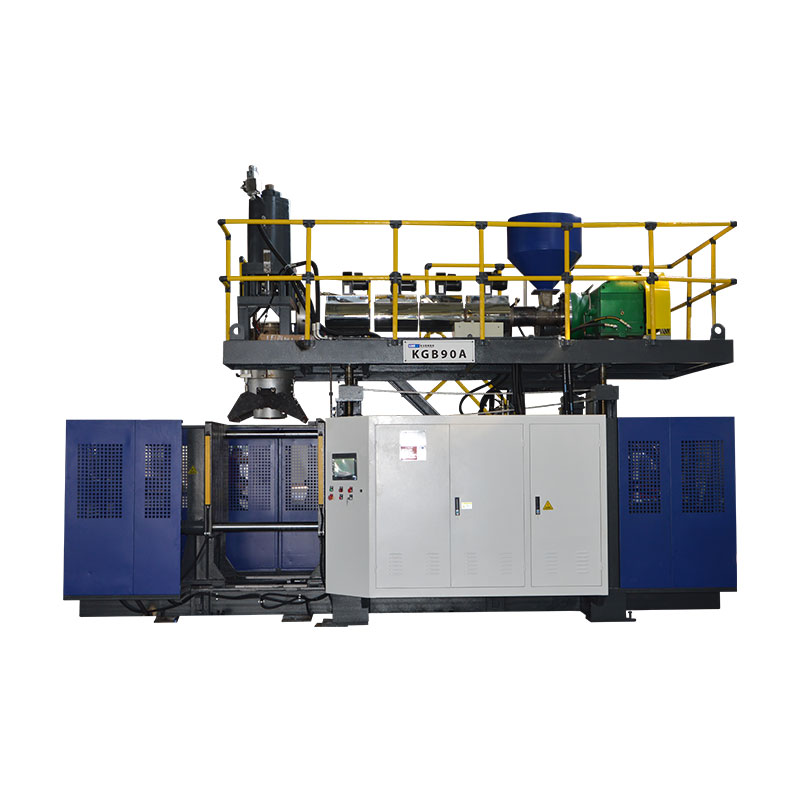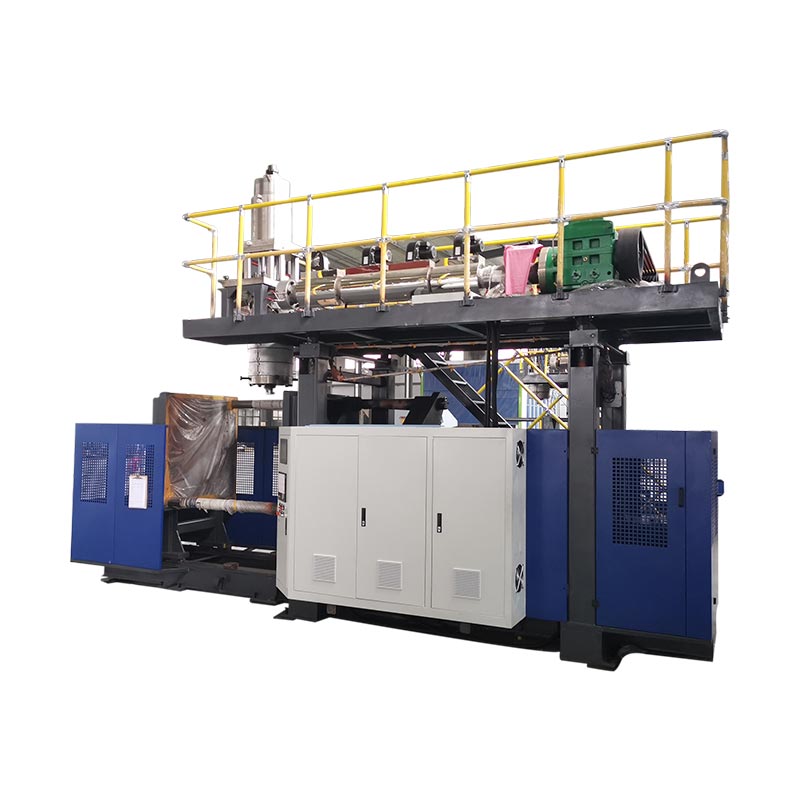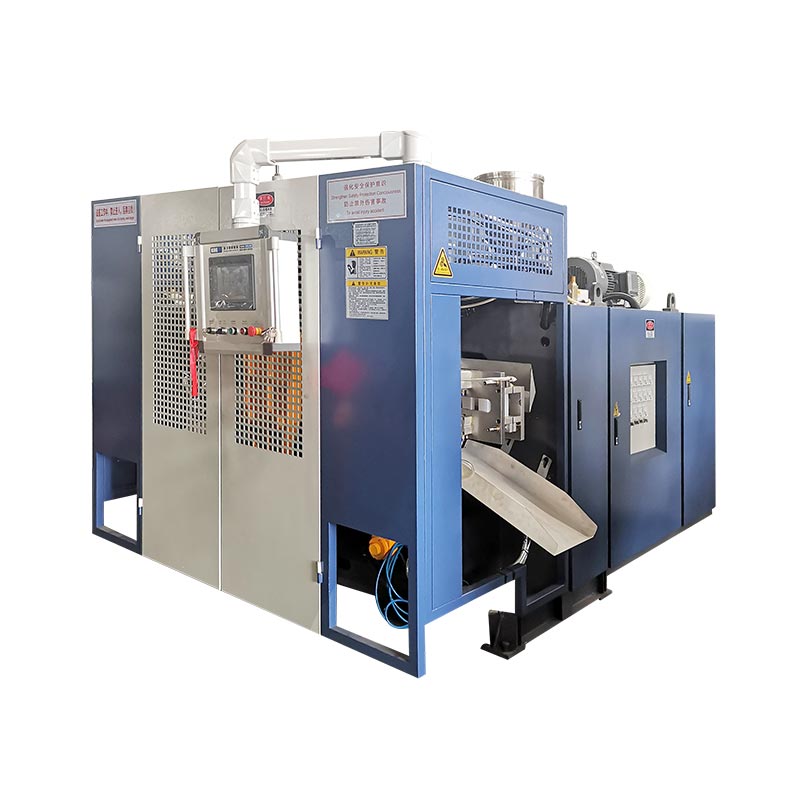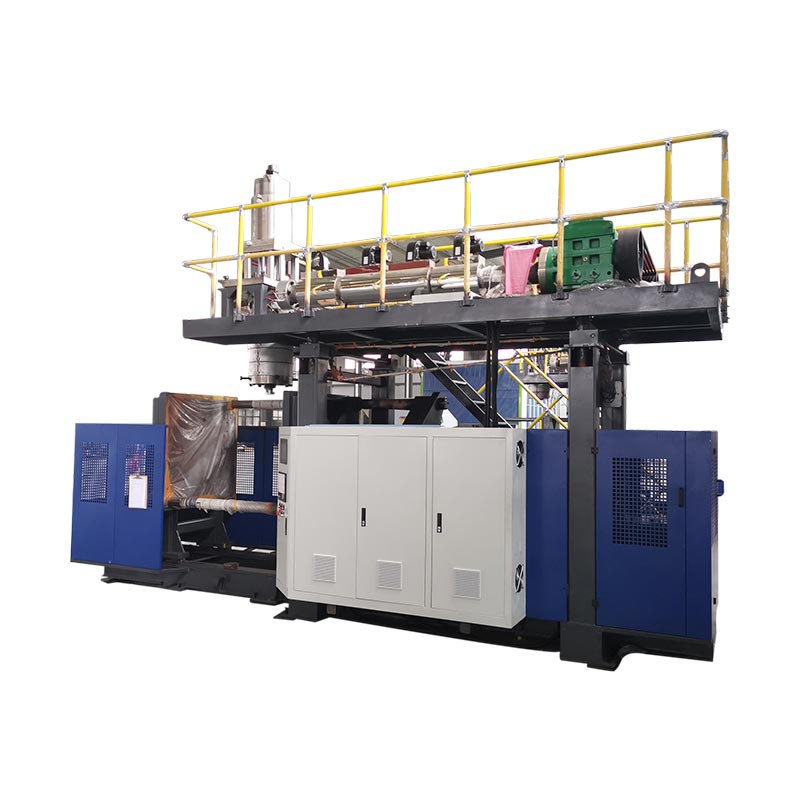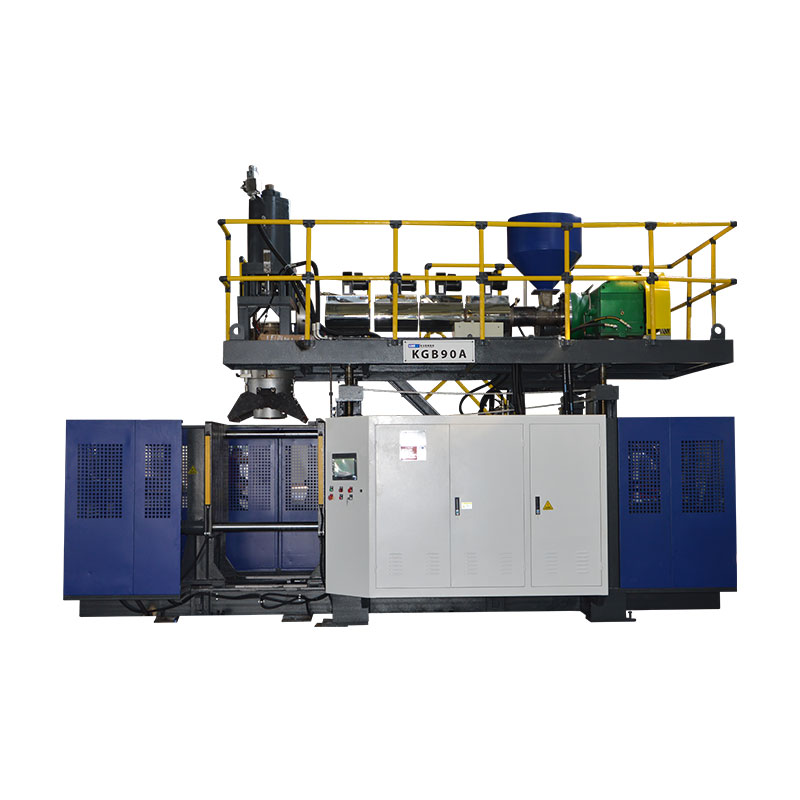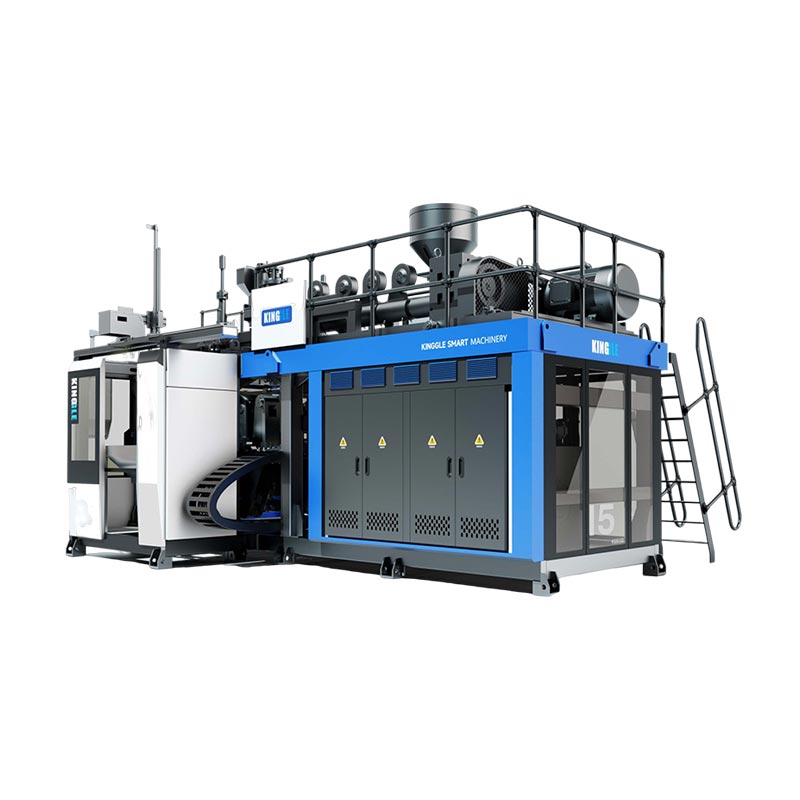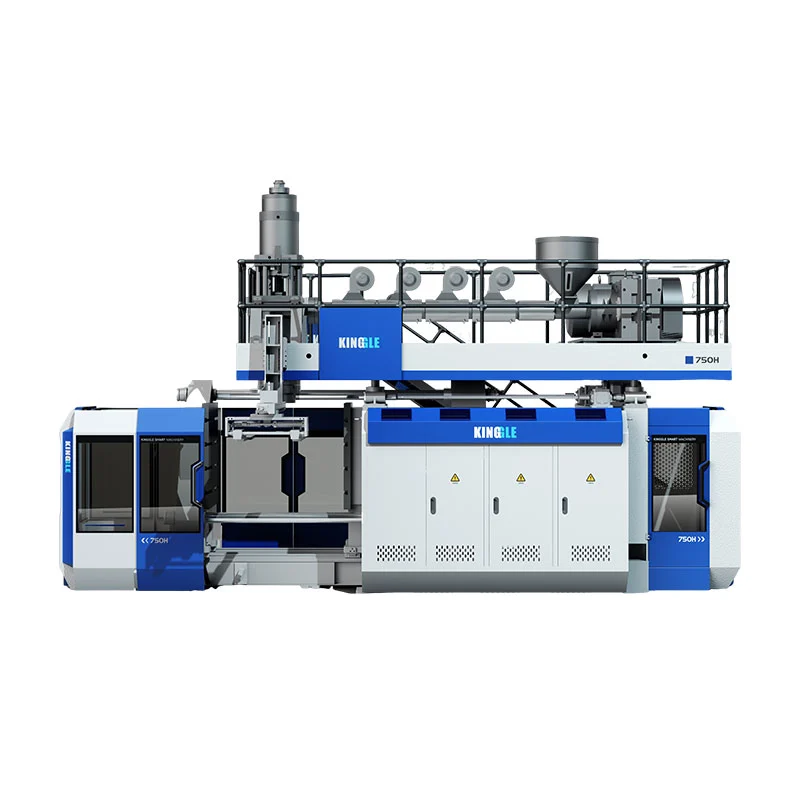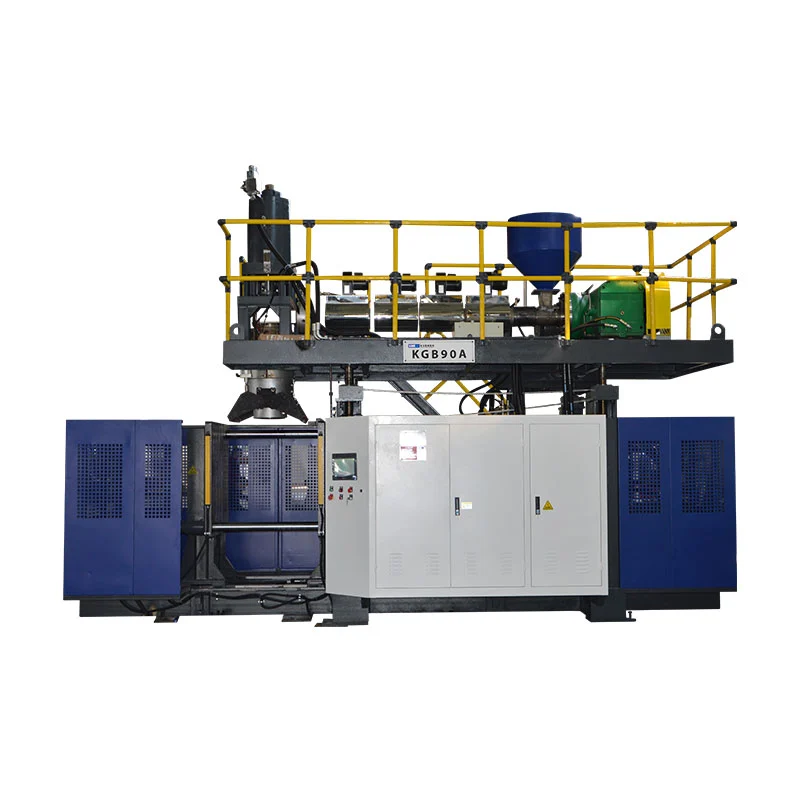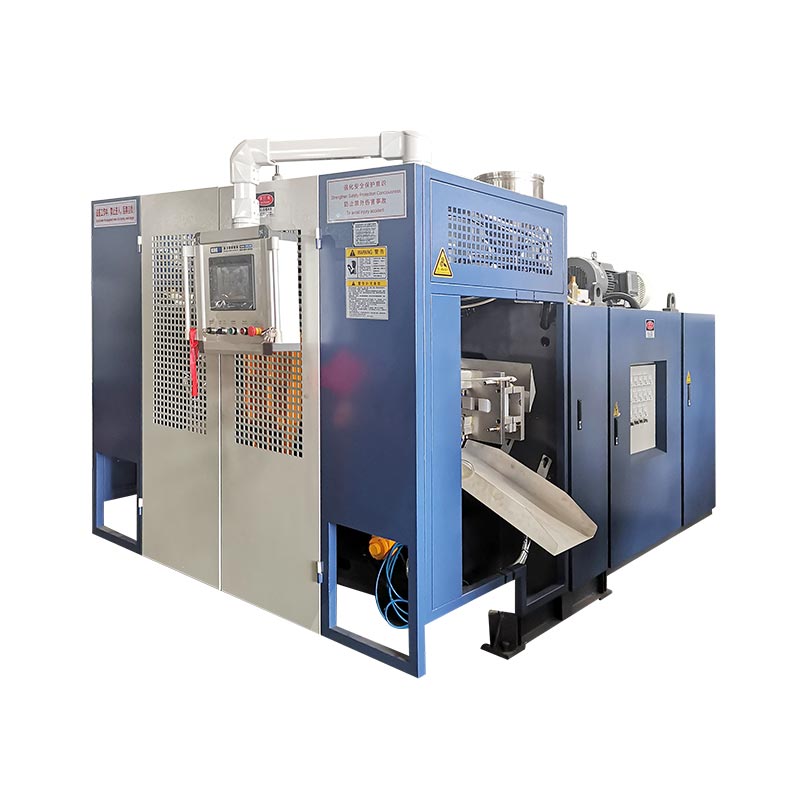
Смена выдувной машины считается завершенной только тогда, когда новая форма, путь прохождения материала, инструменты, рецепт и последующие настройки правильно идентифицированы и новая деталь проходит определенные проверки.Запуск автоматических циклов — это промежуточная веха, а не доказательство завершения. Самый безопасный и быстрый практический метод — подготовить все возможное до остановки, изолировать опасную энергию для подвергаемых воздействию работ, восстановить функции в контролируемом порядке и измерить время до первого принятого производственного окна с определением приемки, потерями при переходе, ответственным утверждающим и необходимыми доказательствами, записанными до того, как команда начнет следующую производственную кампанию с контролируемого и отслеживаемого базового уровня производства.

Терминологическое примечание:Производственные группы могут описать эту работу как смену экструзионно-выдувной машины, смену формы для выдувного формования, замену пресс-формы, смену инструмента, смену линии бутылок, изменение цвета выдувного формования, смену смолы для выдувного формования или изменение рецепта выдувного формования. Эти ярлыки пересекаются, но не всегда описывают одну и ту же область действия. В пакете работ должно быть точно указано, какие физические, материальные, цифровые и последующие элементы будут изменены.
Пять решений, которые контролируют переход
- Определите конечную точку как принятую деталь и стабильное производственное окно.
- Определите каждый измененный элемент: форму, оснастку, выдувную иглу, смолу, цвет, рецепт и последующее оборудование.
- Переместите проверку, подготовку и документацию за пределы окна остановленной машины, где это безопасно.
- Прежде чем кто-либо войдет в открытую опасную зону, используйте утвержденные на объекте процедуры обращения с опасной энергией.
- Запишите утвержденную настройку и доказательства, чтобы следующий запуск начался с контролируемого базового уровня.
| Изменить домен | Что должно соответствовать новой работе | Перезапустить доказательства | Типичная скрытая зависимость |
|---|---|---|---|
| Пресс-форма и интерфейсы | Правильная ревизия, монтаж, охлаждение, соотношение выдувного штифта/сердечника и вынимания. | Контролируемое ручное движение и герметичные соединения. | Прокладка шланга, положение датчика или зазор после него |
| Инструмент для штампов и заготовок | Утвержденная идентичность инструмента, механическое положение и калибровка | Прямая, стабильная заготовка, расположенная в форме. | Файл инструмента не соответствует установленному оборудованию |
| Материал и цвет | Правильный сорт смолы, партия, маточная смесь и утвержденные правила измельчения. | Чистый, однородный расплав и отслеживаемый переход материала | Старая смола или краска остаются на путях перемещения и расплавления. |
| Рецепт и контроль | Выпущена редакция рецепта для установленного пакета продукта. | Команда и фактическое состояние согласовываются посредством контролируемого цикла. | Старая ценность продукта сохраняется за пределами сохраненного рецепта. |
| Приемка деталей и линий | Чертеж, предел видимости, вес, стена, размеры и функциональные тесты | Определенный последовательный или временной интервал приемки | Триммер, течеискатель, конвейер или упаковка по-прежнему используют старый артикул. |
Замена считается завершенной только тогда, когда новая бутылка одобрена.
Растения часто используют словопереключениедля нескольких разных мероприятий. Один руководитель может остановить часы, когда новая форма будет закреплена. Другой может остановить его, когда начнется первый автоматический цикл. Качество может определять завершение как первую деталь, прошедшую проверку, в то время как производство может требовать постоянного выпуска принятых деталей. Эти определения дают разные числа, поэтому сравнение времени переключения бессмысленно до тех пор, пока не будут зафиксированы начальная и конечная точки.
Для линии экструзионно-выдувного формования полезной отправной точкой является последняя принятая деталь исходящего задания. Полезной конечной точкой является первое принятое производственное окно для входящего задания. Завод должен определить это окно. Это может быть заданное количество последовательных частей, определенное время при стабильных условиях или правило отбора проб между станциями, полостями или выходами матрицы. Требование содержится в спецификации контролируемого продукта или процесса, а не в памяти оператора.
Это определение раскрывает работу, которую скрывает метрика только для пресс-формы. Для поступающего продукта может потребоваться другая матрица или оправка, выдувной штифт, инструмент для шейки, механизм перемещения стержня, профиль заготовки, смола, цвет, правило переточки, программа проверки герметичности, приспособление для обрезки, этикетка, направляющая конвейера или схема упаковки. Даже если физическая форма остается установленной, смена материала и рецептуры все равно может представлять собой полную замену производства пластиковых бутылок.
Разделите результат на четыре показателя: время остановки станка, время до первой формовки детали, время до первой приемки детали и время до принятия производственного окна. Зарегистрируйте отказы от установки и количество очисток в это время. Это не обещает, что каждое число упадет. Это делает потери видимыми и предотвращает быстрый перезапуск, который будет считаться успешной сменой экструзионно-выдувной машины, когда на последующей линии или на контроле качества все еще отбраковываются детали.
Планируйте новую упаковку продуктов до того, как машина остановится
Переключение должно начинаться с проверки информации, пока исходящее задание еще выполняется. Создайте один выпущенный пакет заданий, в котором указаны чертеж детали и ее доработка, марка смолы, маточная смесь, разрешенный доизмельчение, целевой вес детали, критические размеры, расположение толщины стенок, визуальные критерии, функциональные испытания и ожидаемая упаковка. Добавьте форму, оснастку для штампа, выдувной штифт, вставку, выемку и последующие приспособления. Если два элемента имеют общее имя, используйте надежные идентификаторы или фотографии с контролем версий, чтобы команда установки не делала выбор по внешнему виду.
опубликовано Кинггломпроцесс продажпросит покупателей предоставить фотографии или чертежи продукта, вес, размер, материал, толщину, производительность и требования к химической стойкости, прежде чем будет выбрано машинное решение. Те же категории входных данных полезны при последующих переналадках, поскольку они связывают настройку станка с деталью, которую необходимо изготовить. Производственный пакет должен быть более конкретным, чем исходный запрос, и должен содержать только утвержденные значения для фактической комбинации машины, пресс-формы и материалов.
Разместите следующую форму и проверенные вспомогательные изделия в отведенном месте, не закрывая выходы, ограждения или поток материала. Проверьте точки подъема и план подъема завода, но не делайте вывод о грузоподъемности по номинальному размеру формы. Убедитесь, что соединения охлаждения, подключения воздуха, датчики, кабели и крепления присутствуют и правильно идентифицированы. Подготовьте чистое погрузочно-разгрузочное оборудование и отдельные контейнеры для выходящей смолы, переходного материала и бракованных деталей. Если линия включает триммер, течеискатель, этикетировочную машину или конвейер, укажите его рецептуру и замените детали в том же обзоре готовности.
Перед финальной старой частью примите короткое решение о готовности. Наладчик пресс-форм подтверждает готовность оснастки и подъема, обработка материалов подтверждает правильность партий и чистый маршрут, оператор подтверждает доступ к рецепту, обслуживание подтверждает любые запланированные работы, а качество подтверждает план выборки. Если необходимый элемент отсутствует, оставьте исходящее задание запущенным, если это возможно. Обнаружение проблемы до запланированной остановки превращает время простоя в время подготовки, не прибегая к сокращению пути безопасности.
Контролируйте опасную энергию перед работой с пресс-формой или оснасткой.
Смена формы для выдувного формования может подвергнуть людей воздействию движения зажима, движущихся плит, выдувных штифтов, резаков, роботов, гидравлического давления, пневматического давления, электрической энергии, горячего полимера и нагретой оснастки. Нажатие обычной кнопки остановки не создает безопасных условий для работы внутри опасной зоны. Работодатель должен определить, какие задачи являются обслуживанием или техническим обслуживанием, определить все источники энергии и применить процедуру контроля энергопотребления для конкретной машины с помощью обученного и уполномоченного персонала.
Для рабочих мест в США:OSHA 29 CFR 1910.147относится к обслуживанию и техническому обслуживанию, когда неожиданное включение питания, запуск или высвобождение накопленной энергии может привести к травме сотрудника. Для этого требуется программа контроля энергопотребления, документированные процедуры, где это применимо, обучение и периодические проверки.OSHA 29 CFR 1910.212обеспечивает общие требования к защите машин. Заводы за пределами США должны соблюдать законы, стандарты и процедуры работодателя, действующие в их регионе.
План изменений должен также учитывать задачи, требующие временной энергии для тестирования или позиционирования. Это не разрешение импровизировать. Ответственный работодатель должен определить соответствующую последовательность действий для очистки инструментов и людей, восстановления только необходимой энергии, проведения испытаний, повторного обесточивания, когда это необходимо, и повторного применения средств управления перед возобновлением незащищенной работы. Световая завеса, дверь с блокировкой или аварийный останов могут защитить нормальную работу, но их нельзя небрежно рассматривать как замену применимой процедуры, связанной с опасной энергией.
Защищайте оборудование так же тщательно, как и людей. Кинггл принимает гостейруководство по эксплуатации автоматической выдувной машиныпредупреждает, что движение выдувного штифта должно быть скоординировано с состоянием открытой формы, и описывает функции позиционирования платформы и головки. Точный интерфейс и логика безопасного перемещения зависят от модели, опций и версии программного обеспечения. Таким образом, группа наладчиков должна определить разрешенные движения для конкретного станка до остановки, а не обнаруживать их при наличии подвешенной формы или открытого инструмента.
Запустите одну контролируемую последовательность действий для пресс-формы, материала и элементов управления.
Следующая восьмиэтапная последовательность намеренно написана как поток управления, а не как универсальная механическая процедура. Подробные этапы снятия формы, значения крепежа, метод шланга, пределы температуры инструмента и испытательные движения должны быть взяты из реальных инструкций по эксплуатации машины, формы и установки. Ценность общей последовательности состоит в том, что она дает операциям, инструментам, техническому обслуживанию, материалам и качеству одинаковые точки передачи.
-
Освободите исходящее задание.Определите последнюю принятую старую деталь, сохраните необходимую запись процесса и сверьте исходящую смолу, этикетки и незавершенное производство. Сохраните утвержденный образец, если этого требует план контроля предприятия.
-
Остановитесь в утвержденном состоянии.Следуйте инструкциям по отключению машины и смолы. Учитывайте нахождение в горячем состоянии и материал, оставшийся в бункере, экструдере, головке или аккумуляторе, а не предполагайте, что обычная пауза подходит для замены смолы.
-
Изолируйте при незащищенных работах.Уполномоченный персонал применяет на объекте правила работы с опасной энергией и процедуры подъема. Прежде чем кто-либо войдет в определенную опасную зону, проверьте изоляцию и устраните накопленную гидравлическую, пневматическую, гравитационную и тепловую энергию.
-
Снимите и защитите выходные компоненты.Отсоедините, поднимите и храните форму и сопутствующие инструменты в соответствии с инструкциями. Закройте или защитите чистые соединения и запишите повреждения, утечки или ненормальный износ вместо того, чтобы передавать их на следующий запуск.
-
Проверьте общие интерфейсы.Проверьте монтажные поверхности, особенности выравнивания, соединения охлаждения и подачи воздуха, датчики, кабели и доступную охраняемую зону. Скрытая проблема интерфейса может следовать за новой формой и выглядеть как ошибка рецепта.
-
Установите проверенный входящий пакет.Сопоставьте физические идентификаторы с выпущенным пакетом задания. Проложите соединения так, чтобы избежать опасности защемления, нагревания и движения, затем выполните указанные проверки монтажа и соединений.
-
Восстановление функций путем авторизации.Освободите персонал и инструменты, повторно установите ограждения, следуйте утвержденному процессу повторного включения и подтвердите разрешенные ручные движения в контролируемых условиях. Убедитесь, что команда, обратная связь и физическое движение совпадают.
-
Представьте материал и оцените продукт.Завершите утвержденный переход смолы или цвета, загрузите выпущенный рецепт, сформируйте диагностические детали, исправьте одну подтвержденную причину за раз и запустите производство только после прохождения определенного окна приемки.
Владелец сцены должен подписать или подтвердить в цифровом виде каждую передачу. Этот небольшой элемент управления предотвращает появление двусмысленных утверждений, таких как «форма готова», когда охлаждение не подключено, или «рецепт загружен», когда одно вспомогательное устройство все еще содержит предыдущий артикул. Он также показывает, где на самом деле было потеряно время: ожидание авторизации, поиск оборудования, исправление интерфейса, очистка старого цвета, стабилизация заготовки или повторение проверки качества.
Для получения более подробной информации о взаимоотношениях инструментов используйте Kinggle'sРуководство по проектированию пресс-форм для экструзионно-выдувного формования. Для контролируемого возврата остановленной машины в производство используйте командуКонтрольный список запуска выдувной машины. Эти статьи расширяют отдельные этапы; эта страница перехода отвечает за межфункциональную передачу от одного утвержденного задания к другому.
Относитесь к изменению смолы и цвета как к решению, связанному с материалом.
Смена материала для выдувного формования не завершается, когда следующий мешок достигает бункера. Выходящая смола или краситель могут оставаться в конвейерных линиях, загрузчиках, бункерах, смесителях, подающих горловинах, шнеках и цилиндрах, адаптерах, экструзионной головке, путях потока накопителя и штамповочном оборудовании. В плане перехода должно быть указано, какие из этих томов задействованы и где будет собран смешанный или нецветный материал. В нем также должно быть указано, может ли переходный материал быть восстановлен, должен ли он быть помещен в карантин или утилизирован в соответствии с заводскими правилами обращения с материалами.
Следуйте утвержденным поставщиком смолы инструкциям по отключению, запуску и продувке, а также инструкциям по эксплуатации машины. Не думайте, что универсальный продувочный материал, температура или количество подходят для каждого полимера, красителя и экструзионной системы. Переход от натурального материала к темному создает другую проблему видимости: от темного к натуральному. Смена марок одного и того же полимера может по-прежнему изменять прочность расплава, набухание, охлаждение и поведение заготовки. Смена семейства полимеров может потребовать более конкретного анализа совместимости и деградации. КингглаРуководство по выдувному формованию из ПЭВП и ППобъясняет, почему необходимо пересмотреть пакет деталей, процессов и валидации, а не рассматривать название материала как простую замену.
LyondellBasell'sРуководство по устранению неполадок при выдувном формованииидентифицирует внешние загрязнения и деградировавшую смолу как источники образования полос, полос, частиц несоответствующего цвета и отверстий. В качестве возможных причин этого, в частности, указываются такие факторы, как ведение хозяйства при обращении с материалами, загрязненный переизмельчение, плохая продувка между смолами и неправильная практика остановки или запуска. Это диагностические зависимости, а не рабочие настройки Kinggle.
Включите в процесс передачи положительную идентификацию материала. Укажите поставщика смолы, марку, партию, маточную смесь, соотношение, источник измельчения и время поступления новой смеси в систему подачи. При необходимости сохраняйте этикетки или записи штрих-кодов с сохраненными образцами. Если на первых новых деталях появляются черные точки, полосы или изменения цвета, временная метка и запись о пути к материалу помогают отличить предсказуемый переход от загрязнения или деградации.Руководство по дефектам экструзионно-выдувного формованияобеспечивает более широкую матрицу от симптомов к доказательствам.
Восстановите рецепт, не импортируя предположения старого продукта.
Сохраненный рецепт полезен только в том случае, если его идентичность и область применения ясны. Во входящей записи должна быть указана версия продукта, комбинация пресс-формы и инструментов, марка смолы, соответствующий файл контроллера, статус утверждения и дата последней проверки. Права доступа должны отличать выпущенные рецепты производства от экспериментальных испытаний. Перед загрузкой файла оператор должен подтвердить, что физическое состояние машины соответствует файлу, а не использовать имя рецепта в качестве доказательства исправности оборудования.
Объем рецепта может быть разделен между системами. Основной HMI может содержать положения открытой и закрытой формы, скорости движения, задержки, время продувки, время охлаждения, логику извлечения и выбор функций. Отдельный контроллер толщины стенки может хранить информацию о дробе или цикле, значения зазора матрицы и профиль заготовки. Оборудование, расположенное ниже по потоку, может сохранять настройки обрезки, проверки герметичности или конвейера. Кинггл принимает гостейMoog DigiPack III инструкцияобъясняет, что сохраненные файлы-контейнеры могут включать в себя запрограммированный профиль заготовки и информацию о калибровке инструмента. В нем также говорится, что точная калибровка инструмента с зазором матрицы важна при переходе с одного контейнера на другой.
Эти доказательства подтверждают жизненно важное правило: не отделяйте файл программного обеспечения от инструмента, для работы с которым он был откалиброван. В том же руководстве к контроллеру отмечается, что замена пресс-формы может также потребовать смены инструмента для зазора матрицы. Файл, в котором был изготовлен принятый контейнер с одной матрицей, оправкой и калибровкой, не становится автоматически действительным после изменения этих элементов. Если завод утвердил основные настройки, сравните загруженную версию с выпущенной записью и задокументируйте любые преднамеренные различия. Не перезаписывайте мастер-файл при настройке первых частей.
Используйте ручной режим или режим настройки, чтобы проверить только те движения, которые разрешены процедурой, специфичной для машины. Перед автоматическим циклом проверьте зазор формы, соотношение выдувного штифта или стержня, положение головки и плиты, путь вывода, защитные приспособления и обратную связь. Руководство по эксплуатации Kinggle описывает ручные функции и предупреждает, что движение выдувного штифта должно быть скоординировано с открытой формой. Поскольку интерфейсы и дополнительные функции различаются,Руководство по настройкам HMI и аварийным сигналамследует читать вместе с руководством по эксплуатации машины, а не использовать вместо него.
Когда начинается настройка, измените одну контролируемую переменную по указанной причине, запишите старые и новые значения и дождитесь реакции процесса, прежде чем судить о ней. Распределение паризон, вес детали, поведение при экструзии, охлаждение и положение формы взаимодействуют друг с другом.руководство по программированию parisonобъясняет, как соединить профиль с измеренными местоположениями стен, а не сглаживать точки только по внешнему виду.
Прежде чем измерять успех перехода, проверьте первые детали.
Первая закрытая часть отвечает только на один вопрос: линия может что-то образовывать. Это не доказывает, что деталь соответствует чертежным, функциональным или технологическим требованиям. Относитесь к ранним произведениям как к диагностическим образцам. Отметьте их по последовательности, времени, станции, полости или выходу матрицы, если это необходимо. Держите их в порядке достаточно долго, чтобы увидеть, сходится ли процесс, дрейфует или повторяется дефект, специфичный для конкретной стороны.
Начните с идентичности и грубого состояния. Подтвердите правильную деталь и ревизию, смолу и цвет, геометрию шейки или интерфейса, полную сборку, маршрут обрезки и наличие очевидных повреждений. Затем примените контролируемый план для веса детали, распределения стен, критических размеров, внешнего вида и необходимых функциональных испытаний. Испытания на герметичность, падение, давление, нагрузку, химическую стойкость или посадку зависят от продукта; включать только те, которые требуются согласно чертежу, стандарту или плану проверки покупателя. Не изобретайте универсальный допуск или количество образцов.
Приемочный образец должен отражать реальную структуру производства. На машине с двумя станциями возьмите пробу с обеих сторон. В установке с несколькими головками или несколькими полостями сохраняйте идентичность головки или полости, чтобы среднее значение не могло скрыть один неудачный выходной сигнал. Если последующий триммер или течеискатель являются частью процесса продажи продаваемых деталей, аттестуйте и это оборудование. Бутылка, которая прошла через форму, но вышла из строя после обрезки, не является признанным производственным результатом.руководство по заводским приемочным испытаниямпоказывает, как можно связать воедино данные о продукте, процессе и испытаниях перед отправкой; тот же принцип прослеживаемости применяется при перенастройке производства.
Ограждения, обратная связь, коммунальные услуги, ручные перемещения и поток материалов соответствуют утвержденной схеме.
Выявленные образцы соответствуют чертежным, визуальным, размерным, настенным и функциональным требованиям.
Определенное последовательное или основанное на времени производственное окно завода распространяется на все соответствующие результаты.
Выпускайте линию только через уполномоченный орган завода. Запишите принятые образцы и версию рецепта, в результате которой они были получены. Если процесс не может достичь утвержденного окна, не выходя за пределы разрешенного диапазона, прекратите эскалацию настроек и исследуйте инструменты, утилиты, материалы, состояние машины или первоначальный проект процесса. Кинггларуководство по требованиям к коммунальным услугампомогает отделить проблему настройки машины от нестабильного снабжения воздухом, водой или электричеством.
Сократите время переналадки за счет перемещения заготовки за пределы упора
Самая безопасная возможность обычно не заключается в более быстрой работе с ключами. Это исключает работу, которой не должно было быть внутри остановленного окна. Просмотрите записанную замену и классифицируйте каждую задержку: ожидание формы, подтверждение проверки, поиск шланга, очистка контейнера с материалом, загрузка файла, поиск испытательного приспособления, ожидание проверки качества или исправление поврежденного соединения. Многие из этих задач могут быть выполнены или проверены до того, как будет принята последняя старая деталь, при условии, что подготовка не мешает производству или охране.
Создайте готовый комплект для каждого повторяющегося семейства продуктов. Он может включать проверенные схемы соединений, защищенные крепления, маркированные шланги, кронштейны датчиков, утвержденные ссылки на рецепты, планы образцов и последующие заменяемые детали. Используйте визуальную идентификацию, которая выживет в среде магазина. Храните формы и инструменты так, чтобы точки подъема и поверхности соединений оставались доступными и защищенными. Комплект должен сократить объем поиска и интерпретации; он никогда не должен поощрять замену в случае отсутствия контролируемого объекта.
Стандартизируйте интерфейсы только после инженерной проверки. Последовательное расположение шлангов, идентификация разъемов, ссылки на монтажные номера и названия рецептов могут сократить время принятия решения, но они должны соответствовать требованиям по давлению, температуре, расходу, движению и безопасности. Если рассматривается возможность быстрой замены, оцените всю систему, включая принудительную блокировку, обратную связь, утечку, техническое обслуживание, защиту от ошибок и оценку рисков на объекте. Не превращайте проект скорости в недокументированную модификацию оборудования.
Используйте запись изменений, чтобы выбрать одно улучшение за раз. Если преобладает просветление цвета, изучите маршрутизацию материала и утвержденную стратегию очистки. Если преобладает выравнивание, проверьте хранение, особенности расположения и состояние формы. Если преобладает первичная настройка, проверьте управление рецептами, калибровку инструментов и доказательства процесса. Если преобладает ожидание качества, предварительно откалибровайте датчики и определите, кто может выпустить задание. Целью является воспроизводимое первое принятое производственное окно, а не рекордная сухая смена, за которой следует брак.
Работы по техническому обслуживанию также должны быть четко спланированы. Переключение может обеспечить доступ к проверкам, но объединение задач меняет масштабы, потребности в людях и контроле энергопотребления. Используйтеконтрольный список профилактического обслуживаниярешить, что относится к запланированному вмешательству. Храните результаты технического обслуживания отдельно от изменений в настройке продукта, чтобы повторяющиеся проблемы с оборудованием оставались видимыми.
Создайте запись о переналадке, которая облегчит следующий запуск.
Полезная запись достаточно коротка, чтобы ее можно было завершить, и достаточно конкретна, чтобы восстановить прогон. Начните с идентификации: дата и время, машины, исходящие и входящие версии продукта, идентификаторы пресс-форм и инструментов, марки и партии материалов, версии рецептов, члены команды и полномочия на выпуск. Добавьте четыре временные точки, определенные ранее, а также количество или вес продувочного материала, бракованные наладки и удерживаемый продукт. Если предприятие не может надежно измерить одно поле, пометьте его как недоступное, а не оценивайте.
Записывайте исключения понятным языком. «Возврат охлаждения из контура формы B показал отсутствие потока» более полезен, чем «проблема с водой». «Файл рецепта 14 загружен; нижестоящий тестер остался на SKU X» указывает на сбой передачи обслуживания. Сфотографируйте неожиданный износ, утечку, повреждение разъемов или повторяющиеся дефекты детали с помощью соответствующего идентификационного маркера. Свяжите корректирующую работу с системой обслуживания или выявления несоответствий, а не скрывайте ее в комментариях оператора.
| Блок записи | Минимум полезных полей | Вопрос, на который он ответит в следующий раз |
|---|---|---|
| Идентификатор вакансии | Изменения в машинах, изделиях, пресс-формах, инструментах, материалах и рецептах. | Совпала ли физическая и цифровая упаковка? |
| Время | Последняя принятая старая часть, первая сформированная новая часть, первая принятая часть, стабильный выпуск | Где остановленный интервал стал квалификационным временем? |
| Потеря | Количество очистки, бракованные настройки, удерживаемый продукт и труд по ролям | Может ли более короткий стоп просто переместить убыток в другое место? |
| Код задержки | Ожидание, поиск, ремонт, чистка, настройка, тестирование или авторизация | Какой препарат или системный вопрос следует улучшить? |
| Принятие | Идентификаторы образцов, измерения, испытания, утверждение и окончательный пересмотр рецепта | Какие доказательства доказывают, что линия была выпущена? |
| Исключение | Обнаруженная проблема, владелец, сдерживание и связанные действия | Что необходимо исправить, прежде чем вернется та же работа? |
Просматривайте повторяющиеся изменения по семействам продуктов, а не полагайтесь на один лучший вариант. Ищите медиану и разброс каждого этапа синхронизации, повторяющиеся исключения и повторяющиеся режимы отказа. В одном необычно быстром событии проверка могла быть пропущена, условия идеальны или использовалось другое определение приемки. Целью данных является улучшение стандартов и подготовки, а не принуждение операторов к обходу мер безопасности.

Закройте запись с текущим утвержденным базовым уровнем и следующим действием. Если изменение привело к улучшению настройки, направьте измененные значения через процесс утверждения на заводе, прежде чем обновлять мастер. Если это выявило конструктивную проблему, держите временную защитную оболочку видимой, пока инженеры не закроют ее. Эта дисциплина превращает каждую замену выдувной машины в полезное свидетельство, а не в еще одно изолированное событие смены.
Часто задаваемые вопросы о переходе на выдувное формование
Что входит в замену выдувной машины?
Полная замена может включать в себя форму, матрицу и оправку, выдувной штифт, стержень или вставки, смолу, маточную смесь, линейку для перешлифовки, рецепт HMI, профиль толщины стенки, съемник, триммер, течеискатель, направляющие конвейера, этикетки и упаковку. Точный объем зависит от различий между исходящими и входящими пакетами продуктов. Определите эти различия до остановки. Если в списке указана только форма, группа может перезапустить работу со старым маршрутом материала, файлом контроллера или настройками последующего процесса.
Когда должно начинаться и заканчиваться время переключения?
Практическое определение начинается с последней принятой детали исходящего задания и заканчивается в первом принятом производственном окне для входящего задания. Также запишите промежуточное время для первой сформированной детали и первой принятой детали. Завод должен определить производственное окно, например, определенное количество последовательных деталей или выборку по времени на всех соответствующих станциях, полостях или головках. Использование того же определения делает будущие сравнения значимыми.
Как предприятие может безопасно сократить время смены форм для выдувного формования?
Перенесите идентификацию, подготовку, очистку, проверку рецептуры, подготовку калибра и планирование качества за пределы интервала остановки, где эти действия можно будет выполнять, не мешая производству. Маркируйте интерфейсы, защитите хранилище, подготовьте комплекты для конкретной работы и назначьте владельцев для каждой передачи. Анализируйте время ожидания и коррекции отдельно от физической работы с пресс-формой. Не сокращайте время, обходя охрану, пропуская контроль опасной энергии, используя неклассифицированное подъемное оборудование или принимая детали до прохождения необходимых проверок.
Завершает ли загрузка сохраненного рецепта настройку?
Нет. Сохраненный рецепт должен соответствовать установленной форме, оснастке, выдувному штифту, материалу и версии продукта. Некоторые настройки также могут храниться в отдельном контроллере заготовки или в последующей машине. Подтвердите полный набор файлов, подтвердите разрешенные движения вручную и сравните фактическое поведение машины с опубликованным базовым состоянием. Руководство Moog's DigiPack III связывает сохраненные файлы контейнеров с информацией о калибровке профиля заготовки и инструмента с зазором матрицы, поэтому идентификаторы оборудования и идентификаторы файлов должны оставаться связанными.
Почему после смены материала появляются черные точки или цветные полосы?
Возможные причины включают в себя старый материал, оставшийся на пути обработки или плавления, загрязненную смолу или переизмельченную смолу, высвобождение деградированной смолы из застойной зоны, неравномерное смешивание красок, неисправности нагревателя или неподходящее отключение и продувку. Сохраните смолу и запись перехода перед изменением настроек. Следуйте утвержденным процедурам оборудования и поставщика смолы, осмотрите маршрут подачи материала и определите, является ли дефект случайным или фиксированным вокруг заготовки. Не думайте, что один универсальный метод продувки безопасен для каждой смолы и головки.
Какую информацию следует отправить в Kinggle о сложном переходе?
Отправьте идентификацию машины и контроллера, исходящие и входящие чертежи продукции, идентификаторы пресс-форм и инструментов, марки и партии смол, сведения о маточной смеси и переизмельчении, версии рецептов, историю сигналов тревоги, показания утилит, график переналадки, фотографии отмеченных образцов и измеренные данные о сбоях. Включайте видео только в том случае, если его можно снять, не входя в опасную зону. Конкретные доказательства позволяют более эффективно разделить проблемы, связанные с путями материала, инструментами, средствами управления, утилитами или конструкцией детали.
Планируйте машину вокруг упаковки продукта
В случае возникновения проблемы с новой пресс-формой, новым материалом или повторной заменой отправьте фактический чертеж детали, смолу, целевые испытания, детали пресс-формы и оснастки, текущую информацию о машине и наблюдаемую запись о переналадке. Kinggle может обсудить станки, оснастку, средства управления и производственные требования, используя один и тот же набор доказательств.
Отправьте информацию о своем проектеПроверенные источники и метод доказательства
Собственные страницы Kinggle и руководства, размещенные на Kinggle, использовались для машинного интерфейса, ввода данных в проект и описания объема обучения. Руководство производителя контроллера использовалось для связи сохраненных файлов и калибровки инструментов. Для определения путей загрязнения и разложения материалов использовалось официальное руководство производителей смол. Правила OSHA использовались только для описания границы безопасности США. Ни один источник ниже не представлен как универсальный рецепт.
- Руководство по эксплуатации автоматической выдувной машины Kinggle, по состоянию на 8 сентября 2026 г.
- Руководство по контроллеру толщины стенок Moog DigiPack III Parison, MRJ06301, организованный Kinggle, по состоянию на 8 сентября 2026 г.
- Процесс продаж KinggleиПослепродажное обслуживание, по состоянию на 8 сентября 2026 г.
- LyondellBasell, Как решить проблемы выдувного формования, по состоянию на 8 сентября 2026 г.
- OSHA 29 CFR 1910.147, Контроль опасной энергии, по состоянию на 8 сентября 2026 г.
- OSHA 29 CFR 1910.212, Общие требования ко всем машинам, по состоянию на 8 сентября 2026 г.