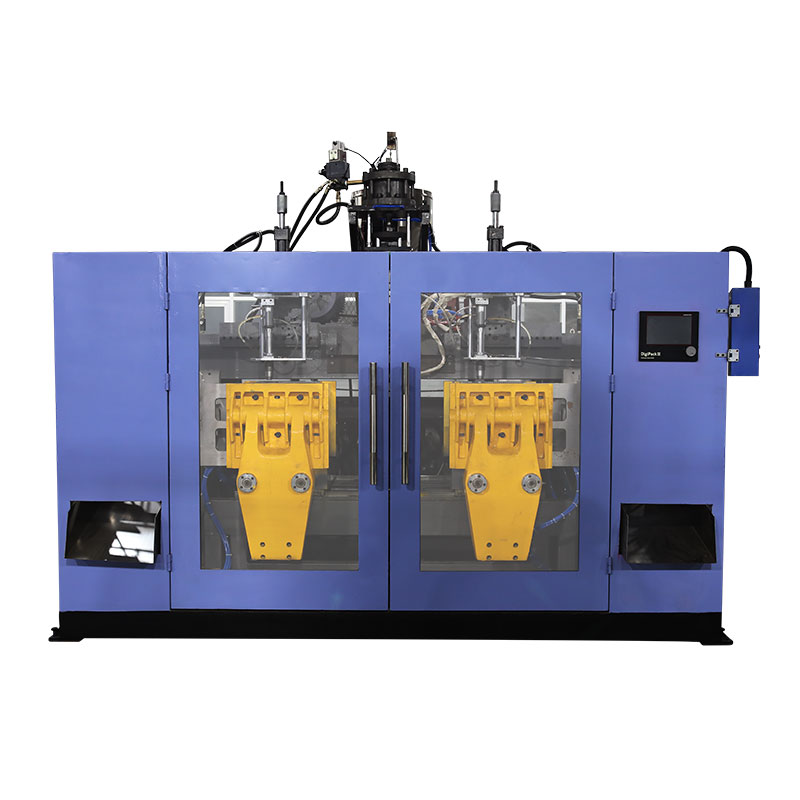
Время цикла выдувного формования следует сокращать только после того, как команда измерит, где расходуется текущий цикл, и подтвердит, что принятая деталь по-прежнему соответствует своим спецификациям.Охлаждение часто занимает самый большой блок, но подача заготовки, движение захвата, продувка, вытяжка, выгрузка и ожидание на выходе также могут задавать темп. Создайте стабильную базовую линию, назовите одно подтвержденное ограничение, измените только ту переменную, которая ее контролирует, а затем сравните принятый выход, распределение стенок, размеры, форму после выброса, необходимые функциональные тесты и дефекты, прежде чем переходить к более короткому циклу, с записью продукта, смолы, формы, состояния полезности и окончательной версии рецепта, чтобы другая смена могла повторить результат.

Терминология, используемая производственными группами:Оптимизация времени цикла выдувного формования, время цикла экструзионного выдувного формования, время цикла машины для выдувания бутылок, производительность машины для выдувного формования, сокращение цикла, оптимизация времени охлаждения и эффективность производства выдувного формования. Эти термины указывают на одну и ту же бизнес-цель, но техническая работа начинается с измеренного процесса, а не с целевого процента.
Шесть мест, где цикл можно ограничить
| Циклический блок | Измерьте на машине | Доказательства перед сокращением | Неисправность, которая может появиться позже |
|---|---|---|---|
| Парисон или выстрел | Повторяемый сигнал начала/конца, длина заготовки, положение дроби или аккумулятора | Стабильная доставка и правильное отношение к закрытию формы | Провисание, короткая заготовка, перемычка, смещение веса или профиля |
| Закрыть и заблокировать | Команда, обратная связь по положению и состояние завершения | Четкое движение, полное закрытие и одобренное состояние машины. | Вспышка, повреждение защемления, неполное закрытие или столкновение |
| Продувка и выхлоп | Время, состояние воздуха на входе в машину и поведение давления во время мероприятия | Полное надувание, детализация, вентиляция и безопасный выпуск. | Неполная деталь, выброс, залипание или преждевременное открытие |
| Охлаждение | Состояние подачи и возврата по контуру, температурный режим формы и состояние детали при выталкивании | Стабильные размеры, форма стенки, шейки, основания и после выброса | Коробление, овальная горловина, усадка, качающееся дно или горячая обрезка |
| На вынос и вниз по течению | Последовательность робота, конвейера, триммера и тестера | Деталь очищает каждый интерфейс в производственном темпе | Столкновения, застревания, повреждения трима или задержка тестера |
01 / Базовый уровеньНачните с цикла, в котором линия фактически работает.
Для проекта, требующего продолжительности цикла, требуется одна повторяемая точка измерения. На линии непрерывной экструзии эта точка может быть сигналом, связанным с разрезом заготовки или началом следующей повторяющейся последовательности машин. На аккумуляторной машине процесс производства можно лучше понять с помощью подготовки порции, положения аккумулятора, выталкивания и последовательности формования. Выберите сигнал, который появляется один раз за полное формирование события, и задокументируйте его. Не сравнивайте цель HMI с одной машины с ручным наблюдением с другой.
Отель KinggleMoog DigiPack III инструкциячетко описывает это различие. Для непрерывной экструзии контроллер может связать профиль заготовки со временем цикла и измерить интервал между последовательными сигналами запуска. Для накопительной машины профиль заготовки связан с положением накопителя во время выталкивания материала. Эта разница имеет значение, поскольку одно и то же редактирование времени может сместить профиль стены на одном станке, оказывая при этом разный эффект на другом.
Запишите как минимум достаточное количество последовательных событий, чтобы увидеть нормальные вариации. Завод должен выбрать период выборки, но он должен охватывать реальную схему работы: обе станции на двухстанционной линии, все соответствующие выпускные отверстия или полости матрицы, регулярное удаление деталей и последующее оборудование, которое регулирует выпуск. Отдельно отмечайте аварийные сигналы, короткие остановки и ручные вмешательства. Среднее значение, включающее неклассифицированное время простоя, скрывает цикл, а лучшее единичное событие скрывает повторяемость.
Храните принятую деталь рядом с протоколом хронометража. Учитывайте информацию о версии продукта и пресс-формы, марке и партии смолы, цвете или правиле заточки, пересмотре рецепта, фактическом температурном состоянии, состоянии воздуха на входе в машину и охлаждающей воды, весе детали, расположении критических стенок, размерах и необходимых функциональных испытаниях. Эта запись является базовой. Если более короткое испытание окажется неудачным, команда может вернуться к известному процессу, а не реконструировать его по памяти.
02 / ДиагностикаОтследите событие, которое ограничивает следующий цикл
Большинство HMI позволяют легко редактировать настройки времени. Это удобство может привести к тому, что команда сократит самое большое видимое число, прежде чем выяснить, чем она управляет. Разбейте цикл на физические блоки и наблюдайте за их границами: подготовка заготовки или порции, перенос формы, закрытие и блокировка, движение выдувного штифта, надувание, охлаждение, выпуск, открытие, выгрузка и последующая обработка. Некоторые блоки встречаются последовательно. Другие перекрываются. Общий цикл задается путем, который должен закончиться, прежде чем может начаться следующее событие формирования.
Простая временная шкала более полезна, чем список настроек. Запишите сигнал начала и окончания для каждого блока и сравните команду с фактической обратной связью. Если охлаждение заканчивается, но машина ожидает сигнала разрешения робота, сокращение времени охлаждения может привести к повышению температуры детали без изменения цикла. Если следующая заготовка не будет готова, когда форма вернется, более быстрое открытие не сможет повысить производительность. Если триммер не может очищать детали с новой скоростью, ограничение сместилось вниз по потоку.
КингглаРуководство по настройкам HMI и аварийным сигналампо этой причине отделяет заданные значения от фактических значений. Команда показывает, что запросил контроллер. Состояние датчика, обратная связь по положению и физическое наблюдение показывают, произошло ли действие. История сигналов тревоги машины также может выявить первую блокировку или разрешение, прервавшее последовательность действий. Сброс может удалить лучшую подсказку.
Классифицируйте каждую задержку перед редактированием рецепта. Для формирования и стабилизации детали требуется продуктивное время. Условное время защищает движение или ожидает проверенного состояния. Ожидание, которого можно избежать, связано с опозданием робота, нестабильной работой энергосистемы, блокировкой контура охлаждения, нестабильной заготовкой, ручным подтверждением или перегрузкой на выходе. Потери на техническое обслуживание возникают из-за износа, утечек, плохой смазки, повреждения датчиков или проблем с центровкой. У каждого класса свой владелец и своя коррекция.
03 / Отвод теплаПрежде чем сокращать время охлаждения, проверьте эффективность охлаждения.
LyondellBasell'sРуководство по выдувному формованию полиолефинаутверждает, что охлаждение занимает большую часть цикла формования во многих случаях выдувного формования полиолефинов. Руководство связывает более короткие циклы с условиями теплопередачи, такими как температура расплава, температура пресс-формы, поток воды и турбулентность, при этом требуя при этом желаемого качества детали. Это полезное направление для диагностики, а не набор универсальных ценностей Кинггла.
Начните с источника охлаждения и следуйте реальной схеме. Записывайте условия подачи и возврата охлаждающей жидкости при стабильном производстве, а не только на дисплее чиллера. Проверьте, получает ли форма заданный поток и сбалансированы ли параллельные контуры. Ищите теплый контур, засоренный шланг, загрязненный канал, неправильное соединение, воздушную пробку, негерметичное уплотнение или тепловую нагрузку, разделяемую с другой машиной.Руководство по эксплуатации выдувной машиныобъясняет, почему необходимо различать состояние питания установки и состояние входа в машину.
Нанесите на карту форму и выброшенную деталь. Показания на одной поверхности не могут представлять форму со вставками в горлышке, защемленными участками, толстыми ручками, глубокими основаниями и отдельными контурами. Используйте одобренный заводом метод измерения и сравнивайте повторяющиеся местоположения. Наблюдайте, когда появляется деформация: внутри формы, при выемке, при обрезке, на конвейере охлаждения или после достижения деталью комнатного состояния. Горячая деталь, которая в течение одной минуты выглядит приемлемо, позже может иметь овальную шейку, нижнюю часть коромысла, усадку или смещение размеров.
Формоза ПластиксРуководство по процессу экструзионно-выдувного формования полиэтиленаВ число возможных причин перегрева детали входит короткий цикл, высокая температура пресс-формы и засорение каналов охлаждающей жидкости. Он также связывает недостаточное охлаждение формы с короблением и советует проверить расход воды, температуру формы и состояние каналов. Эти отношения подтверждают исследование охлаждения, но приемлемый рабочий диапазон определяется маркой смолы, пресс-формой и техническими характеристиками продукта.
Не снижайте температуру охлаждающей жидкости по привычке. Конденсат зависит от соотношения между температурой поверхности, температурой окружающей среды и влажностью. Вода на форме или вокруг нее может повлиять на деталь и вызвать проблемы с оборудованием или на рабочем месте. Запишите состояние помещения, когда конденсация приближается к рабочей границе, и следуйте процедурам, связанным с охладителем, пресс-формой и установкой. Улучшение распределения потока или очистка ограниченного контура могут восстановить теплообмен без изменения целевой температуры.
04 / Проектирование деталейРаспределение стенок меняет количество тепла, которое должна отвести форма.
Потребность в охлаждении зависит от пластика в детали. Толстая область содержит больше горячего материала, чем тонкая, и может оставаться мягкой после того, как близлежащие стены будут готовы к выбросу. Продление всего этапа охлаждения может защитить это одно место, но также дольше удерживает все остальные участки формы. Прежде чем принять длительный цикл как неизбежный, сравните измеренную карту стены с проектными требованиями и ожидаемым растяжением от заготовки до полости.
В руководстве Moog DigiPack III, размещенном на сайте Kinggle, объясняется, что программирование заготовок контролирует зазор матрицы по длине продукта. Он также связывает ненужные секции с толстыми стенками с более длительным охлаждением и объясняет, что профиль следует сверять с измеренной толщиной стенок на пробных контейнерах. Используйте эти отношения осторожно. Удаление материала не является сокращением времени цикла, если измененная деталь по-прежнему соответствует требованиям по весу, минимальной стенке, ударам, верхней нагрузке, падению, давлению, химической стойкости и размерам, которые применяются к продукту.
Сначала найдите горячую или деформированную область на готовой детали. Затем подключите это положение к программе закалки, растягиванию формы, отжиму и контуру охлаждения. Тяжелое основание может быть связано с профилем, захватом хвоста или геометрией. Горячая ручка может включать лямки, местное растяжение, вентиляцию или охлаждение. Теплая шейка может включать контакт с выдувной иглой, охлаждение вставки, избыток материала или задержку высвобождения.руководство по программированию parisonпредоставляет основанный на измерениях метод перемещения материала профиля, а не редактирования точек по внешнему виду.
Конструкция пресс-формы также определяет доступный маршрут теплопередачи. Расположение каналов, путь потока, вставки, конструкция горловины, вентиляция, поверхностный контакт и конструкция линии разъема могут ограничивать скорость стабилизации детали. Используйте Kinggle'sРуководство по проектированию пресс-форм для экструзионно-выдувного формованиякогда после проверки инженерных коммуникаций и утвержденного распределения стен остается та же самая горячая зона. Постоянное локальное ограничение может потребовать коррекции формы, а не другого изменения таймера.

Сохраняйте утвержденный вес детали как результат, а не единственный контроль. Две детали с одинаковым общим весом могут иметь разное распределение стенок и характеристики охлаждения. Разрежьте или измерьте места, определяющие производительность, и проверьте форму после выброса во время, определенное планом контроля продукта. Именно так работа по толщине стенок становится полезным свидетельством процесса, а не общим заявлением об экономии материала.
05 / Машинная логикаМашины непрерывного и аккумуляторного действия не используют одну модель синхронизации.
В экструзионно-выдувной машине непрерывного действия экструдер непрерывно подает заготовку, в то время как одна или несколько формовочных станций перемещаются по своим последовательностям. Таким образом, можно связать время цикла, длину заготовки, время резки и программу измерения толщины стенки. Если цикл изменится, контроллер все равно должен разместить заданный профиль вдоль физической заготовки и внутри формы. Более короткая последовательность станций, которая смещает профиль, не является изменением нейтральной скорости.
В руководстве по контроллеру Moog описывается управление профилем на основе времени для машин непрерывного действия и управление на основе положения для машин с аккумулятором. При непрерывной установке время цикла может определяться по интервалу между сигналами запуска, например, последовательными резками заготовки. В установке с аккумулятором профиль стены повторяет положение аккумулятора во время выталкивания. Это опубликованное различие объясняет, почему заводу следует определить режим машины и контроллера, прежде чем заимствовать метод времени цикла с другой линии.
Накопительная машина также должна подготовить необходимую порцию во время процесса формования. Спросите, заканчивается ли пластификация или накопление, прежде чем форма будет готова к следующему выстрелу. Если аккумулятор все еще заполняется, сокращение секунд с момента открытия формы может не сократить полный цикл. Если накопление заканчивается раньше, ограничением может быть путь формования и охлаждения. Записывайте фактическую подготовку выстрела, положение подушки или конечное положение, состояние расплава и вес детали вместо того, чтобы делать выводы о готовности на основе одного целевого значения.
Расположение станции также меняет временную шкалу. Машина непрерывного действия с двумя станциями может использовать одну станцию, в то время как другая охлаждает или отпускает деталь, но экструдер, фильерная головка, транспортное движение, система охлаждения и последующее оборудование должны поддерживать перекрытие. КингглаСравнение одной станции и двух станцийобъясняет это решение по емкости. Компоновка с несколькими головками и несколькими полостями влияет на детали каждого мероприятия и баланс между выходами или полостями; тотнаправляющая с несколькими головками и направляющими с несколькими полостямиразделяет эти термины.
Используйте правильный знаменатель при сравнении машин. Формирующее событие не всегда является одной частью. Подсчитайте принятые детали со всех соответствующих головок, полостей и станций, а затем включите ограничения, которые делают эти детали пригодными для продажи. Машина с быстрым сухим движением все равно может производить меньше принятых деталей в час, если экструзия, охлаждение, обрезка или стабильность качества не успевают за ней.
06 / ПоследовательностьУменьшите время ожидания без дублирования опасностей
После того, как охлаждение и доставка заготовки будут понятны, проверьте промежутки между действиями. Задержка может быть скорее исторической, чем необходимой, но она также может обеспечить разрешение, стабилизацию давления, выхлоп, подтверждение сигнала или безопасную передачу обслуживания. Определите, какое состояние защищает каждая задержка. Затем проверьте, имеет ли контроллер уже надежную обратную связь для этого состояния. Замена фиксированного ожидания проверенным сигналом завершения может улучшить повторяемость, но только в том случае, если это поддерживается конструкцией машины и утвержденной логикой управления.
Кинггл принимает гостейруководство по эксплуатации автоматической выдувной машиныразделяет категории времени, такие как закрытие формы, время выдува, действия, связанные с выхлопом, микрооткрытие формы, движение выдувного штифта и задержки робота. Руководство неоднократно привязывает значения к фактическому продукту или состоянию производства. Его интерфейс применим к задокументированному семейству машин и может отличаться в зависимости от модели, опции или версии программного обеспечения, поэтому его не следует превращать в общий список рекомендуемых секунд.
Наблюдайте за физической последовательностью при пониженных и контролируемых условиях, разрешенных машинной процедурой. Убедитесь, что шланги, кабели, выдувные штифты, сердечники, съемные устройства и деталь остаются свободными на всем протяжении пути. Прочтите команду и обратную связь вместе. Если движение достигает позиции раньше, но последовательность все еще ожидает, найдите точное разрешение. Если обратная связь поступает с опозданием или с перерывами, устраните причину, связанную с датчиком, механизмом или утилитой, прежде чем уменьшать время маскирующего ее таймера.
Последующие работы относятся к тому же графику. Робот может быстро очистить форму, но разместить детали на уже заполненном конвейере. Триммеру может потребоваться стабильная температура детали. Течеискатель может стать узким местом после увеличения производительности машины. Записывайте длину очереди и причины остановки при первом продолжительном запуске, а не только в течение нескольких циклов работы станка. Самый быстрый безопасный машинный цикл бесполезен, если он устраняет дефекты или заторы на одну станцию.
07 / ЭкспериментЗапустите контролируемое испытание по времени цикла, которое может повторить другая смена.
Полезное испытание начинается с такого вопроса: «Ограничивает ли контур B формы безопасный выброс?» или «Сохраняется ли задержка очистки робота после проверки датчика?» Оно не начинается с фразы «Ускорить цикл». Укажите предполагаемое ограничение, изменение, ожидаемую реакцию и части проверок, которые могут отклонить испытание. Назначьте одного человека для контроля редактирования рецептов и одного человека для записи результатов, чтобы между выборками не происходило несколько корректировок.
-
Заморозить утвержденный базовый уровень.Сохраните или распечатайте выпущенные настройки, идентифицируйте упаковку продукта и сохраните принятые образцы. Запишите фактическое изменение цикла и принятый выходной сигнал в стабильных условиях.
-
Назовите одно ограничение.Используйте временную шкалу последовательности, карту охлаждения, показания утилит, историю сигналов тревоги и последующие наблюдения. Напишите доказательства, указывающие на это ограничение.
-
Определите разрешенное изменение.Используйте документацию по машине, пресс-форме и смоле. Установите контролируемый предел регулировки и точку возврата. Не меняйте другую переменную во время окна наблюдения.
-
Установите триггеры отказа.Включите соответствующие признаки, такие как нестабильная заготовка, неполное движение, горячие или прилипшие детали, коробление, размерное перемещение, вес или разрушение стенки, вспышка, выброс, сигналы тревоги, застревание или небезопасное поведение.
-
Пройдите стабилизацию.Маркируйте детали по времени, станции, головке или полости. Не судите о новом условии по первой части, если измененной переменной требуется время, чтобы достичь нового устойчивого состояния.
-
Измерьте принятое производственное окно.Провести контролируемые визуальные, весовые, стеновые, габаритные и функциональные проверки. Включите последующую обрезку, тестирование и упаковку при определении продаваемой детали.
-
Оставьте, отклоните или исследуйте.Сохраняйте изменения только после того, как определенное окно пройдет и принятый результат улучшится. Восстановите базовый уровень, если качество или контроль ухудшаются. Откройте инструмент, утилиту или действие по техническому обслуживанию, когда испытание выявило физическую причину.
Примерный план должен соответствовать линии. На машине с двумя станциями включите обе стороны. При установке с несколькими головками сохраняйте идентичность головок. В пресс-форме с несколькими полостями сохраняйте идентичность полостей там, где это возможно. Среднее значение может скрывать одну горячую цепь или один тонкий выход.Руководство по дефектам выдувного формованияпоказывает, как фиксированные и случайные шаблоны приводят к различным проверкам.
Записи испытаний должны включать старое значение, новое значение, время изменения, ответственное лицо, фактическое распределение цикла, партию материала, состояние полезности, идентификаторы образцов, результаты измерений, брак и окончательное решение. Фотографии полезны для определения формы и локализации дефектов, но они не заменяют измерений. Если процесс возвращается к исходному состоянию, запишите и это. Неудачное испытание все еще может помешать следующему сдвигу повторить ту же идею.
08 / ЕмкостьРассчитывайте производительность по принятым деталям, а не по движению всухую.
Выход сухого цикла описывает движение машины без полной нагрузки на материал, охлаждение и приемку деталей. Это полезно для проверки возможности движения, но не гарантирует продажи продукции. В производственном расчете должны использоваться реальные детали, смола, пресс-форма, количество головок или полостей, система охлаждения, последующее оборудование и метод приемки. Вот почему Кингглинформационный процесс проектапрежде чем рекомендовать машину, запрашивает размер, вес, материал, толщину и производительность продукта.
Измеряйте принятый выпуск непосредственно в репрезентативном производственном окне. Подсчитывайте только те детали, которые соответствуют определенным критериям выпуска, и отдельно записывайте запланированные остановки, незапланированные остановки, потери при настройке и брак. Не прячьте их внутри одного необъяснимого коэффициента эффективности. Если линия производит несколько деталей за событие, согласуйте подсчет по станции, головке или полости, чтобы отключенный выход не исчез в общем объеме.
| Метрика | Расчет или наблюдение | Использовать | Распространенная ошибка отчета |
|---|---|---|---|
| Секунды цикла | Время между одним и тем же событием в повторяющихся стабильных циклах | Показывает темп и вариации машинных событий. | Отчет о самом коротком отдельном событии |
| Частей на мероприятие | Принятые физические детали, выпущенные в результате одного полного формования | Соединяет головы, полости и станции с объемом | Предполагая, что каждая торговая точка производит |
| Теоретическая часовая производительность | (3600/секунд цикла) × деталей на событие | Планирование сравнения в бесперебойном режиме | Называя результат гарантированным производством |
| Принятая почасовая выработка | Принятые детали/соблюденные часы производства | Показывает полезные результаты тестируемого пакета продукта. | Подсчет продувок, наладки или бракованных деталей |
| Изменить результат | Принятый выход после минус принятый выход раньше, при согласованных условиях | Проверяет, улучшило ли редактирование реальную цель. | Сравнение различных продуктов, смен или коммунальных услуг |
Сообщайте о качестве наряду со скоростью. Включите результаты веса и стенки, критические размеры, результаты функциональных испытаний, количество брака или удержаний, состояние полезности и пересмотр рецепта. Двухсекундное сокращение не имеет отдельного значения без исходного цикла, количества деталей, приемлемого выхода и условий испытаний. Поэтому в этой статье не публикуется целевой показатель процентного улучшения. Результат должен быть получен из данных строки покупателя.
Для новой машины или пресс-формы перед испытанием определите метод вывода. Кинггларуководство по заводским приемочным испытаниямобъясняет, как связать измеренный цикл с точными условиями продукта, материала, формы и условий эксплуатации. Используйтеконтрольный список запускаустановить стабильное состояние раньше времени, ируководство по перенастройкечтобы отделить потери при установке от стабильного производства.
09 / ПределыОстановить судебное разбирательство, когда процесс выйдет из-под контроля
Остановитесь и восстановите утвержденное состояние, если защита, блокировка, аварийный останов или управление опасной энергией не работают должным образом. Остановитесь из-за неожиданного движения машины, риска столкновения, необычного поведения гидравлики или пневматики, повреждения компонентов давления, электрического перегрева, утечек или несоответствия между отображаемым сигналом обратной связи и физическим положением. Работа во время цикла никогда не разрешает работу в обход неисправности.
Частичные доказательства также могут остановить судебное разбирательство. Обращайте внимание на заготовку, которая больше не поступает в правильное положение, на неполное закрытие формы, нарастающий облом, нестабильный вес, тонкие критические стенки, выбросы, неполную детализацию, прилипание, повреждение обрезков, коробление, овальные горлышки, качающиеся днища, усадку или отказ при функциональных испытаниях. В технологическом руководстве Formosa некоторые из этих симптомов связываются с чрезмерным нагревом, недостаточным охлаждением, коротким циклом или состоянием канала охлаждения. Используйте симптом, чтобы заново поставить правильный диагноз, а не увеличивать время охлаждения без выявления причины.
Обостряйте ситуацию, когда ограничение требует замены канала формы, модификации матрицы или выдувного штифта, изменения программы управления, изменения блокировки, работы системы давления или работы за пределами аттестованного смолы и окна машины. Используйтеруководство по профилактическому обслуживаниюдля повторяемых результатов оборудования. Изношенный механизм может замедлить цикл, но более быстрая команда его не отремонтирует.
Завершите проект с выпущенным базовым планом. Обновляйте рецепт только после утверждения на заводе, прикрепите протокол проб и измерений и укажите, к какому продукту, пресс-форме, смоле и конфигурации машины относится результат. Сохраняйте отклоненные испытания в журнале изменений. Когда следующая смена сможет воспроизвести принятый цикл и объяснить его ограничения, усовершенствование готово к нормальному производству.
10 / ОтветыЧасто задаваемые вопросы о времени цикла выдувного формования
Что определяет продолжительность цикла экструзионно-выдувного формования?
Время цикла определяется самым медленным требуемым путем через подготовку заготовки или порции, движение формы, надувание, охлаждение, выпуск, открытие, выгрузку и последующую обработку. Геометрия продукта, распределение стенок, поведение смолы, охлаждение пресс-формы, архитектура машины и критерии приемки деталей — все это влияет на этот путь. Измерьте фактическую последовательность и сигналы обратной связи, прежде чем решить, какой таймер отвечает.
Всегда ли охлаждение является самой продолжительной частью цикла выдувного формования?
Согласно руководству LyondellBasell по выдувному формованию, охлаждение занимает большую часть цикла формования во многих сферах применения полиолефинов, но оно не является автоматически активным ограничением на каждой линии. Следующий запуск может зависеть от доставки заготовки, заполнения накопителя, переноса формы, очистки робота, обрезки или тестирования. Временная шкала показывает, приведет ли уменьшение охлаждения к изменению всего цикла или только к увеличению температуры детали.
Как можно сократить время охлаждения, не вызывая деформации?
Сначала проверьте условия подачи и возврата охлаждающей жидкости, баланс контура, чистоту каналов, температурный режим пресс-формы и горячее место детали. Сравните распределение стен с чертежом и утвержденным процессом. Измените одно задокументированное условие, дайте процессу стабилизироваться и проверьте размеры и форму после требуемого интервала после выброса. Если та же самая локальная горячая область остается, возможно, потребуется инженерная проверка распределения формы или стен.
Всегда ли более короткий цикл увеличивает производительность выдувного формования?
Нет. Выход увеличивается только тогда, когда измененный цикл является ограничением линии и принимаются дополнительные детали. Более быстрое машинное событие может привести к более горячим деталям, большему количеству брака, застреванию робота, повреждению обрезки или задержке тестера. Сравните принятые детали за наблюдаемый час при соответствующих условиях продукта, материала, формы, полезности и качества. Сохраняйте движение всухую, теоретическую производительность и принятую производительность как отдельные цифры.
Как программирование паризонов влияет на время цикла?
Программирование Parison меняет расположение материала вдоль изделия. Ненужные тяжелые участки могут потребовать большего охлаждения, а слишком тонкие участки могут не пройти испытания продукта. На станках непрерывного действия профиль стенки также можно синхронизировать со временем цикла, поэтому изменение времени может изменить расположение профиля. Проверьте расположение стен, вес детали и выравнивание профиля после смены цикла, вместо того чтобы предполагать, что сохраненная кривая остается правильной.
Какие данные следует отправлять в Kinggle для решения проблемы времени цикла?
Отправьте модель машины и версию контроллера, чертеж продукта, идентификаторы пресс-форм и инструментов, марку и партию смолы, версию рецепта, видео цикла, снятое из безопасного места, временную шкалу событий, историю сигналов тревоги, вес детали и настенную карту, критические размеры, фотографии дефектов, наблюдения за воздухом на входе в машину и охлаждающей водой, причины остановки на выходе и принятые выходные данные за определенный период. Эти данные помогают разделить причины охлаждения, оснастки, средств управления, коммунальных услуг, материалов и балансировки линий.

Обсуждайте продукт и цикл как одну систему
Отправьте фактический чертеж детали, смолу, пресс-форму, конфигурацию машины, график текущего цикла, наблюдения за коммунальными предприятиями и результаты измерений качества. Kinggle может просмотреть доказательства, касающиеся машины, оснастки, средств управления и производственных целей.
Отправьте свои производственные данныеИсточники, использованные для этого руководства
В руководствах, размещенных на Kinggle, содержатся сведения о документированных элементах управления и последовательности работы оборудования. Руководства «полимер-производитель» поддерживают взаимосвязь охлаждения и дефектов. Источники OSHA включены для границы безопасности США. Ни один из этих источников не обеспечивает универсальный целевой цикл для каждого продукта или машины.
- Руководство по эксплуатации автоматической выдувной машины Kinggle, по состоянию на 8 сентября 2026 г.
- Руководство по контроллеру толщины стенок Moog DigiPack III Parison, MRJ06301, организованный Kinggle, по состоянию на 8 сентября 2026 г.
- LyondellBasell, Руководство по выдувному формованию полиолефинов, по состоянию на 8 сентября 2026 г.
- Formosa Plastics, Руководство по процессу экструзионно-выдувного формования полиэтилена, по состоянию на 8 сентября 2026 г.
- OSHA 29 CFR 1910.147, Контроль опасной энергии, по состоянию на 8 сентября 2026 г.
- OSHA 29 CFR 1910.212, Общие требования ко всем машинам, по состоянию на 8 сентября 2026 г.