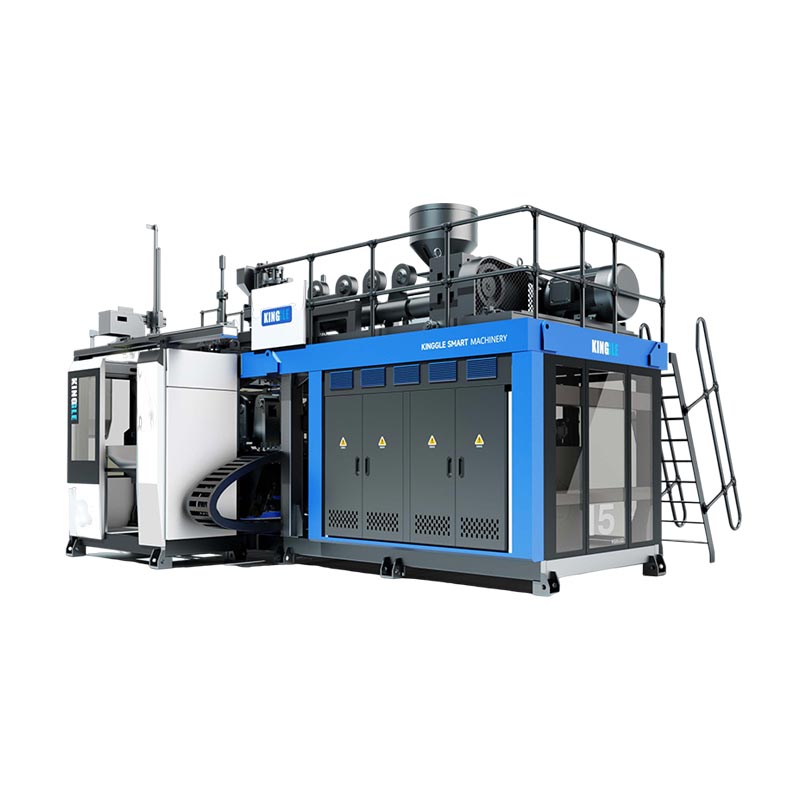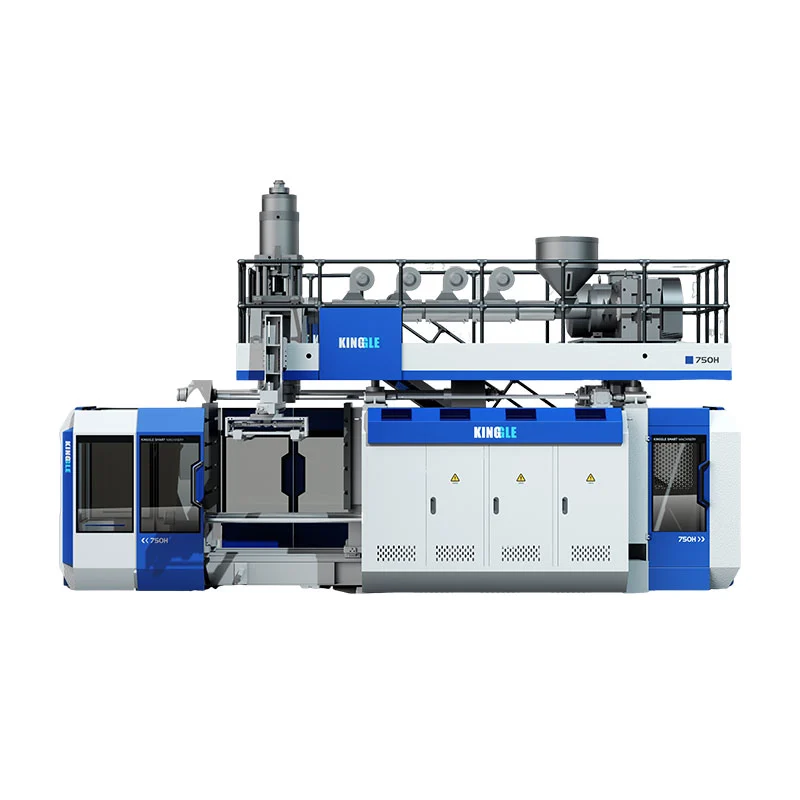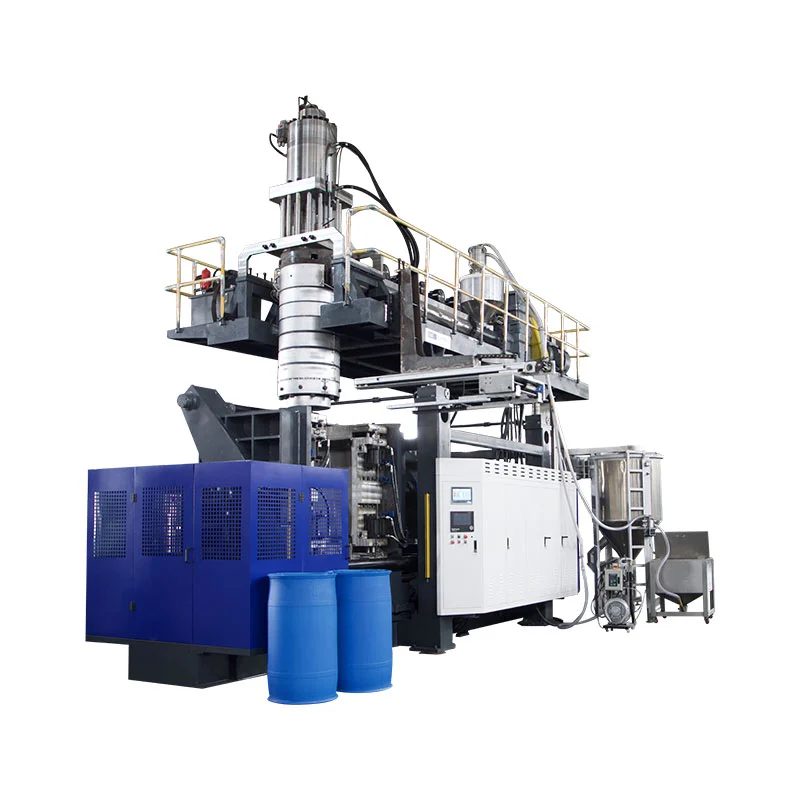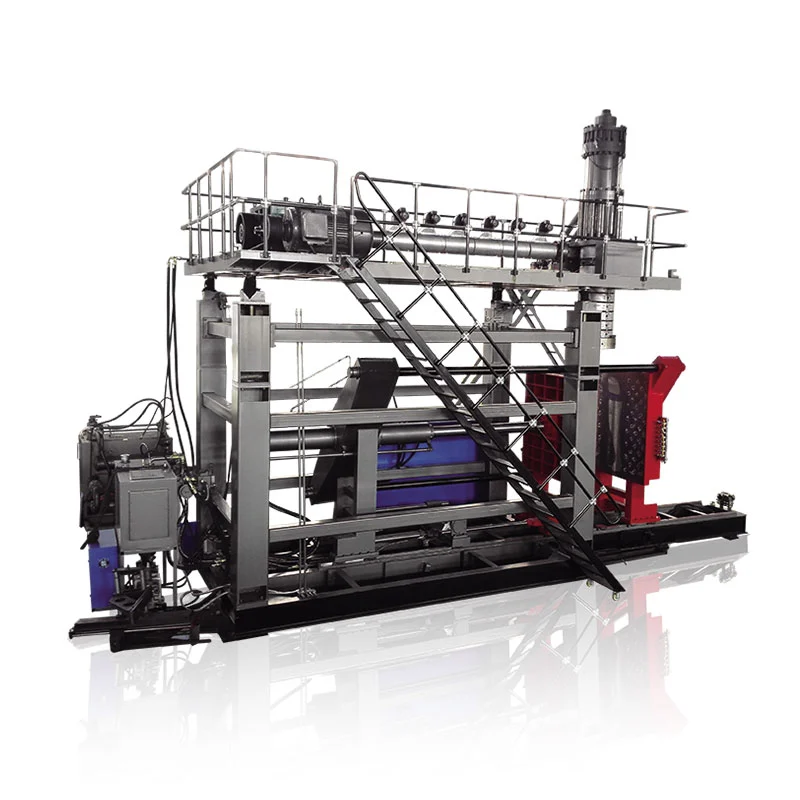
Две головки, две заготовки и две полости часто относятся к одной и той же производственной концепции, но это не взаимозаменяемые термины. Правильная компоновка начинается с бутылки, шага выпускного отверстия, пространства формы и потребности в расплаве, а не с целевого количества голов.
Покупатель, запрашивающий «машину для выдувания бутылок с четырьмя полостями», может получить головку с четырьмя выходами, форму с четырьмя полостями и одну или две формовочные станции. Другой покупатель, запрашивающий «выдувную машину с двумя головками», возможно, имеет в виду только две заготовки. Если в цитате не указан каждый элемент, обе стороны могут обсуждать одно и то же число, представляя себе разное оборудование.
В этом руководстве эти термины разделены, используются текущие спецификации Kinggle 2L, 5L и 15L, чтобы показать ограничения по размеру, лежащие в основе выбора головки, а также представлен метод баланса массы для сравнения концепций с одной, двумя, тремя и четырьмя головками без учета объема производства.
Сначала назовите четыре разных пункта
Словоголовашироко используется на рынке. Головка экструзионно-выдувного формования распределяет расплав и формирует трубчатую заготовку. Многозаготовочная фильерная головка имеет несколько выходов. Затем форма закрывается вокруг этих заготовок, и каждая полость формы образует деталь. Станция — это комплексная позиция пресс-формы и зажима, принимающая их. Слой — это слой материала, созданный с помощью системы экструзии и экструзионной головки.
| Считать | Физический смысл | Пример вопроса покупателя | Не предполагайте |
|---|---|---|---|
| Выходы с головкой | Отверстия, из которых выходят заготовки во время одного формования | Предложение одинарное, двойное, тройное или четырехглавое? | Количество торговых точек гарантирует одинаковое количество принятых бутылок. |
| Паризонс | Длина трубчатого расплава, захватываемая формой | Как будут сбалансированы вес и время между заготовками? | Равноотстоящие точки всегда поставляют одинаковые заготовки. |
| Полости пресс-форм | Формы деталей, изготовленных в одной форме закрыть | Пресс-форма изготавливает одну, две или четыре детали за одно мероприятие? | Это количество полостей описывает количество станций формования. |
| Станции | Полные позиции пресс-формы и зажима, используемые машиной | Машина одностанционная или двойная? | Что вторая станция — это вторая головка |
| Слои | Слои материала по всей конструкции стены | Является ли деталь однослойной или многослойной? | Этот «двойной слой» означает двойную головку или двойную полость. |
В независимой литературе по оборудованию делается то же различие.Технический паспорт челнока непрерывной экструзии R&BКонфигурации зажимов с одной или двумя станциями перечислены отдельно от конфигураций с головкой и несколькими выходами. Такое разделение полезно при любом запросе цен: укажите станции, выходы штампов, полости пресс-формы и слои на разных линиях.
Что меняется, когда у головки появляются розетки?
Выдувная машина с несколькими головками, несколькими матрицами или несколькими заготовками создает несколько заготовок параллельно. Если форма и процесс спроектированы таким образом, чтобы захватывать каждую заготовку и формовать одну бутылку, количество деталей на одну операцию формования может увеличиться. Выигрыш условен. Для каждого выхода необходимо пространство, поток расплава, контроль температуры и соответствующее положение полости.
Эта диаграмма является концептуальной, а не чертежом инструментов Kinggle. Реальные диаметры выпускных отверстий, шаг, каналы потока и расположение полостей зависят от бутылки и машины. Таким образом, «две головы», «три головы» и «четыре головы» представляют собой начальные описания, а не полные спецификации.
Большее количество головок делит имеющуюся ширину формования.
Для одной большой заготовки можно использовать большую часть доступной ширины формы машины. Когда несколько розеток делят это пространство, ширина бутылки, шаг полости, положение горловины, флэш-карман и соединения для охлаждения должны располагаться рядом. Пресс-форме также необходимо достаточное количество стали между полостями и достаточно места для обрезки и удаления деталей.
Большее количество головок увеличивает общее количество плавки, необходимое для каждого мероприятия.
Если одна брутто-заготовка весит 0,10 кг, четыре эквивалентные заготовки требуют 0,40 кг на операцию формования, прежде чем учитывать разницу в их фактическом весе. В примере объясняется только арифметика; это не спецификация бутылки Kinggle. Сокращение интервала между событиями еще больше увеличивает почасовую потребность в плавке.
Больше голов создает больше позиций для контроля
Четыре видимые бутылки после открытия формы не доказывают четыре эквивалентных процесса. Одно выходное отверстие может быть теплее, одна заготовка может провисать по-другому, полость может охлаждаться медленнее, или одно положение обрезки может оставить дополнительный засвет. Поэтому продукцию с несколькими полостями следует подсчитывать и проверять по положению, а не только как общую сумму.
Исходное сравнение: опубликованные компанией Kinggle пределы напора в зависимости от платформы машины.
На текущих страницах компании Kinggle по непрерывному экструзионному формованию с раздувом описаны дополнительные конфигурации с двумя, тремя и четырьмя головками на нескольких моделях. В таблицах технических характеристик указаны точные размеры для моделей с одинарной и двойной головкой. Они не публикуют трех- или четырехглавый вариант этих страниц, поэтому такие макеты требуют разработки проекта, а не экстраполяции.
| Модель Кинггла | Станция | Максимальная емкость продукта | Максимальный размер формы (Ш×В) | Плавящая способность ПНД | Максимальный диаметр штифта с одной головкой | Опубликованное межосевое расстояние с двойной головкой | Максимальный диаметр штифта с двойной головкой |
|---|---|---|---|---|---|---|---|
| КГБ2Л | Одинокий | 2 л | 360 × 380 мм | 30 кг/ч | 90 мм | 130 мм | 60 мм |
| КГБ2Д | Двойной | 2 л | 360 × 380 мм | 55 кг/ч | 90 мм | 130 мм | 60 мм |
| КГБ5Л | Одинокий | 5 л | 410 × 450 мм | 55 кг/ч | 150 мм | 150–180 мм | 80 мм |
| КГБ5Д | Двойной | 5 л | 410 × 450 мм | 80 кг/ч | 150 мм | 150–180 мм | 80 мм |
| КГБ15Л | Одинокий | 15 л | 580 × 500 мм | 100 кг/ч | 220 мм | 240–280 мм | 150 мм |
| КГБ15Д | Двойной | 15 л | 580 × 550 мм | 120 кг/ч | 220 мм | 240–280 мм | 150 мм |
На страницах Kinggle, посвященных 2 л, также описаны области применения от 50 мл до 2 л. Этот диапазон определяет семейство продуктов; это не означает, что каждый контейнер в ассортименте подходит для любого количества людей. Для широкой бутылки объемом 2 л может потребоваться одно выпускное отверстие, а для нескольких узких бутылок подойдет концепция с несколькими полостями. Сама по себе максимальная громкость не может решить планировку.


Что данные Kinggle говорят о выборе руководителя
1. Количество станций и геометрия головки являются независимыми параметрами.
В паре 2L модели с одной и двумя станциями имеют одинаковый предел для одной головки — 90 мм, межосевое расстояние для двух головок — 130 мм, а для штифта с двойной головкой — 60 мм. Пары 5L и 15L следуют одной и той же схеме на своих соответствующих платформах. Вторая станция меняет порядок чередования форм; он не меняет автоматически количество выпускных отверстий или шаг выпускных отверстий.
2. Компоновка с двумя головками имеет меньший диаметр на выпускное отверстие.
На каждой платформе указан меньший максимальный диаметр штифта для модели с двойной головкой, чем для модели с одной головкой: 60 против 90 мм для 2L, 80 против 150 мм для 5L и 150 против 220 мм для 15L. Это не позволяет предсказать диаметр готовой бутылки, но показывает, почему «добавить еще одну головку» — это не просто настройка вывода. Геометрия матрицы, заготовки и бутылки изменяется одновременно.
3. На более крупных платформах публикуются более широкие ссылки на пресс-формы и расстояния между выпускными отверстиями.
Максимальный размер пресс-формы увеличивается с 360 × 380 мм для пары 2L до 410 × 450 мм для пары 5L и до 580 мм в ширину для пары 15L. Опубликованное межосевое расстояние двухголовок увеличивается со 130 мм до 150–180 мм, а затем до 240–280 мм. Эти цифры связывают выбор платформы с расстоянием между бутылками, а не только с номинальным количеством литров.
4. Парные модели с двумя станциями обеспечивают большую плавильную мощность.
Примеры с двумя станциями демонстрируют более высокую производительность плавки ПЭВП, чем их партнеры с одной станцией: 55 против 30 кг/ч при 2 л, 80 против 55 кг/ч при 5 л и 120 против 100 кг/ч при 15 л. Разности не имеют единого соотношения и не доказывают мультипликатора выпуска. Они показывают, почему экструзионная система входит в тот же расчет, что и станции и головки.
5. Трех- и четырехглавые претензии требуют чертежа конкретного продукта.
Описания продуктов допускают гибкие конфигурации с несколькими головками 2/3/4, но в их таблицах не указано универсальное межосевое расстояние для трех или четырех головок. Изобретение этих размеров для ряда с двумя головками означало бы игнорирование ширины бутылки, стали формы, шага, расположения горлышка и доступа для обслуживания. Следующий правильный документ — это предлагаемая компоновка головки и пресс-формы, основанная на чертеже детали покупателя.
Выбирайте количество поголовья из бутылки, а не из желаемого множителя
Заводское предложение становится более надежным, когда покупатель дает поставщику полное описание продукта. Начните с самой широкой и тяжелой модели, предназначенной для предлагаемого семейства инструментов. Затем проверьте, могут ли более мелкие продукты использовать одну и ту же машину, не прибегая к непрактичному компромиссу.
Ширина бутылки и межосевое расстояние
Расстояние между центрами измеряется между осевыми линиями соседних выпускных отверстий. Он должен достаточно точно соответствовать расположению полостей, чтобы каждая заготовка могла занять правильное положение в форме. Ширина корпуса бутылки — это лишь часть требования. Отделка горловины, ручка, флэш-карман, зона защемления и стенка формы между полостями также занимают пространство.
Вес детали и общая масса заготовки
Вес готовой бутылки — это не та масса, которую экструдер должен подавать для каждого мероприятия. В общую черновую массу входит материал, собранный для изготовления бутылки, а также верхний и нижний обломок, а также любой другой обрезанный материал. Умножьте массу брутто одной позиции на все активные позиции, затем сравните полученную сумму с системой экструзии при запланированной частоте событий.
Охлаждение и удаление
Большее количество полостей может создать больше тепла, которое необходимо удалить при каждом закрытии формы. Неравные водные пути могут сделать одну полость медленной. После открытия формы ячейка должна отделить, обрезать, протестировать и транспортировать каждую деталь без столкновений или чрезмерного скопления. Формовочная машина может завершить свое движение, в то время как последующее оборудование уже является узким местом производства.
Стратегия SKU
Форма с большой полостью может подойти для семейства стабильных и узких бутылок. Это может быть менее привлекательно, если заказов мало, дизайн часто меняется или большая часть SKU не может использовать один и тот же шаг. Сравните годовой спрос на детали и время замены по SKU. Не рассчитывайте размер каждой формы с учетом одного сезонного пика, если остальная часть завода не сможет использовать эту мощность.
Рассчитайте реалистичный результат с учетом событий, деталей и баланса массы.
Цикл сухого цикла и численность персонала по каталогу недостаточны для прогнозирования количества продаваемых бутылок. Используйте два связанных расчета: один для принятых деталей, другой для общей потребности в расплаве.
Количество хороших деталей в час = стабильные операции формования в час × детали, изготовленные за событие × принятая доля
Общая потребность в расплаве (кг/ч) = стабильное формование в час × общая общая масса заготовки на одно событие (кг)
Принятая доля должна исходить из определения качества покупателя и согласованного предположения о пробном или честном планировании. Общая масса заготовки представляет собой сумму всех заготовок, использованных в одном мероприятии. Если четыре выхода не выдают одинаковую массу, запишите четыре позиции отдельно, прежде чем добавлять их.
Прозрачный гипотетический пример
Предположим, что предлагаемая схема с четырьмя розетками предполагает четыре бутылки на одно мероприятие. Во время стабильного испытания, а не сухого цикла, ячейка совершает 300 операций формования в час. Если согласованная принятая доля равна 0,97, расчетная хорошая производительность составит 300 × 4 × 0,97 = 1164 бутылки в час. Если общая масса заготовки на одно событие составляет 0,44 кг, общая потребность в расплаве составит 300 × 0,44 = 132 кг/ч.
Эти цифры являются лишь обучающим примером и не являются результатом модели Кинггла. Они демонстрируют, почему машина с четырьмя головками автоматически не подходит: предлагаемому экструдеру потребуется проверенная производительность для материала и условий, а охлаждение и все последующие этапы должны будут поддерживать скорость и качество событий. Замените измеренные данные проекта перед принятием решения о покупке.
КингглаРуководство для машины непрерывного выдувного формованияобъясняет, как сочетаются количество станций, полости головки и время цикла. При планировании установки также проверьте условия электрооборудования, сжатого воздуха и охлаждения с помощьюРуководство по эксплуатации выдувной машины.
Заводской ввод в эксплуатацию: квалифицируйте каждое отверстие и полость как позицию
Комбинированная средняя может скрыть слабую позицию. Если три бутылки прошли проверку на вес и одна из них легкая, их средний показатель может выглядеть приемлемым, даже если одна полость нестабильна. Во время заводской приемки и запуска промаркируйте положение каждого выходного отверстия и полости матрицы и сохраните эту идентичность путем обрезки и проверки.
Установите базовый уровень для каждой позиции
- Определите машину, головку, форму, партию смолы, рецептуру и условия эксплуатации.
- Соберите детали последовательно из каждого положения выпускного отверстия/полости.
- Запишите общую массу заготовки, если это позволяет согласованный метод безопасного испытания.
- Измерьте готовый вес и одинаковые критические положения стенок для каждой позиции.
- Осмотрите перемычку, отделку шейки, заусенец, размеры, внешний вид и герметичность.
- Записывайте интервал событий, отказы, сигналы тревоги, ручное вмешательство и остановки на выходе.
- Повторите процедуру после восстановления стабильных условий после любой одобренной корректировки.
Изменение одного контролируемого фактора за раз
Если одна заготовка отличается, сначала решите, соответствует ли рисунок выходному отверстию матрицы, полости, контуру охлаждения или положению после нее. Скоординированная запись более полезна, чем одновременная настройка нескольких значений HMI. КингглаНастройки HMI и руководство по тревогамрекомендует записывать доказательства, прежде чем менять рецепт.
Проверьте распределение стен, а не только общий вес
Две бутылки могут весить одинаково, но распределять материал по-разному. Сравните определенные места заплечика, корпуса, ручки, основания и защемления, если это необходимо для детали. Если в проекте используется программируемое управление стеной,руководство по программированию parisonпредоставляет структурированный метод соединения точек программы с измеряемыми областями.
Превратите принятую пробную версию в справочник по техническому обслуживанию
Сохраняйте утвержденные данные о положении, температурных условиях, состоянии очистки, условиях воды и идентичности инструментов. Когда одна из позиций позже отклоняется, специалисты по техническому обслуживанию могут сравнить ее с исходной базовой линией.контрольный список профилактического обслуживаниямогут внести эти наблюдения в регулярные проверки.
Распространенные комбинации — и что каждое описание все еще оставляет открытым
| Краткое описание | Что это, вероятно, означает | Что еще должен подтвердить запрос предложения |
|---|---|---|
| Двухголовочная машина с двумя полостями | Две заготовки загружают две полости формы за одно формование. | Количество станций, шаг выпускного отверстия, размер формы, вес детали, производительность экструзии и объем последующей переработки. |
| Четырехголовочная машина для выдувания бутылок | Четыре выхода матрицы параллельно образуют четыре заготовки. | Имеет ли форма четыре соответствующие полости, точный шаг и подходят ли все артикулы |
| Двухстанционная машина с двумя головками | Две формовочные станции чередуются вокруг системы матриц с двумя выходами. | Количество комплектов пресс-форм, последовательность событий, потребность в расплаве, метод удаления и гарантированные условия испытаний. |
| Четырехгнездная выдувная машина | За одно закрытие формы можно сформировать четыре детали. | Расположение выпускных отверстий матрицы, количество станций, баланс полостей, охлаждение и приемлемая производительность. |
| Двухслойная машина с двумя головками | Многоуровневая система может питать две розетки. | Количество экструдеров, структура материала, соотношение слоев, маршрут обрезки, выпускные отверстия, полости и станции. |
«Машина для изготовления пластиковых бутылок», «Машина для выдувания бутылок из ПЭВП», «Экструзионная машина для бутылок», «Выдувная машина с несколькими головками» и «Экструзионно-выдувная машина с несколькими заготовками» — все они могут появляться в результатах поиска соответствующего оборудования. Технически полная спецификация должна оставаться понятной даже при изменении маркетинговых названий.
Контрольный список запросов предложений для проекта выдувного формования с несколькими головками
Отправьте одинаковые продукты и заводские ресурсы каждому поставщику. Попросите каждое предложение отвечать в одном и том же порядке, при этом ссылки на каталоги будут отделены от гарантий проекта.
| группа запросов предложений | Информация для предоставления | Обязательный ответ поставщика |
|---|---|---|
| Продукт | 2D/3D чертеж или образцы, вместимость, максимальные размеры, горловина, ручка, линия разъема и геометрия отделки. | Совместимая платформа станка, ориентация, расположение полостей и любые конструктивные особенности |
| Материал | Точный сорт смолы, цвет/добавки, план переизмельчения или ПЦР, а также данные поставщика. | Предлагаемый объем шнека/экструзии, предположения по обработке и требования к пробному материалу |
| Масса и качество | Готовый вес, расчетная общая черновая обработка/обновление, критические стенки, размеры и функциональные испытания. | Метод испытаний, выборка по позициям и определение приемки |
| Выход | Требуемые качественные детали в час, объем смены/года, ассортимент SKU и частота замены | Количество событий в час, количество частей на событие, предполагаемая принятая доля и расчет общего расплава |
| Оснастка | Существующие формы или предпочтительная концепция полости | Количество выпускных отверстий, межосевое расстояние, диапазон штифтов, размер пресс-формы, шаг полости, наборы пресс-форм и конструкция системы охлаждения. |
| Машина | Предпочтительный уровень автоматизации и заводские ограничения | Количество станций, зажим, экструдер, элементы управления, вынос и дополнительные опции. |
| Фабрика | Стандарт мощности, условия воздуха/воды, пределы окружающей среды, пол, высота и маршрут подъема. | Технический паспорт проекта, общее расположение, требования к фундаменту/нагрузке и служебному зазору |
| Ниже по течению | План обрезки, проверки на герметичность, транспортировки, маркировки, упаковки и переработки лома. | Границы мощности и интерфейса для каждой включенной и поставляемой покупателем ступени |
Не принимайте выходную линию без условий ее тестирования.
В полезном приемочном документе указаны чертеж бутылки, марка материала, вес готовой продукции и масса брутто, активные выпускные отверстия и полости, условия охлаждения формы, окно стабильной работы, тесты качества, план отбора проб и включенное последующее оборудование. Он записывает принятые детали по позициям. Без этих условий «шт/ч» может описывать движение машины, формованные детали до проверки или хорошо упакованные бутылки – три разных результата.
Запросите макет перед заморозкой заказа на покупку.
На окончательном чертеже должны быть показаны осевые линии выпускных отверстий матрицы относительно полостей пресс-формы, границ пресс-формы и плиты, выдувных штифтов, метода обрезки или удаления заусенцев, пути вывода и зазоров для обслуживания. Для запроса Kinggle с тремя или четырьмя головками на этом рисунке подтверждается шаг конкретного проекта; его не следует выводить из опубликованной таблицы с двумя головками.
Часто задаваемые вопросы
Что такое многоголовочная выдувная машина?
В машине для выдувного формования с несколькими головками используется устройство головки с несколькими выходами для формирования нескольких заготовок за один этап формования. Количество выпускных отверстий, межосевое расстояние и размер матрицы должны соответствовать конструкции бутылки и полости формы.
Является ли машина с двумя головками такой же, как машина с двумя полостями?
Нет. Двойная головка означает два выхода из матрицы или заготовки; Две полости описывают две формы детали в пресс-форме. Обычно они представляют собой согласованный макет из двух частей, но в предложении следует указывать обе части отдельно.
Выдувная машина с четырьмя головками производит в четыре раза больше бутылок?
Не автоматически. Он может формовать больше деталей за один этап формования, но фактическая хорошая производительность зависит от стабильной скорости процесса, общей потребности в расплаве, баланса выхода и полости, охлаждения, обрезки, испытаний и приемлемого качества.
Как выбирается межосевое расстояние головки?
Расстояние между центрами выбирается исходя из предполагаемого шага полости и компоновки изделия. Ширина бутылки, положение горлышка, карманы для вспышки, сталь формы, охлаждение, выдувные штифты, пространство для обрезки и удаления - все это влияет на окончательный размер.
Может ли одна машина переключаться между производством с одной и несколькими головками?
На правильно спроектированной платформе возможно использование другой головки или инструмента, но это не следует предполагать. Подтвердите у поставщика механическую посадку, объем экструзии, элементы управления, работы по перенастройке, совместимость пресс-форм и требования к вводу в эксплуатацию.
Что ограничивает количество полостей при экструзионно-выдувном формовании?
Ограничения включают размеры продукта, доступное пространство для пресс-форм и плит, шаг выпускного отверстия, геометрию матрицы и заготовки, требования к зажимам, производительность экструзии, баланс охлаждения, удаление деталей и производительность последующей обработки.
Какие данные я должен отправить для получения предложения по многоместной машине?
Отправьте чертеж детали или образцы, марку материала, вес готовой заготовки и брутто, критические стенки и тесты, необходимую качественную продукцию, план артикула, заводские коммунальные услуги, ограничения по компоновке и последующие требования.