Вторая станция меняет то, как машина использует время экструзии, охлаждения и обработки формы. Он не увеличивает автоматически вдвое объем продаж, не снижает энергопотребление на бутылку и не производит более крупный продукт. Три парных размера машин Kinggle показывают, где проявляются реальные различия.
НастоящийВыдувная машина с одной или двумя станциямиТаким образом, сравнение представляет собой исследование полных клеток, а не подсчет носительства. Решение должно связать бутылку, график производства, потребность в расплаве, последовательность двух станций и требования к принятым деталям.
Что меняется между одной станцией и двумя?
В однопозиционной экструзионно-выдувной машине непрерывного действия одно положение формы и зажима захватывает заготовку, формирует деталь, охлаждает ее и освобождает. Следующее событие формования должно соответствовать последовательности этой станции.
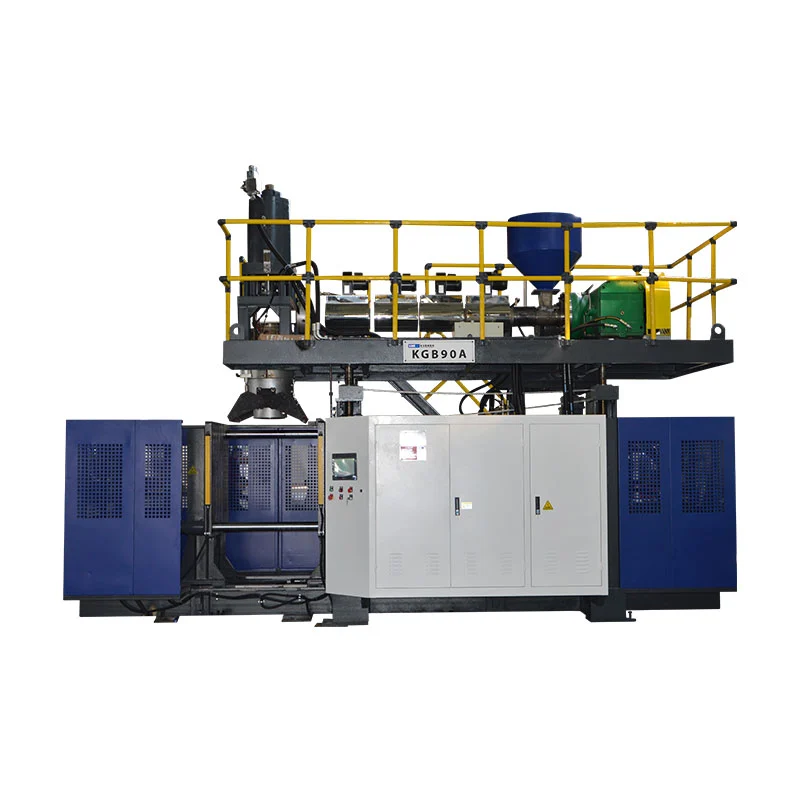
Экструзионно-выдувная машина с двумя или двумя станциями чередует две позиции формы вокруг общей экструзионной системы. Одна станция может находиться на этапе продувки, охлаждения или частичного удаления, в то время как другая готовится к захвату следующей заготовки. Вот почему на некоторых рынках оборудование с двойной станцией также называют двухсторонней или челночной выдувной машиной.
Эта упрощенная последовательность объясняет возможности, а не конечный уровень производства. Передвижение станции, формирование заготовок, закрытие формы, продувка, вытяжка, охлаждение, выброс, обрезка и последующая транспортировка по-прежнему должны быть согласованы друг с другом. В независимой литературе по челночным машинам односторонние и двусторонние конфигурации также перечисляются отдельно от одно- и многозаготовочных головок, что подтверждает тот факт, что это разные варианты оборудования.
Не путайте количество станций, количество голов, количество полостей и количество несушек.
Многие ошибки в цитировании возникают из-за того, что слово «double» используется без указания того, что удваивается. Машина с двумя станциями – это не обязательно машина с двумя головками, форма с двумя полостями или линия с двумя слоями.
| Срок | Что это значит | Что это меняет | Вопрос поставщику |
|---|---|---|---|
| Одиночная или двойная станция | Позиции пресс-формы и зажима, которые работают последовательно | Последовательность станков, требования к набору форм, потенциал производительности, занимаемая площадь и обращение с ними | Сколько станций комплектных форм чередуется на этой машине? |
| Матрица с одной или несколькими головками | Паризоны, экструдированные на одном мероприятии по литью | Сколько гнезд формы можно обслуживать одновременно и необходимый шаг выпускных отверстий | Сколько розеток включено в комплект и каково их межосевое расстояние? |
| Одно- или многоместная пресс-форма | Детали, отформованные в одной форме, закрыть | Количество деталей на операцию формования, размер формы, баланс охлаждения и обрезку. | Сколько продаваемых деталей должно производиться на одном пресс-мероприятии? |
| Однослойный или многослойный | Слои материала в стене детали | Экструдеры, архитектура головок, обработка материалов и управление процессами | Какие материалы и структура слоев включены в предложение? |
The Технический паспорт челнока непрерывной экструзии R&BНапример, головки с одной и несколькими заготовками перечислены отдельно от конфигураций зажимов с одной или двумя станциями. Многозаготовочная оснастка — один выходной рычаг; вторая станция пресс-формы — еще одна. В предложении может использоваться любой рычаг или сочетаться оба, поэтому в предложении необходимо указывать каждый из них отдельно.
Терминология также меняется в зависимости от региона. Покупатели могут искатьдвухстанционная выдувная машина, выдувная машина с двумя станциями, двухпозиционная машина для выдувания бутылокилидвусторонняя челночная выдувная машина. Подтвердите физическую последовательность, а не выбирайте только по имени.
Оригинальное сравнение: три парных размера машин Kinggle
В следующем анализе используются спецификации, опубликованные на шести текущих страницах продуктов Kinggle. Каждая пара имеет одинаковую номинальную максимальную вместимость контейнера, что позволяет лучше увидеть разницу между станциями. Цифры являются ссылками на каталог, а не являются гарантией производства для каждой бутылки, смолы, головки или дополнительного пакета.
| Мощность и модель | Станции | Опубликованная выходная метка | Плавящая способность ПНД | Размеры машины (Д×Ш×В) | Простой конверт Д×Ш* | Масса | Сила зажима |
|---|---|---|---|---|---|---|---|
| 2лКГБ2Л | Одинокий | Сухой цикл 600 шт/ч | 30 кг/ч | 3,1×1,7×2,5 м | 5,3 м² | 2,5 т | 40 кН |
| 2лКГБ2Д | Двойной | Сухой цикл 600 × 2 шт./ч | 55 кг/ч | 3,1 × 2,2 × 2,5 м | 6,8 м² | 4,5 т | 40 кН |
| 5лКГБ5Л | Одинокий | Сухой цикл 500 шт/ч | 55 кг/ч | 3,1 × 2,2 × 2,5 м | 6,8 м² | 3,0 т | 65 кН |
| 5лКГБ5Д | Двойной | Сухой цикл 500 × 2 шт./ч | 80 кг/ч | 3,2 × 2,2 × 2,5 м | 7,0 м² | 5,2 т | 65 кН |
| 15лКГБ15Л | Одинокий | Сухой цикл 450 шт/ч | 100 кг/ч | 4,5×2,2×2,8 м | 9,9 м² | 7,5 т | 165 кН |
| 15лКГБ15Д | Двойной | Сухой цикл 450 × 2 шт./ч | 120 кг/ч | 4,8×2,9×2,8 м | 13,9 м² | 12,5 т | 165 кН |

Что показывают парные данные
1. Количество станций не определяет максимальный размер детали.
В каждой паре Kinggle номинальная емкость контейнера и заявленная сила зажима остаются неизменными: 2L и 40 кН, 5L и 65 кН или 15L и 165 кН. Вторая станция меняет производственную последовательность; он не превращает платформу 5L в платформу 15L.
Это различие имеет значение при выборе машины. Объем детали, проекционная площадь, размеры пресс-формы и необходимый зажим все равно должны соответствовать платформе. КингглаРуководство по выбору выдувной машиныначинается с контейнера перед выбором количества станций.
2. Пары с двумя станциями увеличивают производительность расплава, но не на один фиксированный коэффициент.
Заявленная производительность плавления ПЭВП увеличивается с 30 до 55 кг/ч в паре 2L, с 55 до 80 кг/ч в паре 5L и со 100 до 120 кг/ч в паре 15L. Эти увеличения не являются идентичными и не должны конвертироваться в универсальный «множитель двойной станции».
Это самый важный урок потенциала в данных. Две станции могут создать больше возможностей для формования, но экструдер все равно должен подавать общую массу заготовки. Более тяжелая бутылка, большее количество вспышек, большее количество отверстий для фильер или более короткий интервал между событиями повышают потребность в плавке. Когда экструзия становится узким местом, добавление доступности станции не может решить эту проблему.
3. Вес и размер установки увеличиваются по-разному в зависимости от размера.
Переход от одинарной модели к двойной увеличивает заявленную массу машины с 2,5 до 4,5 тонн при 2-литровом двигателе, с 3,0 до 5,2 тонны при 5-литровом и с 7,5 до 12,5 тонн при 15-литровом двигателе. Рассчитанная площадь машины Д×Ш изменяется примерно от 5,3 до 6,8 м², от 6,8 до 7,0 м² и от 9,9 до 13,9 м² соответственно.
Поэтому площадь пола нельзя с уверенностью охарактеризовать как «почти такую же» или «вдвое большую». Результат зависит от платформы. Ни один из расчетов оборудования не является заводской планировкой: доступ для обслуживания, подача материалов, охлаждающие коллекторы, шкафы управления, разгрузка деталей и обработка форм по-прежнему требуют места. Используйте Kinggle'sруководство по электроснабжению, воздуху, воде и планировкепрежде чем заморозить план объекта.
4. Этикетка о сухом цикле — это сигнал сравнения, а не обещание доставки.
Сухой цикл фиксирует движение машины, не проверяя условия производства готовой детали. Фактический объем производства должен включать формирование заготовки, время продувки и вытяжки, охлаждение, выброс, обрезку, потерю качества и запланированные остановки. Толстая канистра емкостью 15 л и легкая бутылка емкостью 500 мл не могут иметь одинаковую производительность только потому, что они работают на машине с одинаковым количеством станций.
Расчет результатов формования и баланса массы
Начните с продукта и двигайтесь в обратном направлении. Не начинайте с умножения каталожного номера на часы смены.
Шаг 1: определите требуемый хороший результат
Преобразуйте подтвержденный спрос в количество качественных деталей в час, используя плановые часы производства, плановые переналадки и собственные предположения о доступности завода. Разделяйте сценарии спроса — базовый, сезонный пик и будущий рост — чтобы избыточные мощности были видны, а не прятались внутри одной оптимистической цели.
Шаг 2: измерьте одно полное событие формования.
Для предлагаемой формы запишите количество форм, сформированных деталей, общую массу заготовки, массу готовой детали, маршрут обжига/перешлифовки, интервал стабильных событий и принятый результат качества. Процесс формования означает, что одна форма захватывает материал заготовки и производит набор деталей.
Товарных деталей/час = количество операций формования/час × количество деталей на событие × принятая доля
Общая потребность в расплаве (кг/ч) = количество операций формования/час × общая масса заготовки на одно событие (кг)
Принятая фракция должна быть получена в результате согласованного испытания или честного предположения завода. Общая масса заготовки включает в себя материал, поступающий на формовку, а не только готовую бутылку. Если вспышку переточить, ее обработка и повторное введение все равно повлияют на леску.
Шаг 3: протестируйте узкие места одной строкой
Сравните валовую потребность расплава с предлагаемым экструдером под фактический материал. Затем проверьте охлаждение формы, продувку воздухом, удаление деталей, обрезку, проверку на герметичность, транспортировку, упаковку и производительность измельчителя. Самая низкая устойчивая ступень устанавливает линейный выход.
Более широкую логику вывода машины непрерывного действия см. в Kinggle.Руководство для машины непрерывного выдувного формования. Если вес детали или распределение стенок изменяются во время скоростных испытаний, используйтеруководство по программированию parisonи проверьте одни и те же местоположения стен при каждом условии.
Какая конфигурация соответствует производственному плану?
Одна станция обычно оказывается в списке «чистее», когда…
- проверенный спрос соответствует одной пресс-форме с приемлемым эксплуатационным запасом;
- смена продукции происходит часто или производственные партии короткие;
- один комплект пресс-форм предпочтителен по соображениям бюджета, технического обслуживания или проверки;
- метод детали, формы или удаления делает чередующуюся планировку менее практичной;
- Заводские площади, доступ к подъемникам или последующая автоматизация ограничены;
- проект выходит на рынок, спрос на который еще не доказан.
Двойная станция заслуживает полного изучения, когда…
- стабильный повторный спрос превышает реальную производительность одной станции;
- две одинаковые станции формования могут выполнять повторяемый процесс;
- экструдер и фильерная головка обеспечивают необходимую скорость плавления;
- охлаждение оставляет полезное время для попеременной работы с формой;
- обрезка, испытания и погрузочно-разгрузочные работы позволяют принять увеличенный поток;
- дополнительные формы, машины и комплектующие имеют оправданное экономическое обоснование.
Ни один из этих списков не заменяет пробную версию продукта. Это предотвращает распространенную ошибку при закупках: рассматривать вторую станцию как автономный выходной аксессуар. Это системное решение, которое меняет оснастку, средства управления, ввод в эксплуатацию и поток деталей на заводе.
Коммунальные услуги и нисходящее оборудование могут свести на нет преимущество станции.
Линия с двумя станциями может подавать больше тепла в систему охлаждения формы и сближать процессы формования. Сжатый воздух должен удерживать давление и обеспечивать поток тогда, когда этого требует линия, а не только на холостом ходу. Охлаждающая вода должна поступать в оба контура формы в стабильном состоянии. Электрическое распределение, гидравлическое охлаждение и окружение шкафа должны соответствовать окончательной сборке.
Не рассчитывайте услуги завода по сравнительной таблице. В некоторых текущих веб-спецификациях Kinggle используется непоследовательное оформление единиц измерения, а средние значения энергопотребления не описывают идентичные испытания продукта. Запросите технологическую карту для конкретного проекта, электрическую схему и чертеж общего вида для заказанной конфигурации.
Проверяйте каждый процесс после открытия формы
- Может ли вывозное оборудование получать детали со сменных станций?
- Может ли обрезка справиться с фактической вспышкой и геометрией шеи/дна?
- Может ли течеискатель проверять каждую полость при требуемой производительности линии?
- Могут ли конвейеры предотвратить столкновения, скопление и деформацию деталей?
- Могут ли ручки кофемолки и блендера прогореть без дестабилизации пропорции помола?
- Могут ли операторы безопасно добраться до обеих станций для одобренных работ по проверке и переналадке?
Если более быстрая работа приводит к нестабильной толщине стенок, вспышкам, искажениям при охлаждении или повторным сигналам тревоги, подключитезапись о профилактическом обслуживаниис КинггломМетод устранения неполадок ЧМИпрежде чем скрыть физическое узкое место с помощью изменений рецептов.

Сравните общую стоимость установки, а не только цену машины.
Покупатель, ищущий цену на машину для изготовления пластиковых бутылок, может получить два неэквивалентных предложения. Можно включить второй комплект пресс-форм, вынос и проверку на герметичность; другой может показать только базовую формовочную машину. Таким образом, более низкая общая цена может означать менее полную производственную ячейку.
| Слой затрат | Вопрос по одной станции | Вопрос о двойной станции |
|---|---|---|
| Машинная платформа | Какие экструдер, зажим, элементы управления и стандартное вспомогательное оборудование включены в комплект? | Какое дополнительное оборудование для каретки, зажима, выдува и контроля входит в комплект поставки? |
| Пресс-формы и головка | Включена ли в комплект поставки одна полная форма и правильный комплект выпускных отверстий для матрицы? | Включены ли в комплект поставки две одинаковые станции пресс-форм и совпадают ли количество головок и шаг выпускных отверстий с планом инструмента? |
| Заводские услуги | Какие работы по электроснабжению, воздуху, воде и перекрытию/погрузке необходимы? | Могут ли существующие сервисы поддерживать более быструю последовательность событий при одновременной потребности завода? |
| Нижняя ячейка | Какие этапы извлечения, обрезки, тестирования, транспортировки и измельчения являются ручными или автоматическими? | Может ли каждая следующая ступень принимать детали с чередующихся станций без накопления? |
| Переключение и проверка | Сколько времени занимает одно изменение формы и рецепта в соответствии с процедурой покупателя? | Как две станции выравниваются, аттестуются и восстанавливаются после смены продукта? |
| Операционный риск | Какая производительность будет потеряна, если станция с одной пресс-формой остановится? | Можно ли безопасно изолировать любую станцию и что происходит с общей последовательностью экструзии? |
Для полезного экономического сравнения используются одни и те же границы проекта с обеих сторон. Включает формовочную машину, формы, головку штампа, вспомогательное оборудование, установку, ввод в эксплуатацию, обучение и заводские модификации. Затем оцените трудозатраты, коммунальные услуги, плановое техническое обслуживание, потери при переналадке, потерю качества и время простоя, используя собственные эксплуатационные предположения покупателя.
Стоимость детали товара = общая стоимость за период сравнения ÷ принятые детали, произведенные за тот же период.
Числитель и знаменатель должны использовать одно и то же временное окно и область действия. Не размещайте капитальную цифру двойной станции над производительностью одной станции в сухом цикле и не сравнивайте автоматизированную двойную линию с базовой одиночной машиной, которая исключает обрезку и тестирование. Если спрос не может использовать добавленную мощность, простаивающая мощность остается затратой. Если спрос превышает возможности одной станции, потери производства и сверхурочная работа также являются затратами.
Цена по-прежнему является действительным ограничением покупки, но она применяется после технического соответствия. Попросите Kinggle идентифицировать каждый включенный компонент и каждую позицию, поставляемую покупателем, чтобы можно было сравнить предложение построчно.
Улучшенный запрос цен позволяет отделить гарантированные условия от ссылок в каталоге.
Отправьте один и тот же входной лист каждому поставщику. В противном случае две цитаты могут использовать разные допущения и по-прежнему выглядеть сопоставимыми.
| Поле запроса предложения | Требуемый ввод | Почему это меняет решение станции |
|---|---|---|
| Часть | Чертеж или образец, максимальные размеры, горловина/отделка, ручка, линия разъема и требования к обрезке. | Определяет посадку формы, движение и последующие работы. |
| Материал | Точный сорт смолы, цвет, добавки, план измельчения/ПЦР и данные поставщика. | Изменяет поведение расплава, общую производительность и охлаждение. |
| Масса и стена | Готовый вес, общая оценка черновой заготовки/обновленного материала, расположение критических стенок и допуски. | Превращает цели цикла в требования плавления и доказательства качества |
| Требовать | Хорошие детали в час, смену, год и пик сезона; Артикул/план перехода | Показывает, можно ли продуктивно поддерживать вторую станцию |
| Оснастка | Количество станций, выходы матриц, полости, межосевое расстояние, комплекты пресс-форм и схема охлаждения | Предотвращает скрытие «двойной станции» другого предположения о головке или полости |
| Качество | Весовые, габаритные, настенные испытания, испытания на утечку, падение, верхнюю нагрузку или другие согласованные испытания. | Определяет хорошую производительность вместо скорости движения. |
| Фабрика | Стандарт мощности, условия воздуха/воды, пределы пола и потолка, путь подъема и оборудование, расположенное ниже по потоку. | Проверяет, можно ли установить и поддерживать полную ячейку с двумя станциями. |
Запишите эти элементы во время приемочного испытания.
- Машина, форма, головка, смола и идентичность рецепта.
- Стабильный интервал формования для каждой станции, а не одно самое быстрое событие.
- Общая масса заготовки, вес готовой детали и путь выплавки.
- Детали принимаются по полостям и станциям в течение согласованного окна испытаний.
- Критическая стенка, размерные и функциональные результаты.
- Фактические условия воздуха, воды и электричества при продемонстрированной нагрузке.
- Запись сигналов тревоги, остановки и ручного вмешательства во время испытания.
Эта запись превращает выбор «одна или две станции» в решение, основанное на продукте покупателя. Он также обеспечивает основу для ввода в эксплуатацию для будущего устранения неполадок и профилактического обслуживания.
Часто задаваемые вопросы
Что быстрее: однопозиционная или двухпозиционная выдувная машина?
Машина с двумя станциями имеет более высокий потенциал производительности, поскольку две станции формования чередуются вокруг общей экструзионной системы. Фактическая хорошая производительность по-прежнему зависит от производительности плавки, количества заготовок, охлаждения, удаления деталей, последующего оборудования и приемлемого качества.
Удваивает ли производительность выдувная машина с двумя станциями?
Не автоматически. Опубликованные данные о сухом цикле могут показывать две чередующиеся станции, но объем реализуемой продукции может быть ограничен общим спросом на плавку, охлаждением, обрезкой, тестированием, остановками или браком. Проверьте машину на соответствие реальному продукту и материалу.
Является ли машина с двумя станциями такой же, как машина с двумя головками?
Нет. Количество станций описывает положения формы и зажима. Подсчет персонала показывает, сколько заготовок экструдируется для формования. Машина может объединять две станции с одним или несколькими выходами матрицы.
Могут ли две станции работать с разными формами?
Не думайте, что они смогут эффективно запускать несвязанные продукты. На станциях используются одинаковые условия экструзии и процесса, поэтому масса продукта, время обработки заготовки, охлаждение и последующие работы должны быть совместимыми. Подтвердите точное расположение во время проектирования.
Какой вариант выбрать: одинарную или двойную станцию для 5-литровых контейнеров?
Том контейнера идентифицирует только платформу. Выберите количество станций на основе подтвержденной потребности в товарах, веса продукта, длины партии, плана пресс-формы и штамповой головки, доступных инженерных сетей, планировки завода и производственных мощностей.
Как следует рассчитывать производительность выдувной машины?
Используйте количество операций формования в час, умноженное на количество деталей на событие и принятую долю. Сравните результат с общей потребностью в расплаве, охлаждением и каждым последующим этапом. Не используйте только сухой цикл в качестве производственной мощности.
Какая информация необходима для расчета цен на одну или две станции?
Предоставьте чертеж детали, марку материала, массу готовой и общей заготовки, требования к стенкам и качеству, плановое количество деталей, план артикула, концепцию пресс-форм и полостей, коммунальные услуги, компоновку и последующее оборудование.