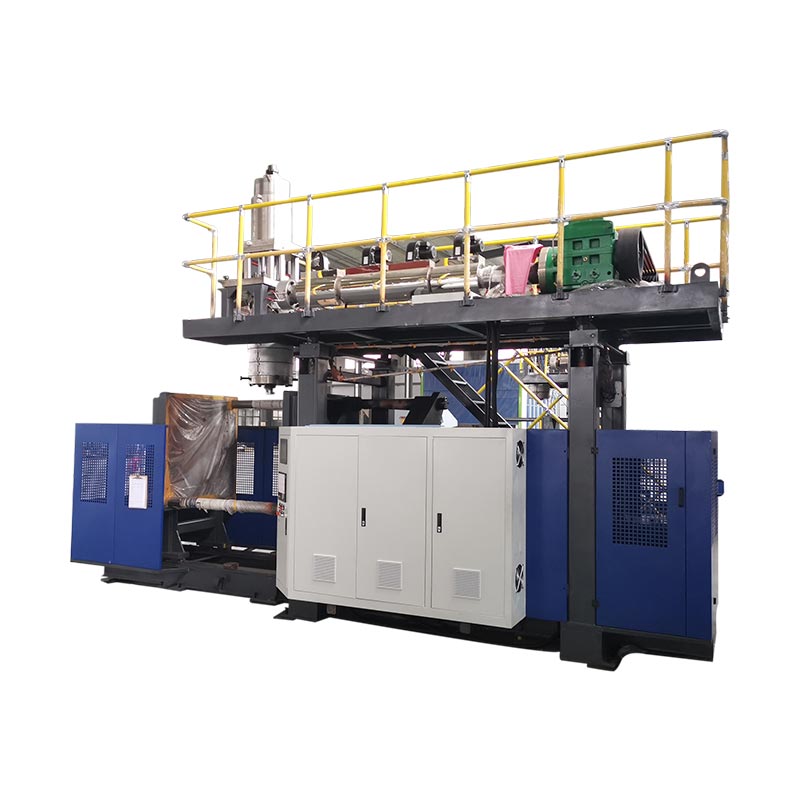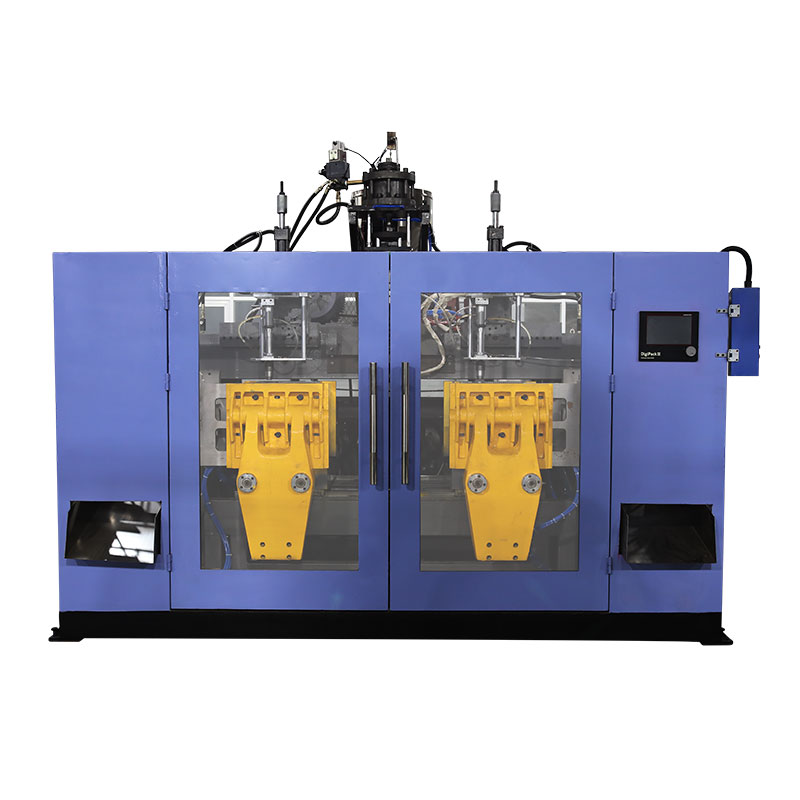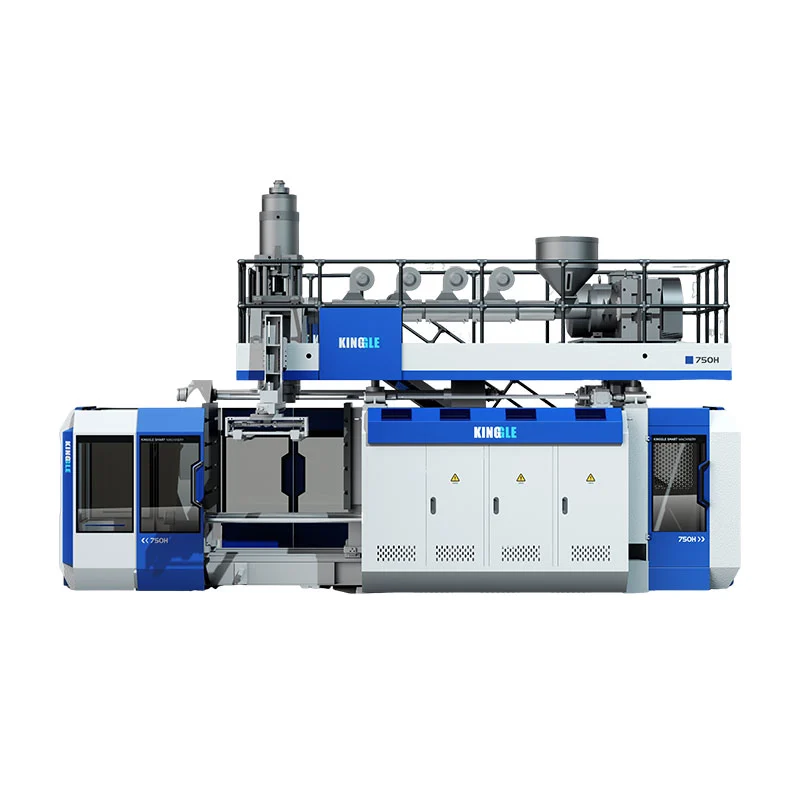
Выбирайте Kinggle KGB90A, если одобренный продукт может использовать опубликованную схему с одним экструдером и не требует двух потоков расплава KGB90AP после определения материала, производительности и испытаний продукта.Выбирайте KGB90AP, когда спецификация продукта действительно требует двухслойной или двухцветной экструзии, поскольку на текущей странице продукта указаны два шнека диаметром 70 мм, и два потока материала необходимо проверять отдельно. Прежде чем сделать любой выбор, сопоставьте форму оболочки формы, общую массу заготовки, смолу, структуру стенок, допустимую производительность и заводские утилиты с готовой деталью, а не полагайтесь только на этикетку емкости 60 л.

Пять решений, которые необходимо принять, прежде чем запрашивать ценовое предложение
- Один или два потока расплава
- Максимальная общая масса заготовки
- Размер готовой формы и интерфейсы
- Принятый результат с реальным продуктом
- Машинное и полнофункциональное оборудование
КГБ90А
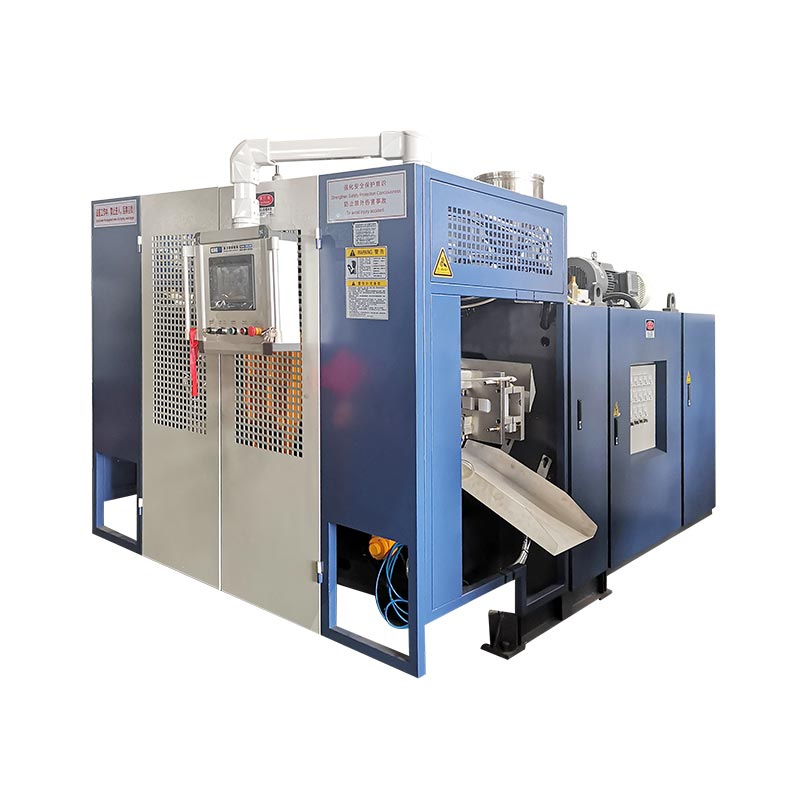
Выпускается с одним шнеком диаметром 90 мм и двигателем экструдера мощностью 45 кВт. Начните здесь с концепции единого потока продукта при условии подтверждения проекта.
КГБ90АП
Выпускается с двумя шнеками диаметром 70 мм и двумя двигателями экструдера мощностью 22 кВт. Заявленное назначение – двухслойное или двухцветное производство.
| Опубликованный элемент | КГБ90А | КГБ90АП | Значение выбора |
|---|---|---|---|
| Максимальная вместимость контейнера | 60 л | 60 л | Номинальная мощность не является подтверждением соответствия конкретной детали. |
| Устройство экструдера | Один винт 90 мм. | Два винта 70 мм. | Это основное отличие модели по структуре стен и цветов. |
| Мощность двигателя экструдера | 45 кВт | 2 х 22 кВт | Установленные параметры двигателя не являются показателями энергопотребления продукта. |
| Опубликованная мощность плавления HDPE | от 130 до 160 кг/ч | от 130 до 160 кг/ч | Подтвердите производительность с учетом фактической потребности в смоле и брутто-заготовке. |
| Емкость аккумулятора | 6,6 л | 6,6 л | Проверьте объем и массу дроби по сравнению со всей заготовкой. |
| Опубликованный вес полиэтиленового аккумулятора | 4,95 кг | 4,95 кг | Только вес детали не включает обломки, хвосты и технологические припуски. |
| Сила зажима | 280 кН | 280 кН | Прогнозируемая площадь и потребность в процессах все еще требуют пересмотра. |
| Максимальный размер формы, Ш х В | 700 х 980 мм | 700 х 980 мм | Готовая сборка формы должна соответствовать обоим размерам. |
| Диапазон толщины пресс-формы | от 460 до 550 мм | от 460 до 550 мм | Включает вставки, задние пластины и детали для монтажа. |
| Размер машины, Д х Ш х В | 5,45 х 3,5 х 4,2 м | 5,45 х 3,5 х 4,2 м | Это оболочка машины, а не полная производственная ячейка. |
| Вес машины | 14 т | 15 т | Используйте окончательную общую схему фундамента и транспортировки. |
Источник: текущий КингглСтраница продукта KGB90AиСтраница продукта KGB90AP, проверено 9 сентября 2026 г. Цифры являются опубликованными ссылками, а не гарантией для каждой конфигурации.
Первое решение — это конструкция стены, а не этикетка на 60 л.
Обе модели имеют одинаковую номинальную емкость 60 л. Эта общая метка не делает их взаимозаменяемыми. В таблице изделий KGB90A указан один винт диаметром 90 мм. В таблице KGB90AP указаны два винта диаметром 70 мм. Кинггл утверждает, что система двойной экструзии предназначена для производства двухслойной или двухцветной продукции.
Начните с чертежа изделия. Отметьте каждый необходимый слой стены, цветовую область и поток материала. Укажите, почему каждый из них существует. Использование второго экструдера оправдано требованиями к продукту. Его не следует добавлять только потому, что более сложная машина звучит более мощной.
Для однопоточного продукта KGB90A представляет собой более простую опубликованную архитектуру. Окончательное предложение все еще нуждается в проверке материалов и инструментов. На странице перечислены семейства материалов PE, PP и ABS, но этот список не доказывает, что все марки будут обрабатываться с одинаковой производительностью. Поведение расплава, геометрия изделия и приемочные испытания остаются входными данными проекта.
Для определенного двухслойного или двухцветного продукта KGB90AP предоставляет два опубликованных потока экструзии. Цитата должна идти дальше. Он должен определить, какая смола или краситель подается в каждый поток. В нем также должны быть указаны взаимоотношения целевого уровня, метод запуска и план проверки. Два экструдера создают возможности. Они не определяют характеристики готовой стены сами по себе.
Не путайте слои с отверстиями матрицы или полостями пресс-формы. Слой проходит через стенку изделия. Выходное отверстие матрицы образует одну заготовку. Полость образует одну часть. Кингглаголовка, полость и направляющая слоевразделяет эти количества. Поместите каждый счет в отдельную строку запроса предложения.
Что две опубликованные таблицы говорят об общей платформе
Таблицы текущей модели показывают общую формующую оболочку. В обоих указано усилие смыкания 280 кН и пресс-форма размером 960 x 980 мм. Оба имеют максимальный размер формы 700 x 980 мм. Опубликованный диапазон толщины формы составляет от 460 до 550 мм. Заявленная емкость аккумулятора 6,6 л, масса полиэтиленового аккумулятора 4,95 кг.
Эти сходства делают устройство экструдера более заметным. В KGB90A используется один шнек диаметром 90 мм и зарегистрированный двигатель экструдера мощностью 45 кВт. В KGB90AP используются два шнека диаметром 70 мм и два двигателя мощностью 22 кВт. На обеих страницах указан диапазон производительности плавления ПЭВП от 130 до 160 кг/ч.
Не суммируйте два значения мощности KGB90AP, если в таблице явно не представлены отдельные выходные данные. Это не так. В опубликованном ассортименте уже описана модель. Схема с двойным экструдером может разделить общий расплав между потоками, но утвержденное соотношение слоев определяет реальную потребность каждого потока. Это соотношение необходимо фабрике перед определением размера смолы и проведением испытаний.
Габариты машины также указаны равными: 5,45 х 3,5 х 4,2 м. Указанный вес изменен с 14 т для KGB90A до 15 т для KGB90AP. Эта разница в одну тонну полезна для раннего планирования. Этого недостаточно для окончательного плана фундамента, подъема или транспортировки.
На обеих таблицах также имеется одинаковая маркировка сухого цикла. Рассматривайте это только как ссылку на машинное движение. Он не идентифицирует тестовый контейнер, смолу, вес детали, время охлаждения или правило отбраковки. Статья о продукте должна четко обозначить этот предел, а не превращать строку каталога в производственное обещание.
Где KGB90A является более прямой отправной точкой
KGB90A — модель с одним экструдером в этом сравнении. На опубликованной странице указан один шнек диаметром 90 мм, соотношение L/D 24 и двигатель экструдера мощностью 45 кВт. Kinggle также указывает в стандартном описании модели контроллер толщины MOOG 100, манипулятор робота и систему нижнего обдува.
Эта схема является практической отправной точкой, когда в одобренном продукте используется один поток расплава. Возможные области применения, перечисленные Kinggle, включают бочки для упаковки химикатов, штабелируемые ведра, наружные резервуары для воды, автомобильные баки, игрушки, автозапчасти, ящики для инструментов и дорожные барьеры. Список показывает широту ассортимента. Это не подтверждает, что каждый предмет в этих группах подходит для одной формы или одного рецепта.
Отправьте фактическую деталь, прежде чем считать ее подходящей. Узкий бак на 60 л и широкий ящик для инструментов на 60 л могут иметь очень разную проекционную площадь. Их формы также могут различаться по ширине, высоте и толщине. Ручки, глубокая вытяжка, вставки и линии разъема влияют на необходимую нагрузку на заготовку и зажим. Максимальный объем продукта составляет только одно значение отбраковки.
Расположение одного экструдера также упрощает определение пути прохождения материала. Существует один основной поток смолы для сушки, подачи, окраски и очистки. Это не удаляет процессуальную работу. Смена смолы, изменение цвета и правила переточки по-прежнему влияют на запуск и переналадку.Руководство по ПНД и ППобъясняет, почему сами по себе названия материалов не определяют рецепт.
Выбирайте KGB90A только после того, как требования к продукту поддерживают его. Если покупатель позже добавит второй слой или отдельный видимый цветовой поток, это изменение может повлиять на весь пакет экструзии и головки. Дешевле установить конструкцию стены до того, как конструкция машины застынет.
Что добавляет KGB90AP и что ему еще нужно от покупателя
Кинггл описывает KGB90AP как модель двойной экструзии для работы с двумя слоями или двумя цветами. В его текущей таблице указаны два шнека диаметром 70 мм и два двигателя экструдера мощностью 22 кВт. Опубликованная максимальная вместимость контейнера, данные по зажиму, размеры корпуса формы и аккумулятора соответствуют таблице KGB90A.
Дополнительный поток экструзии является определяющим отличием. Это позволяет проекту подавать два заданных потока расплава в систему фильерной головки. Эти потоки могут представлять два цвета или заданную структуру слоев. Покупатель должен предоставить пару материалов и необходимые соотношения между ними. Не следует предполагать совместимость от слов «двойной слой».
Для управления слоями также необходим метод проверки. Решите, будет ли завод проверять общую толщину стенок, распределение отдельных слоев, цветовую границу, внешний вид или тестировать производительность конкретного продукта. Укажите, где деталь будет разрезана или измерена. Для получения результата прохода необходим чертеж или план контроля, а не визуальное мнение на машине.
На опубликованной странице KGB90AP в качестве приложений также упоминаются ящики для инструментов, химическая упаковка и игрушки. Каждый из них может предъявлять разные требования к форме стены и расположению цвета. Ящик для инструментов может иметь глубокие элементы и широкую проекционную площадь. Для химической упаковки могут потребоваться определенные характеристики материала и эксплуатационные характеристики. Детали игрушек могут предъявлять требования к внешнему виду и цвету. Предложение машины должно соответствовать фактической детали.
Отель KinggleMOOG DigiPack III инструкцияобъясняет, что профили стенок аккумуляторной машины связаны с положением аккумулятора во время выталкивания. Это поддерживает размещение профиля вдоль заготовки. Он не контролирует автоматически соотношение слоев покупателя. Конструкция экструзии и головки должна учитывать это отдельное требование.
Продукт объемом 60 л все еще должен соответствовать форме и аккумулятору.
Номинальный объем является плохим окончательным тестом на пригодность. Два полых изделия могут удерживать одинаковый объем, но для этого требуются совершенно разные формы. Начните с максимальной ширины, высоты и глубины детали. Добавьте линию разъема, защемление, карманы для наплавки, интерфейс с горловиной или нижней обдувкой, вставки, соединения для охлаждения и монтажные пластины.
Сравните готовую сборку пресс-формы с опубликованным окном машины. На обеих страницах объемом 60 л указан максимальный размер формы 700 x 980 мм и диапазон толщины от 460 до 550 мм. Размер валика указан 960 x 980 мм. Эти цифры позволяют провести ранний скрининг. Утвержденные чертежи машины и пресс-формы должны подтверждать окончательный интерфейс.
Затем проверьте заготовку. Общая масса заготовки включает в себя готовый продукт, облой, хвосты и любой технологический материал, захваченный во время формования. На обеих страницах продукта указан вес полиэтиленового аккумулятора 4,95 кг. Не сравнивайте это число только с весом готовой детали. Используйте полную порцию и проверьте фактическую смолу.
Заготовка также должна достичь необходимой длины и формы, прежде чем сила тяжести или охлаждение исказят ее. Программирование стен распределяет материал по этой длине. Глубокие углы, ручки и широкие секции могут по-разному растягивать заготовку. Кинггларуководство по программированию parisonпоказывает, как следует сверять профиль с измеренными положениями стен.
Наконец, проверьте потребность в зажимах и раскрытие формы. Проекционная площадь, давление удара и геометрия детали влияют на формовочную нагрузку. Вставки и удаление деталей влияют на свободное пространство.Руководство по проектированию экструзионно-выдувных формпредоставляет более полный контрольный список интерфейса.
Не продавайте показатели сухого цикла как выпуск готовой продукции.
На обеих текущих страницах продукта указано «500 ПК/час» в качестве мощности сухого цикла. Этикетка имеет значение. Сухой цикл не доказывает, что какая-либо модель может производить 500 принятых продуктов объемом 60 л в час. Он не включает идентифицируемую деталь, общий вес заготовки, материал, толщину стенок, требования к охлаждению или последующие процессы.
Фактический объем производства начинается с полного производственного цикла. Накопление и выталкивание заготовки должны соответствовать закрытию формы. Продувка, охлаждение, вытяжка, открытие и снятие деталей должны быть завершены. Обрезка и последующая обработка также должны идти в ногу со временем. Отклоненная часть не входит в принятый вывод.
Опубликованный диапазон плавкости плавления ПЭВП является еще одной границей. На обеих страницах указана скорость от 130 до 160 кг/ч. Сравните этот диапазон с общей потребностью в материалах, а не только с массой готовой детали. Общий почасовой спрос включает в себя каждый компонент заготовки и запланированную частоту проведения мероприятий. Фактические условия смолы и процесса могут изменить результат.
Используйте Kinggle'sруководство по времени циклаопределить лимитирующее событие. Затем подсчитайте принятые детали в течение стабильного цикла. Запишите вес детали, распределение стен, размеры и необходимые функциональные испытания. Быстрое движение машины не имеет большого значения, когда продукту требуется дополнительное охлаждение или линия отбраковывает детали.
Энергия должна использовать тот же знаменатель, что и принятая мощность. В двух общедоступных таблицах средний уровень энергопотребления указан в диапазоне от 35 до 45 кВт. Киловатт описывают среднюю мощность, а не энергию на единицу.руководство по измерению энергииобъясняет, как измерить кВтч на принятый продукт. Держите этот результат привязанным к фактическому испытанию.
Производственная ячейка больше, чем опубликованный размер машины.
На двух страницах объемом 60 л указаны одинаковые размеры машины: длина 5,45 м, ширина 3,5 м и высота 4,2 м. Это полезная первая проверка. На нем не показаны проходы обслуживания, системы подачи материалов, места операторов, манипуляции с пресс-формами, выгрузка деталей или последующее оборудование.
Постройте ячейку вокруг потока продуктов. Отметьте, где входит смола и где выходят готовые детали. Оставьте место для робота, обрезки, проверки и отбракованного материала. Покажите путь изменения формы. Обеспечьте доступ к нагревателям, гидравлике, головке и шкафу управления. Окончательная общая компоновка должна идентифицировать эти интерфейсы.

Утилиты также относятся к выбранной конфигурации. Уточните конечную подключенную нагрузку, напряжение питания, требования к воздуху на входе в машину и потребность в охлаждающей воде. Включите все местные вспомогательные средства. Не проектируйте установку на основе стола аналогичной модели. Опции и местное электротехническое проектирование могут изменить окончательный пакет.
Кинггларуководство по требованиям к коммунальным услугамотделяет подключенную нагрузку от рабочей нагрузки. Он также охватывает поток сжатого воздуха, охлаждение и компоновку. Используйте его вместе со служебной картой проекта и окончательным чертежом машины. План площадки должен быть утвержден до отправки машины.
Проверяйте вертикальную трассу так же тщательно, как и пол. Опубликованная высота не включает в себя все подъемные операции и препятствия на площадке. Проверьте двери, конструкцию крыши, доступ к крану и путь, используемый для перемещения форм. Покажите на макете платформы обслуживания и открытые ограждения. Машина может поместиться внутри здания, но ее по-прежнему будет сложно устанавливать или обслуживать.
Завершите обзор нисходящей линией. Большой части необходимо пространство для стабилизации, обрезки и перемещения без повреждений. Подтвердите точку падения робота, ширину конвейера и положение проверки. Если процесс возвращает вспышку в измельчитель, отметьте и этот маршрут. Эти детали часто определяют, где будет располагаться машина.
Составьте запрос предложения на основе восьми доказательств продукта
Запрос модели без пакета деталей оставляет открытыми самые важные решения. Кингглапроцесс продажзапрашивает фотографии или чертежи продукта, вес, размер, материал, толщину, производительность и требования к химической стойкости. Для решения KGB90A и KGB90AP расположите эту информацию в следующем порядке.
- Отправьте чертеж контролируемой детали.Укажите габаритные размеры, детали шейки или интерфейса, пределы линии разъема и последнюю версию.
- Укажите валовую и готовую массу.Отделите массу готового продукта от остатков, хвостов и других технологических материалов.
- Определите каждый материальный поток.Укажите марку смолы, поставщика, цвет, правила измельчения и любые необходимые соотношения между потоками.
- Опишите конструкцию стены.Отметьте один поток, двойной слой или двойной цвет. Добавьте метод контроля и пределы приемки.
- Предоставьте пакет пресс-формы.Укажите окончательную ширину, высоту, толщину, вес, схему охлаждения, точки крепления, вставки и интерфейс выдува.
- Установить принятый вывод.Определите продаваемые детали в час, запланированные смены, обработку брака и последующие процессы, которые должны идти в ногу со временем.
- Перечислите заводские условия.Укажите напряжение, частоту, сжатый воздух, охлаждающую воду, высоту потолка, доступ к подъемнику и доступную площадь пола.
- Договоритесь о суде.Назовите смолу, форму, продолжительность испытаний, проверки качества, количество выходов, границу энергии и документы, необходимые для приемки.
Попросите ответ, который отделяет данные стандартной модели от данных, относящихся к конкретному проекту. Стандартная таблица помогает сравнить платформы. В техническом соглашении должна быть описана заказанная конфигурация. Сохраняйте номера редакций на чертеже изделия, чертеже пресс-формы, техническом паспорте и плане приемки.
Используйтеруководство по заводским приемочным испытаниямопределить пробег. Если частью решения является энергия, связанная с продуктом, EUROMAP 46.2 предоставляет метод измерения для данной машины, формы и определенного продукта. Этот метод также требует, чтобы продукт отвечал требованиям потребителя.
Кинггластраница загрузкипредоставляет таблицы параметров и документы контроллера для просмотра. Убедитесь, что каждый документ соответствует окончательной модели и пакету управления. Руководство для аналогичной машины является полезным справочным материалом, но оно не отменяет заказанного технического файла.
Попросите обе стороны подписать один и тот же набор данных до начала производства. Изменение конструкции стенок может изменить выбор экструдера. Более тяжелая заготовка может изменить обзор выстрела. Форма большего размера может изменить посадку машины. Контроль версий предотвращает случайное превращение раннего предложения в основу окончательной приемки.
В запросе предложений также должно быть указано, какие позиции остаются открытыми. Типичные примеры включают конечный сорт смолы, соединения для охлаждения пресс-формы или последующую автоматизацию. Укажите для каждой открытой точки владельца и дату выполнения. Затем завод может отделить подтвержденные данные о конструкции машины от информации, которая еще требует одобрения покупателя.
Выберите модель, соответствующую одобренному продукту
KGB90A и KGB90AP разделяют многие опубликованные ограничения на формовку. Поэтому выбор модели начинается с архитектуры экструзии. Используйте KGB90A в качестве отправной точки для утвержденной концепции одного потока. Используйте KGB90AP, когда для указанного слоя или цветовой структуры необходимы два потока экструзии.
Не используйте сложность модели вместо определения продукта. Для машины двойной экструзии необходимы два пути обработки материала, определенный метод запуска и план проверки слоев или цвета. Если продукту не нужны эти функции, они добавляют работу, не создавая преимуществ, присущих продукту.
Не выбирайте KGB90A только потому, что указанный вес машины меньше. Гораздо большее значение имеют соответствие формы, валовая потребность в заготовке и приемлемая производительность. Однопоточный продукт все равно может потребовать тщательного программирования стен, охлаждения и обращения с деталями. Испытание продукта должно подтвердить полный результат.
Если покупатель ожидает будущих продуктов, перечислите их сейчас. Проверьте самую большую форму и самую тяжелую заготовку. Отметьте любые будущие требования к двухслойному или двухцветному дизайну. Затем решите, относится ли дополнительная архитектура к первой покупке или к более поздней линейке. Держите неподтвержденные будущие идеи отдельно от текущего приемочного испытания.
Перед отправкой обработайте согласованную деталь согласованным материалом. Запишите рецепт, результаты качества, приемлемую производительность и условия эксплуатации. Используйтеконтрольный список запускадля ввода в эксплуатацию ируководство по перенастройкекогда семейство продуктов включает несколько форм или цветов.
Часто задаваемые вопросы
В чем основная разница между КГБ90А и КГБ90АП?
В текущей таблице KGB90A указан один шнек диаметром 90 мм и двигатель экструдера мощностью 45 кВт. В таблице KGB90AP указаны два винта диаметром 70 мм и два двигателя мощностью 22 кВт. Кинггл описывает KGB90AP как вариант двойной экструзии для двухслойных или двухцветных продуктов. Многие опубликованные размеры формования в остальном одинаковы.
Означает ли номинальная емкость 60 л, что подойдет любой продукт емкостью 60 л?
Нет. Объем — это лишь начальный показатель скрининга. Готовая форма должна соответствовать размеру плиты, максимальным размерам формы, диапазону толщины и расположению отверстий. Валовая заготовка должна соответствовать требованиям аккумулятора. Также необходимо пересмотреть проектируемую площадь, требования к зажиму, вставки, охлаждение и удаление деталей.
Могут ли опубликованные 500 штук в час быть использованы как объем производства?
Нет. На обеих страницах эта цифра указана как выход сухого цикла. Он не идентифицирует формованное изделие, смолу, вес, время охлаждения, правила отбраковки или последующие настройки. Объем производства должен измеряться как принятые детали в ходе согласованных испытаний с реальным продуктом и материалом.
Когда покупателю следует выбрать модель двойного экструзии KGB90AP?
Выбирайте KGB90AP, если одобренный продукт требует двух потоков расплава для заданной двухслойной или двухцветной структуры. Определите оба материала, предполагаемое соотношение между потоками и метод контроля. Не добавляйте второй экструдер только в качестве общего обновления.
Какая информация о продукте нужна компании Kinggle для предложения машины объемом 60 л?
Отправьте чертеж или фотографии продукта, размеры, готовую массу и массу брутто, марку смолы, структуру стенок, требования к толщине, целевую производительность и функциональные испытания. Добавьте детали пресс-формы и заводские утилиты, если они доступны. Эта информация позволяет машине, штамповочной головке, пресс-форме и плану испытаний использовать одну и ту же основу продукта.
Как следует сравнивать энергопотребление двух моделей?
Измерьте каждую модель, производя один и тот же принятый продукт в эквивалентных условиях. Запишите кВтч машины, принятую мощность, выдавленную массу и включенные вспомогательные устройства в одно и то же временное окно. Не сравнивайте мощность подключенного двигателя или сухой цикл, как если бы это были результаты энергопотребления продукта.
Отправьте товар до выбора модели
Поделитесь чертежом, смолой, общей массой заготовки, структурой стен, информацией о пресс-форме, принятой производительностью и заводскими коммунальными услугами. Затем Kinggle может подтвердить, подходит ли для проекта KGB90A, KGB90AP или другая платформа.
Запросить предложение на основе продуктаИсточники проверены для этого руководства.
- Kinggle KGB90A 60L накопительная выдувная машина, текущее описание продукта и опубликованная таблица, проверено 9 сентября 2026 г.
- Аккумуляторная выдувная машина Kinggle KGB90AP 60л, описание двойной экструзии и опубликованная таблица, проверено 9 сентября 2026 г.
- Инструкция по эксплуатации Moog DigiPack III, метод управления профилем положения аккумулятора, доступный через Kinggle.
- EUROMAP 46.2, версия 1.0, январь 2014 г., измерение энергии, связанной с продуктом, для определенного продукта и формы.
- Процесс продаж Kinggle, информация о продукте запрошена для предложений по машинам, проверено 9 сентября 2026 г.