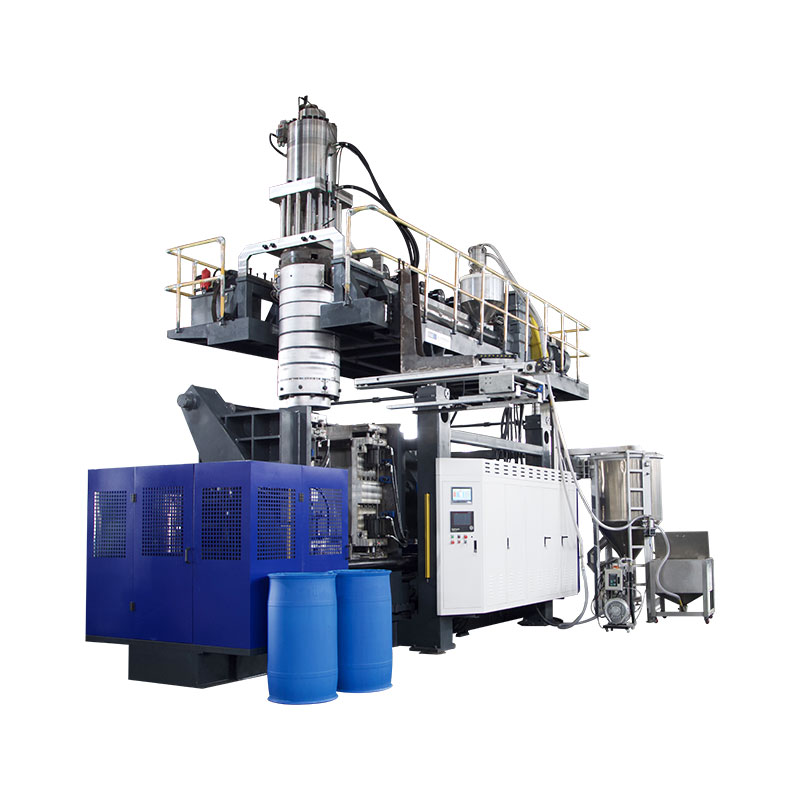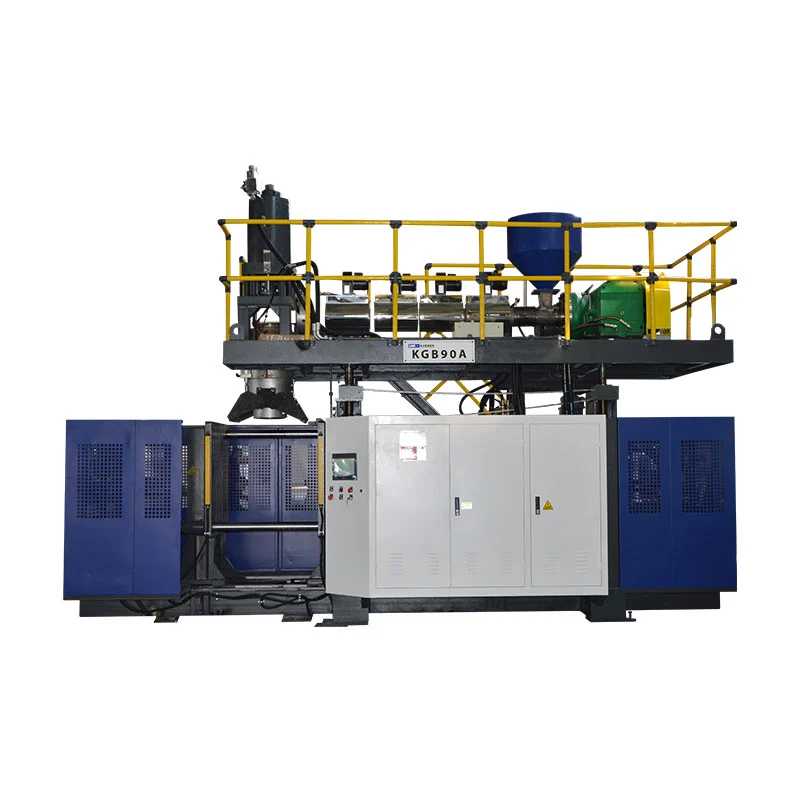
Выберите машину для выдувного формования бутылок из полиэтилена высокой плотности, сопоставив рисунок бутылки, марку смолы, компоновку формы и требуемую производительность. Для проекта экструзионной бутылки заявленная емкость машины в литрах соответствует только начальному фильтру; окончательная спецификация должна также охватывать горловину, распределение стенок, оснастку и последующую обработку.
Запрос на бутылочную машину становится гораздо полезнее, если он включает в себя чертеж и целевой вес. Эти детали позволяют обсуждению оборудования выйти за рамки размера машины. Они также выявляют вопросы, ответы на которые после того, как шаблон уже сформирован, требуют больших затрат.
Начните с рисунка бутылки, который кто-нибудь сможет процитировать.
Номинальный объем бутылки оставляет открытыми многие решения. Высокий узкий контейнер и короткий широкий контейнер могут вместить одинаковое количество. Конверты форм, положения горловины и механизмы обращения с ними все еще требуют отдельного рассмотрения. Отправьте полный чертеж вместо того, чтобы просить поставщика выбрать оборудование только на основе мощности.
Укажите максимальные внешние размеры, целевой вес готового изделия и чертеж крышки. Определите панель с этикеткой, плечо, основание и любую ручку. Отметьте размеры, которые имеют значение для наполнения, укупорки или упаковки. Если бутылочка с образцом является единственным эталоном, скажите, какие характеристики должны остаться, а какие могут измениться.
Отделите номинальный объем заполнения от полного объема. Также определите, включает ли указанный вес съемную вспышку. Чертеж с неясной базой веса может привести к тому, что изготовитель пресс-форм и поставщик оборудования будут работать над разными целями.
| Вход | Что необходимо для проверки оборудования |
|---|---|
| Корпус бутылки | Размеры, объем, форма, ручка и утвержденный диапазон веса. |
| Шея и застежка | Завершите чертеж, детали крышки или насоса, уплотнительную поверхность и метод проверки. |
| Материал | Марка смолы, цвет, добавки и предлагаемое содержание размола или ПЦР. |
| План производства | Требуемая принятая производительность, смены, ассортимент продукции и запланированные переналадки. |
| Требования к качеству | Критические стены, размеры, внешний вид и применимые испытания упаковки. |
С точки зрения машиностроения полезный вопрос заключается в том, может ли одна согласованная установка удовлетворить все эти требования вместе. Покупатель может одобрить внешний вид бутылки, в то время как команде по розливу все равно потребуется другая высота горлышка. Заблаговременное решение этой проблемы позволяет избежать стадии приемки оборудования.
Для существующей бутылки отправьте вместе ее текущую версию чертежа и репрезентативные образцы. Объясните любую известную проблему, например, трудную укупорку или слабый нижний шов. Цель состоит в том, чтобы сохранить нужные функции, одновременно давая поставщику четкую задачу, которую необходимо решить.
КингглаРуководство по проектированию экструзионно-выдувных формсоединяет эти входы продукта с интерфейсами пресс-формы, отсечки, охлаждения и машины. Сохраняйте этот пакет чертежей прикрепленным к предложению, чтобы последующие изменения конфигурации имели видимую ссылку.
Укажите марку ПНД, а не только название полимера
HDPE описывает семейство материалов. Он не определяет полную спецификацию обработки. LyondellBasell перечисляет марки HDPE для нескольких процессов, включая экструзионно-выдувное формование, литье под давлением и ротационное формование. В примечании к закупке, в котором указано только «ПЭВП», фактическая марка остается неутвержденной.Источник: Обзор LyondellBasell HDPE.
Отправьте действующий технический паспорт поставщика смолы с чертежом бутылки. Рядом со значением текучести расплава запишите обозначение марки и условия испытаний. Предоставьте поставщику оборудования также информацию о предлагаемой цветовой маточной смеси и добавках. Эти входные данные входят в план испытаний, даже если бутылка выглядит простой.
В случае бутылок с моющим средством или бытовой химией обсудите устойчивость к растрескиванию под воздействием окружающей среды с группами специалистов по смолам и упаковке. ExxonMobil описывает компромисс между ESCR, технологичностью, жесткостью и другими свойствами бутылок в своей технической программе HDPE. Выбор смолы должен отражать требования к готовой упаковке, а не какое-то одно свойство материала.Источник: Неделя инноваций ExxonMobil PE, сессия по бутылкам и контейнерам из полиэтилена высокой плотности.
Переизмельченный и вторично переработанный материал также нуждается в четких определениях. Укажите источник, запланированную долю и метод обращения. Ведите учет партии материала, использованной для утверждения. Если в предложении предполагается использование первичной смолы, но при производстве используется другая смесь, исходное испытание больше не отражает полные условия производства.
Полезный запрос требует от поставщика документально подтвердить материал, использованный в его предложении по выходу. Это облегчает оценку последующих изменений. Это также дает обеим сторонам общую информацию в случае изменения веса, внешнего вида или стабильности процесса во время ввода в эксплуатацию.
Поэтому выбор материала и выбор машины должны осуществляться одновременно. Если выбор между ПНД и ПП все еще открыт, сначала решите его с учетом требований к продукту.Сравнение HDPE и PPобъясняет это ранее принятое решение; В этом руководстве предполагается, что предполагаемым маршрутом является проект бутылки из полиэтилена высокой плотности.
Убедитесь, что имя машины описывает правильный процесс
Покупатели используют несколько названий для подобного оборудования: машина для изготовления бутылок из ПЭВП, машина для выдувания бутылок из ПЭВП и машина для выдувного формования ПЭВП. Эти термины помогают описать предполагаемый продукт. В предложении по-прежнему необходимо указывать фактический процесс формования и расположение оборудования.
При экструзионном формовании с раздувом экструзионная система образует расплавленную трубку, называемую заготовкой. Форма захватывает ее, воздух расширяет ее в полость, и деталь охлаждается перед снятием. Обрезка и осмотр позволяют подготовить бутылку к следующей операции. Кинггл объясняет последовательность оборудования в своемРуководство для машины непрерывного выдувного формования.
Обзор проектов бутылок, обсуждаемых здесь, начните сАссортимент машин непрерывной экструзии. Затем сопоставьте расположение формы и головки с деталью. Наличие ручки, необычного плеча или большого грифа должно стать вопросом оснастки, а не исчезнуть под общим описанием машины.
Поиск машины для изготовления пластиковых бутылок также может привести к возврату систем на основе преформ. Эти результаты не подтверждают совместимость с проектом экструзионной бутылки. Спросите, начинается ли предлагаемая система с гранул смолы и формирует заготовку или начинается с отдельной заготовки. Ответ укажите в техническом предложении.
По этой же причине не выбирайте технику только по демонстрационному видео. Определите показанную смолу, вес бутылки, расположение головки и готовый продукт. Машина, формирующая другую упаковку, может продемонстрировать свою последовательность, не доказывая цикл или качество, необходимые для вашей бутылки.
Если выбор процесса остается открытым, используйте более широкийруководство по выдувной машинепрежде чем сужать спецификацию. После согласования маршрута в предложении должны быть указаны модель, инструмент, система материалов и включенные операции. Это дает покупателю описание полезного оборудования вместо набора поисковых запросов.
Три ссылки на Kinggle показывают, почему литры — это только отправная точка
В таблице ниже собраны выбранные значения с трех страниц продуктов Kinggle. Это опубликованные ссылки на машины, проверенные 29 сентября 2026 г. Они помогают проверить предложение по оборудованию; бутылка и оснастка все еще требуют проверки проекта.
| Опубликованное поле | КГБ2Л | КГБ5Л | КГБ5Д |
|---|---|---|---|
| Расположение станции | Одинокий | Одинокий | Двойной |
| Максимальная вместимость контейнера | 2 л | 5 л | 5 л |
| Плавящая способность ПНД | 30 кг/ч | 55 кг/ч | 80 кг/ч |
| Диаметр винта | 50 мм | 60 мм | 70 мм |
| Сила зажима | 40 кН | 65 кН | 65 кН |
| Максимальный размер формы, Ш × В | 360 × 380 мм | 410 × 450 мм | 410 × 450 мм |
| Толщина формы | от 160 до 300 мм | от 200 до 310 мм | от 200 до 310 мм |
| Расстояние между центрами двойной головки | 130 мм | от 150 до 180 мм | от 150 до 180 мм |
Источники: три связанные страницы продуктов Kinggle. Опубликованная плавильная мощность представляет собой справочную информацию о пропускной способности материала. Это не гарантированный процент готовых бутылок. Ряд промежутков между головками описывает эту конфигурацию; он не устанавливает, что двойная котировка включена в каждую базовую котировку.
Сравните две записи по 5 л. Оба указывают одинаковые максимальные размеры формы и силу зажима. Их диаметры шнеков и производительность плавления ПЭВП различаются. Таким образом, выбор платформы с двумя станциями подразумевает нечто большее, чем просто добавление еще одной позиции пресс-формы к идентичной спецификации.
Для покупателя такое сравнение приводит к практической просьбе: показать рядом с выбранной моделью предлагаемую компоновку пресс-формы и расчет потребности в материалах. Машина может пройти проверку номинального объема бутылки, в то время как предлагаемая компоновка полости все еще требует корректировки.
Модель меньшего размера KGB2L также имеет другой корпус инструмента и заявленное расстояние между двумя головками. Бутылка, подходящая для этой платформы как отдельная деталь, может нуждаться в отдельной проверке, когда покупатель запрашивает несколько деталей для каждого случая формования. Сам по себе объем бутылки не может решить этот вопрос.

Сохраняйте сравнение моделей прикрепленным к описанию продукта. Если бутылка становится шире, ее вес меняется или объем производства увеличивается, повторно посетите затронутые поля. Это более полезно, чем выбирать самую большую машину из списка и предполагать, что каждая бутылка меньшего размера будет соответствовать ее стандартной конфигурации.
Проверьте форму, головки и станции на одном чертеже.
Количество станций, количество голов и количество камер описывают различные части производственной организации. Вторая станция обеспечивает другое положение формы. Несколько выпускных отверстий матрицы обеспечивают несколько заготовок. Полости пресс-формы определяют продукты, образующиеся во время формования. Предложение должно показать, как эти части работают вместе.
Кинггланаправляющая с несколькими головками и направляющими с несколькими полостямиобъясняет терминологию. Используйте его, чтобы прочитать чертеж компоновки, а затем запросите фактическое количество и расстояние между розетками. Слова «двойная машина» оставляют слишком много места для недопонимания.
Начните с физической подготовки
Сравните размеры формы с утвержденным чертежом машины. Укажите детали монтажа, толщину, зазоры и соединения. Оставьте окончательную проверку поставщикам оборудования и пресс-форм; максимум в каталоге не показывает каждый шланг, фитинг или движущийся компонент.
Расстояние между головками — это отдельная проверка. Несколько узких бутылок могут поместиться в форму, тогда как такое же количество более широких бутылок не поместится. Попросите центры полостей и выходы матрицы на одном виде. Это позволяет поставщикам проверить расположение перед выпуском любого пакета инструментов.
Затем просмотрите последовательность производства
Выберите количество станций из запланированной рабочей нагрузки и предлагаемого цикла. Машина с двумя станциями может менять положения пресс-формы, но экструзионная система и последующее оборудование должны поддерживать эту последовательность. КингглаСравнение одной и двух станцийдает более широкое обсуждение конфигурации.
Учитывайте также ассортимент продукции. Фабрика с повторяющимися заказами на одну бутылку сталкивается с другой проблемой планирования, чем фабрика, часто меняющая формы и цвета. Попросите поставщика объяснить, какое оборудование меняется между предлагаемыми продуктами. Держите этот ответ отдельно от самого быстрого демонстрационного цикла.
Для новой производственной ячейки запросите одну схему, которая идентифицирует как формовочное оборудование, так и путь удаления. Покажите, куда попадают бутылки и вспышки после открытия каждой формы. Четкий чертеж дает командам закупок, производства и оснастки одинаковые возможности для анализа.
Подключайте бутылки в час к материалу, который должен перерабатывать экструдер.
Запишите целевой показатель производства в виде принятых бутылок в час с определенным периодом измерения. Затем действуйте в обратном направлении, просматривая бракованные изделия, формованный материал и последовательность операций машины. Это дает поставщику требование оценить вместо необъяснимого запроса скорости.
Вес готовой бутылки и вес брутто в формованном виде — это разные исходные данные. Экструдер также обрабатывает материал, который становится съемной вспышкой. Восстановление этого материала может повлиять на материальный баланс и стоимость покупки, но не отменяет первоначальную работу по экструзии.
Наглядный пример планирования, а не производственное испытание Kinggle
Предположим, что целевой показатель составляет 600 принятых бутылок в час, коэффициент приема 95 % и 90 г брутто формованного материала на позицию бутылки. Предположим, что готовая бутылка весит 70 г.
Необходимое формованное количество бутылок: 600 ÷ 0,95 ≈ 632 в час.
Общая потребность в расплаве: (600 ÷ 0,95) × 0,090 ≈ 56,8 кг/ч.
Материал в принятых бутылях: 600 × 0,070 = 42,0 кг/ч.
Разница включает в себя материал, не входящий в принятые готовые бутылки. Это не расчет безвозвратных потерь материала или количества закупаемой первичной смолы.
Эти предположения приводят к тому, что общая потребность в расплаве превышает опубликованную для KGB5L эталонную скорость 55 кг/ч. Это повод вернуться к этому предложению. Опубликованная производительность KGB5D 80 кг/ч исключает это предварительное сравнение массового расхода, но испытание в бутылке все равно должно установить время цикла, качество и производительность последующей переработки.
Не превращайте это сравнение в обещание 600 хороших бутылок в час. Примером является скрининговый расчет с использованием предполагаемых входных данных. Для фактического производства требуется утвержденная смола, форма, вес, условия охлаждения и конфигурация машины.
Укажите, как обрабатываются остановки в выходной записи. Стабильный интервал работы и полная смена — это разные окна измерения. Если заказчику требуется посменное обязательство, включите согласованный режим запуска, проверки, плановых перерывов и переналадок.
В таблицах продуктов Kinggle указанная скорость указана как сухой цикл. Точно запишите эту этикетку и попросите отдельное предложение о принятом объеме производства для вашей бутылки. Покупатель должен иметь возможность отследить указанный результат до условий испытания и метода подсчета.
Бутылка должна проходить у горлышка, стенки и основания.
Полезный образец утверждения представляет собой посылку, которую клиент заполнит и отправит. Начните с бутылки и ее предполагаемой крышки. Попросите команду, занимающуюся упаковкой, определить характеристики уплотнения, размеры и методы испытаний, которые будут определять приемку.
Для горловины приложите готовый чертеж и утвержденную крышку, помпу или другую застежку. Запишите, какие датчики или измерения будут проверять результат. Визуальный осмотр корпуса бутылки не может ответить на вопрос, соответствует ли интерфейс крышки чертежу.
Для стены определите важные места и способ их измерения. Средний вес бутылки полезен для контроля производства, но он не позволяет определить местонахождение материала внутри детали. Согласованная настенная карта облегчает обсуждение плеча, области рукоятки и основания во время испытания.
The программирование заготовок и руководство по толщине стенокобъясняет, как контроль профиля связан с распределением материалов. Используйте это обсуждение, чтобы определить требуемый результат. Количество контрольных точек само по себе не является заменой мерных бутылок.
В основании согласуйте соответствующий шов, стоячую поверхность и проверку внешнего вида. Включите в план приемки все необходимые испытания на утечку, падение или максимальную нагрузку, а также их методы и критерии. Соответствующие требования основаны на использовании упаковки и спецификациях заказчика.
Отбирайте образцы таким образом, чтобы их происхождение было видно. Определите полость и станцию, запишите настройки и сохраните сведения о партии материала. Если результат на разных позициях различается, команда может отследить его до определенной части установки.
Сохраняйте утвержденные образцы и протоколы проверок вместе с окончательной версией чертежа. Они дают командам, занимающимся вводом в эксплуатацию, нечто более точное, чем просто фотографию, которую нужно воспроизвести.Руководство по приемочным испытаниям на заводе-изготовителе машинобеспечивает основу для документирования запуска и доказательств принятия.
Запросить ячейку для производства бутылок с определенной областью применения
Расценка на базовую машину может оставить несколько позиций проекта вне ее цены. Попросите поставщика указать включенную в комплект форму, головную оснастку, погрузочно-разгрузочные работы и последующие операции. Поместите оборудование, поставляемое покупателем, в один список, чтобы монтажная группа могла видеть всю границу.
Проверьте требования к воздуху и воде в соответствии с предлагаемой конфигурацией. Зафиксируйте необходимые условия снабжения и места подключения в проектной документации. Кинггларуководство по планировке утилит и фабрикисодержит информацию, необходимую для подготовки площадки.
Решите, где будет происходить обрезка и проверка на герметичность. Объясните, как бутылки доходят до места наполнения или упаковки и как бракованные детали покидают линию. Когда запрашивается автоматическая функция, попросите поставщика назвать оборудование, которое ее выполняет, и его интерфейс с формовочной машиной.
Используйте следующую последовательность действий, чтобы подготовить запрос цен. На каждом этапе поставщик может рассмотреть что-то, а не общее предпочтение быстрой или полностью автоматической машины.
- Прикрепите чертежи бутыли и крышки или отправьте четко идентифицированные образцы.
- Укажите марку смолы, конечный вес и предлагаемую смесь материалов.
- Установите целевой объем принятой продукции и объясните график смен и смены продуктов.
- Опишите существующие формы, вспомогательное оборудование и заводские услуги, которые должно использовать новое оборудование.
- Определите необходимые проверки, протоколы испытаний и оборудование, включенное в поставку.
Запросите техническое предложение, чтобы ответить на каждый пункт. Он должен определить предлагаемую модель и расположение оснастки, а затем объяснить условия, лежащие в основе ее производственного предложения. Любой открытый ввод должен оставаться видимым до тех пор, пока он не будет согласован.
Для проекта с несколькими бутылками сначала отправьте полный ассортимент. Отметьте, какой продукт будет работать чаще всего и какой требует наибольших требований к инструментам. Это помогает поставщику просмотреть график производства вместе с комплектацией оборудования.
Планируете линию по производству бутылок из полиэтилена высокой плотности?
Отправьте Kinggle чертеж бутылки и производственный план.Укажите марку смолы, сведения о затворе и любую существующую информацию о пресс-форме. Эти входные данные поддерживают проверку конфигурации и расценки, привязанные к вашему реальному продукту.
Часто задаваемые вопросы
Какую машину следует рассмотреть для бутылок из полиэтилена высокой плотности?
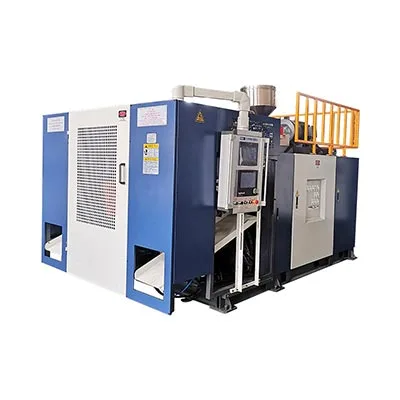
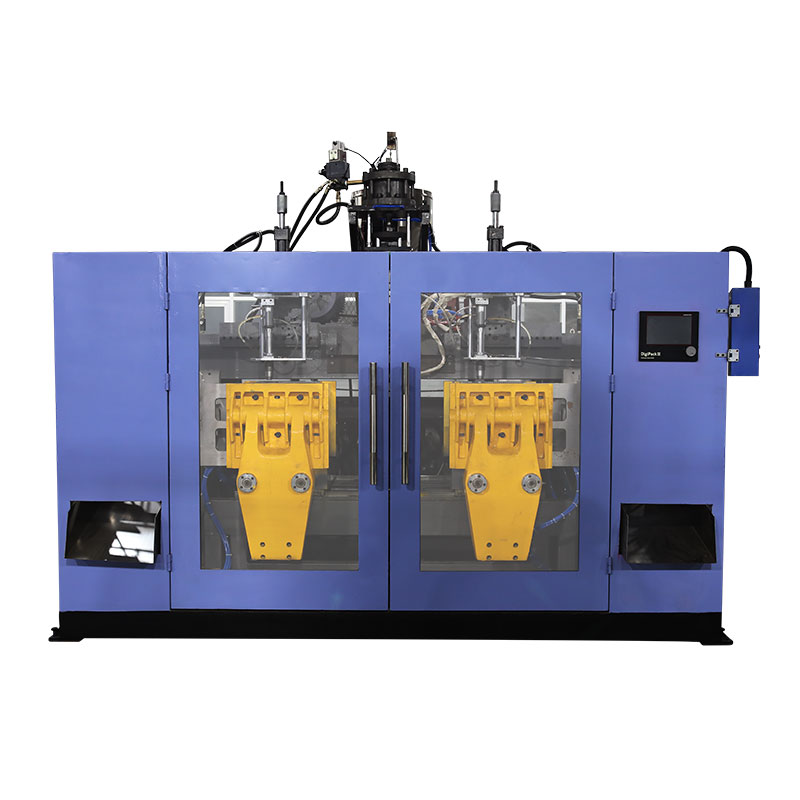
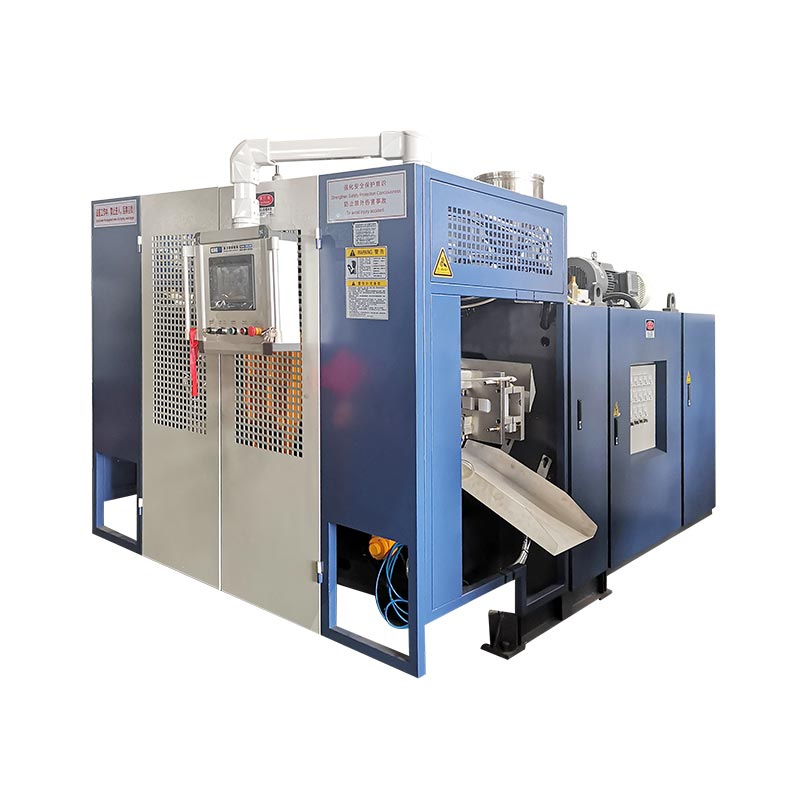
Для проекта экструзионной бутылки начните с экструзионно-выдувной машины непрерывного действия и вместе просмотрите чертеж бутылки, смолу, форму и требуемую производительность. KGB2L, KGB5L и KGB5D компании Kinggle служат эталоном для небольших контейнеров. Окончательный выбор зависит от утвержденной оснастки и условий производства.
Может ли выдувная машина объемом 5 л производить бутылки меньшего размера?
Возможно, если форма, оснастка для штампов, расположение промежутков и устройство удаления подходят для этих бутылок. Максимальная вместимость контейнера не определяет каждый совместимый продукт. Отправьте чертежи бутылок меньшего размера и производственные задания, а затем попросите поставщика подтвердить полную конфигурацию каждого продукта.
Нужна ли двухстанционному станку двойная фильерная головка?
Нет. Станции — это позиции формы, а выходы матрицы определяют, сколько заготовок подается во время формовки. В цитате следует идентифицировать оба по отдельности. Прежде чем сравнивать два предложения машин, проверьте предлагаемую компоновку полости, расстояние между головками и комплекты пресс-форм.
Сколько бутылок из полиэтилена высокой плотности может производить машина в час?
Ответ зависит от бутылки, общего формованного веса, материала, оснастки, цикла и критериев приемки. Укажите целевое значение в количестве принятых бутылок в час при согласованных условиях. Используйте опубликованную мощность плавления для первоначальной проверки потребности в материале, а затем проверьте скорость выпуска готовой бутылки в ходе испытания.
Может ли машина работать с переработанным полиэтиленом высокой плотности?
Подтвердите у поставщика фактический источник материала и предполагаемую смесь. Включите этот материал в исследование и оцените полученные бутылки на соответствие утвержденным требованиям. Общее описание машины из полиэтилена высокой плотности не устанавливает приемлемый процент вторичного содержания для каждой упаковки.
Какая информация необходима для расчета стоимости машины для производства бутылок из полиэтилена высокой плотности?
Предоставьте чертежи бутылок и крышек, марку смолы, заданный вес, требуемую производительность и график замены продукции. Добавьте существующие детали пресс-формы, инженерные сети и необходимое последующее оборудование. Согласуйте критерии испытаний и проверок, чтобы предложение описывало производственный результат, который могли оценить обе стороны.
Ссылки на машины ссылаются на опубликованные страницы продуктов Kinggle. Пример численного производства использует заявленные предположения и не является измеренным машинным результатом. Для конкретного заказа используйте согласованную техническую спецификацию, чертежи оснастки и протоколы приемки.