Выдувная форма — это не просто негативная форма бутылки. Он должен захватить и запечатать горячую заготовку, выпустить захваченный воздух, отвести тепло, создать горловину и основание, убрать заусенец, установить зажим и освободить деталь — в требуемом производственном ритме.
Язык поиска может скрыть эту область. Покупатели используютвыдувная форма, выдувная форма, форма для бутылки, форма для пластиковой бутылки, Инструментарий EBMиэкструзионно-выдувная формадля сопутствующих инструментов. Головка штампа другая: она формирует заготовку до закрытия формы. В коммерческом предложении инструменты для головки и выдувная форма должны быть указаны как отдельные позиции.
В этом руководстве основное внимание уделяется экструзионному формованию с раздувом, а не инструментам для литья под давлением или выдувным формованием для преформ. Он также отделяет опубликованные машинные данные от гарантий проекта. Ни один универсальный размер отвода, вентиляции или охлаждения не подходит для каждой смолы и детали.
Производственная выдувная форма имеет семь взаимосвязанных рабочих мест
Полость придает детали внешнюю форму, но воспроизведение формы — это только первая работа. Инструмент должен выполнять в совокупности следующие функции:
- Найдите заготовку.Открытая форма должна принимать горячую трубку без перетаскивания, сгибания и отсутствия защемления.
- Загерметизируйте и приварите его.Области отсечки закрывают заготовку и управляют смещенным материалом в области горлышка, хвоста, ручки или других областей облысения.
- Дайте выход захваченному воздуху.Вентиляционные отверстия обеспечивают путь для воздуха между расширяющейся заготовкой и поверхностью полости.
- Передача тепла.Контуры охлаждения отводят тепло с достаточным балансом, чтобы освободить стабильную деталь в повторяемое время.
- Создавайте интерфейсы.Вставки для горлышка, детали калибровки, функции выдувного штифта или нижнего выдува должны соответствовать укупорочному средству контейнера и машине.
- Отпустите и завершите деталь.Уклон, вставки, движение открытия и стратегия удаления заусенцев определяют, сможет ли деталь покинуть форму чисто.
- Установите и переживите машину.Вся сборка должна соответствовать плите, отверстию, толщине и способу монтажа, при этом выдерживая повторяющиеся циклы зажима и термические циклы.
Изменение, внесенное в одну работу, может повлиять на другую. Более глубокий карман вспышки может изменить концентрацию тепла вокруг сварного шва. Полированная полость может по-разному воспроизводить внешний вид, а также изменять способ перемещения захваченного воздуха. Большая подвижная пластина может устранить подрез, но требует охлаждения и пространства для открытия. Пересмотрите решения на уровне системы.
Анатомия выдувной формы: термины для нанесения рисунка
Следующий концептуальный взгляд определяет интерфейсы, которые покупатель должен обсудить. Это не отпечаток оснастки и не содержит производственных размеров.
Поверхность полости образует одну сторону детали. Вставки могут определять горловину, ручку или зоны износа.
Расположен на закрывающей границе, где запечатана заготовка.
Противоположная полость встречается в плоскости разъема. Alignment and mounting control repeatable closure.
Вентиляционные пути отводят захваченный воздух от выбранных областей полости.
| Особенность | Функция | Доказательства для одобрения |
|---|---|---|
| Поверхность полости | Определяет внешнюю геометрию, текстуру, маркировку и локальное контактное охлаждение. | Конечная модель детали, основа усадки, обозначение поверхности и критические размеры. |
| Линия разделения | Граница места встречи половин формы | Видимое расположение шва, сквозняк, доступ к заусенцам и влияние на функциональные поверхности. |
| Зона отсечения/сжатия | Сжимает и герметизирует материал заготовки, одновременно контролируя линию сварного шва и разрыва. | Подробная информация об инструментах для конкретного материала и согласованные испытания сварки/обрезки |
| Карман для вспышки или рельеф | Принимает материал, вытесненный за пределы области защемления. | Общая оценка заготовки, геометрия заготовки и маршрут удаления заусенца |
| Вентиляционные отверстия | Выпустить воздух, попавший за пределы расширяющейся заготовки. | Карта расположения, разрешенные отметки и возможность очистки |
| Контуры охлаждения | Удаление тепла и контроль распределения температуры | Чертеж канала, идентификация цепи, направление потока и служебный интерфейс |
| Интерфейс шеи и удара | Формирует или калибрует отделку и вводит обдувочный воздух. | Чертеж застежки, концепция выдувного штифта/нижнего выдува и припуск на обрезку |
| Монтаж и выравнивание | Подсоедините форму к плите и сохраните повторяемость закрытия. | Чертеж интерфейса машины, масса, центр тяжести, крепления и точки подъема. |
Начните с детали и ее испытаний, а не с общей полости.
Изготовителю пресс-форм нужно больше номинальных литров. Для канистры с ручкой объемом 5 л, круглой бутылки объемом 5 л и технической детали с двойными стенками могут потребоваться разные линии разъема, диаметры заготовок, расположение заготовок и последовательность снятия.
Карта, где должна растягиваться заготовка
Заготовка не заполняет полость, как расплав, полученный литьем под давлением, текущий под высоким давлением. Он расширяется и тянется к стенке полости. Глубокие вытяжки, широкие плоские участки, острые углы, смещенные шейки и корни ручек могут потребовать большего количества местного материала или другой стратегии линии разъема. Используйте радиусы и геометрию, которые можно сформировать, не заставляя тонкую область растягиваться дальше, чем могут выдержать материал и процесс.
Нанесите качественные локации на чертеж
«Равномерная стена» не является измеримым правилом приемки. Отметьте критические места и укажите метод испытания. Плечо, угол, основание ручки, основание, сварной шов и панель могут иметь разные функциональные потребности. Соедините эти местоположения снастройка программирования parisonпоэтому геометрия формы и распределение материала не регулируются независимо.
Планируйте сокращение расходов, не занимая несвязанный процент
Усадка зависит от марки смолы, распределения стенок, температуры полости, времени охлаждения и геометрии детали. Используйте данные поставщика материала в качестве отправной точки, затем примените метод изготовителя пресс-формы и проверьте фактическую деталь. Общий процент, скопированный из другой бутылки, не является приемлемой основой для определения размера полости.
Линия разъема, защемление и заусенец должны проектироваться вместе.
Линия разъема определяет, где две половинки инструмента смыкаются и где может появиться видимый шов. Поместите его там, где форма может открыться, заготовка может быть захвачена, деталь может освободиться, а оборудование для обрезки может достичь заусенца. Избегайте размещения неконтролируемого шва на уплотняемой поверхности, важном украшении или другом функциональном интерфейсе.
Защемление является элементом формирования сварного шва.
В хвосте или у основания противоположные области зажима сжимают вместе две горячие стенки заготовки. Деталь должна перемещать достаточно материала, чтобы сформировать сварной шов, создавая при этом контролируемую линию разрыва для удаления заусенцев. Правильная площадка, углы, зазор и карман зависят от смолы, толщины заготовки, закрывающего действия и детали. Относитесь к ним как к инженерным размерам, а не как к стандартному блоку, скопированному из разных материалов.
Опубликованная патентная литература по экструзионно-выдувному формованию также рассматривает область защемления, карман вспышки, температуру формы, скорость закрытия и время удаления заусенцев как взаимодействующие переменные, а не как единый размер края. Это поддерживает консервативное правило закупок: одобряйте детали с помощью смолы и пробного метода, а не только по внешнему виду.
Прежде чем заказывать автоматизацию, спроектируйте флэш-маршрут
Определите верхнюю вспышку, хвостовую вспышку, вспышку ручки и любые отходы калибровки. Решите, будет ли удаление происходить в форме, на станции штамповки, с помощью триммера или через дополнительное приспособление. Масса вспышки зависит от валовой потребности в расплаве, мощности мельницы и планирования доизмельчения. На чертеже инструмента также должно быть показано, как удаленные отходы очищают форму и путь вывода.
Охлаждение и вентиляция определяют, сможет ли камера работать на производственной скорости.
Охлаждение контролирует, когда деталь становится достаточно стабильной, чтобы покинуть форму; вентиляция контролирует, может ли расширяющаяся заготовка достичь поверхности полости. Обе проблемы являются распределенными. Одна медленная, горячая или воздушная область может задать цикл и внешний вид всей детали.
Разделите контуры охлаждения по тепловой нагрузке и необходимости контроля.
Тяжелые углы, защемленные области, вставки в горловине и глубокие детали могут не выделять тепло с той же скоростью, что и тонкая прямая стена. Несколько идентифицируемых цепей позволяют диагностировать и балансировать эти области. Задокументируйте вход, выход и направление каждого контура. Не подключайте форму к поливной воде, основываясь только на диаметре шланга; проверьте требуемый расход, давление, температуру, качество воды и перепад давления для конечного инструмента.
В опубликованном методе конечных элементов охлаждения экструзионно-выдувного формования материал формы, внутренняя теплопередача, толщина детали и начальная температура заготовки рассматривались как переменные, влияющие на температурное поле и время открытия формы. Это исследование не дает обещаний о продолжительности цикла проекта Kinggle, но оно подтверждает, почему предложение по пресс-форме должно определять как тепловой расчет, так и предположения о процессе.
Найдите вентиляционные отверстия, в которых может задерживаться воздух.
По мере расширения заготовки между ее внешней поверхностью и полостью остается воздух. Без выхода воздух может задерживать контакт и способствовать образованию неполной текстуры, перетягиванию линий или плохой форме деталей.Руководство по проектированию экструзионно-выдувного формования Custom-Pakописывает вентиляционные отверстия на линиях разъема и вентиляционные отверстия в полостях возле вставок или глубоких элементов. Точный размер вентиляционного отверстия и припуск на отметки по-прежнему зависят от детали и материала.
Возможность очистки является частью конструкции вентиляционного отверстия.
Вентиляционные отверстия могут потерять эффективность при накоплении остатков, пыли или разложившегося материала. В чертеже формы и файле обслуживания должно быть показано, где расположены вентиляционные отверстия, как они соединяются с атмосферой и как их проверяют, не повреждая полость. Отслеживайте изменения поверхности или насыпи в зависимости от положения, прежде чем увеличивать давление выдува, чтобы компенсировать заблокированный путь.
Глянцевая работа – отдельный термопроект.
Более холодные инструменты могут способствовать отводу тепла, в то время как копирование поверхности может потребовать другой стратегии температуры полости. Рецензируемое исследование 2023 года продемонстрировало экструзионно-выдувное формование с переменной температурой на одном корпусе автомобильного спойлера из ABS с использованием контролируемого нагрева и водяного охлаждения. Это свидетельство специализированного подхода, а не доказательство того, что в каждой бутылке следует использовать инструменты variotherm. Заранее заявите требования к внешнему виду, чтобы можно было спроектировать форму и цикл вместе.
Обработка горловины, метод продувки и удаление заплат — это один интерфейс.
Система укупоривания устанавливает функциональные размеры в верхней части бутылки. Укажите чертеж крышки или затвора, уплотнительную поверхность, детали резьбы или защелки, признак вскрытия и допустимое состояние отделки. Решите, будет ли отделка сформирована, откалибрована, расширена или прорезана в ходе более поздней операции. Не указывайте «стандартную шейку» без контролируемой проверки чертежа.
Подберите инструмент к продувочному устройству.
Верхний обдув, нижний обдув и игольчатое расположение по-разному распределяют воздух и оборудование. Выдувной штифт также может участвовать в калибровке шейки или работе со вспышкой. Подтвердите зазоры хода, центрирования, охлаждения, уплотнения и столкновения с выбранной машиной Kinggle, а не оставляйте изготовителю форм делать выводы только по бутылке.
Проверьте манометры, расположенные ниже по потоку, по одной и той же нулевой отметке.
Горлышко может выглядеть чистым, но при этом не будет надеваться или запечатываться колпачок. Согласуйте, какие исходные данные и манометры будут использоваться при испытании пресс-формы, тестировании на герметичность и аттестации линии розлива. Сохраните идентичность манометра и статус калибровки в протоколе приемки. Если автоматический триммер меняет гриф после формования, проверьте готовое состояние, а не только отлитый образец.
Оригинальное сравнение: образцы машин Kinggle для сортировки по форме
В таблице ниже приведены поля, связанные с пресс-формами, с пяти текущих страниц продуктов Kinggle. Он охватывает машины непрерывного действия и аккумуляторные машины, поэтому покупатели могут понять, почему номинальная емкость контейнера не может заменить чертеж интерфейса инструмента.
| Опубликованная модель | Класс машины | Макс. ссылка на контейнер | Размер пресс-формы (Ш×В) | Опубликованный максимальный размер формы (Ш×В) | Диапазон толщины пресс-формы | Сила зажима |
|---|---|---|---|---|---|---|
| КГБ2Л | Непрерывная, одна станция | 2 л | 380 × 430 мм | 360 × 380 мм | 160–300 мм | 40 кН |
| КГБ5Л | Непрерывная, одна станция | 5 л | 368 × 450 мм | 410 × 450 мм | 200–310 мм | 65 кН |
| КГБ15Л | Непрерывная, одна станция | 15 л | 500 × 550 мм | 580 × 500 мм | 300–380 мм | 165 кН |
| КГБ80А | Аккумулятор, фиксированная форма | 30 л | 750 × 860 мм | 520 × 860 мм | 360–420 мм | 215 кН |
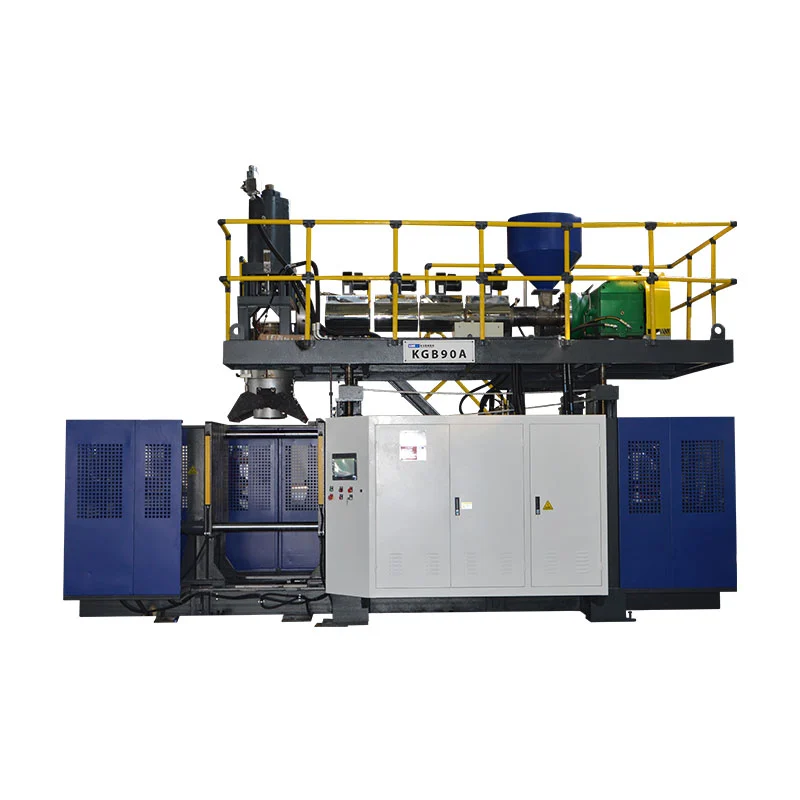
| КГБ90А | Аккумулятор, фиксированная форма | 60 л | 960 × 980 мм | 700 × 980 мм | 460–550 мм | 280 кН |
Три вывода, которые имеют значение перед выпуском пресс-формы
Во-первых, литры не определяют ориентацию формы.Непрерывный эталон 15 л обеспечивает более широкий, но более короткий максимальный ряд формы, чем эталонный аккумулятор 30 л. Архитектура и форма деталей имеют значение наряду с объемом.
Во-вторых, толщина формы имеет свой диапазон.Полость может соответствовать указанным размерам лицевой поверхности, но при этом выходить за пределы допустимой толщины или расположения отверстий. Задние панели, вставки и соединения для охлаждения дополняют сборку.
В-третьих, сила зажима зависит от продукта и процесса.Значение машинной страницы — это доступная сила, а не свидетельство того, что какая-либо форма внутри конверта подходит. Проектируемая площадь, условия продувки, требования к отсечке и конструкция формы требуют инженерного анализа.


Материал пресс-формы, вставки и обработка поверхности должны соответствовать производственным требованиям.
Материал оснастки влияет на теплопередачу, обрабатываемость, ремонт, износ и стоимость. Одного объема производства недостаточно для его выбора. Учитывайте смолу, характеристики поверхности, нагрузку на отрыв, абразивные или коррозийные условия, подвижные характеристики, возможность технического обслуживания и принятую стратегию ремонта.
Материал базовой формы
Запросите точный сплав или марку, термообработку, где это применимо, метод полостного производства и основу термического расчета. «Алюминиевая форма» или «стальная форма» слишком широки для сравнения.
Сменные вставки
Вставки с шейкой, защемлением, износом, резьбой или вентиляционными вставками могут локализовать техническое обслуживание и позволяют использовать другой материал при выполнении сложных функций. Запишите идентификацию вкладыша и запасной объем.
Текстура и гравировка
Укажите файлы графических изображений, ориентацию, приемку глубины/внешнего вида, взаимодействие вентиляционных отверстий и контроль версий. Подтвердите, как процесс воспроизведет запрошенную поверхность.
Защита и хранение
Определите очистку, одобренную защиту от коррозии, слив воды, транспортные замки, точки подъема и условия хранения. Сохраняйте водные пути и защемляйте поверхности во время простоя.
В рекомендациях изготовителя оснастки по материалам должны быть указаны его предположения и исключения. При сравнении двух предложений проверьте, включают ли они одинаковые материалы вставок, объем охлаждения, гравировку, обработку поверхности, шланги, фитинги, подъемное оборудование, пробные работы и запасные изнашиваемые детали.
Заводские испытания: докажите, что пресс-форма является повторяемым процессом
Первая приемлемая бутылка доказывает, что система может сформировать деталь один раз. Приемка продукции требует стабильного хода с отслеживаемыми условиями. Следующий рабочий процесс представляет собой рекомендуемую структуру доказательств, а не утверждение о том, что каждый проект Kinggle уже использует один и тот же протокол.
- Подтвердите личность.Запишите станок, пресс-форму, вставки, штамповую оснастку, марку/партию материала, цвет или состояние перешлифовки, а также пересмотр рецепта.
- Стабилизировать условия.Запишите фактическую температуру, подачу/возврат охлаждающей воды, условия продувки и этапы цикла после того, как процесс достигнет согласованного состояния.
- Осмотрите инструмент.Проверьте закрытие линии разъема, выравнивание, утечку воды и воздуха, состояние вентиляционных отверстий, поверхности защемления и безопасность движения.
- Выборка по позициям.Сохраняйте идентичность полости, выпускного отверстия и станции посредством взвешивания, измерения стенок, обрезки и функциональных испытаний.
- Измерьте готовое состояние.Включите эффекты развертывания, перфорации, удаления заусенцев или других этапов окончательной обработки.
- Запишите все потери.Регистрируйте отклонения, остановки, сигналы тревоги, ручные исправления и прерывания в нисходящем направлении в течение согласованного окна.
- Сохраните базовую линию.Совместно утвердить редакцию чертежа, рецепт, фотографии, размеры, датчики и открыть корректирующие действия.
Диагностика закономерностей перед изменением рецепта
| Наблюдаемая закономерность | Области инструмента или процесса для проверки | Доказательства, которые нужно собрать |
|---|---|---|
| Слабый или нестабильный хвостовой шов | Положение парикона, детали защемления, закрытие формы, местная температура, устранение заусенцев и удаление заусенцев. | Образцы сварных швов с маркировкой положения, масса брутто, близкая последовательность и функциональное испытание |
| Плохая текстура или неполная детализация | Вентиляционные отверстия, расположение захваченного воздуха, состояние полости, контакт с заготовкой и температура | Карта дефектов, проверка вентиляционных отверстий, фактические условия процесса и фотографии полостей. |
| Коробление после выброса | Распределение по стенам, баланс охлаждения, время выброса, транспортировка и последующее охлаждение. | Температура/расход по контуру, проверка размеров по времени и настенная карта |
| Вспышка с одной стороны | Выравнивание, параллельность плит, поверхность разъема, установка формы и центрирование заготовки | История позиций, проверка закрытия и повторение деталей до/после коррекции |
| Медленный или переменный цикл | Ограничение контура охлаждения, горячие области, толщина детали, вентиляция и задержка на выходе | Время этапов цикла, условия подачи/возврата и журнал остановок |
Используйте Kinggle'sРабочий процесс доказательства HMIкогда проблемы с плесенью сопровождаются сигналами тревоги или изменениями последовательности действий. Перенесите утвержденные точки проверки вплан профилактического обслуживаниявместо того, чтобы ждать, пока качество детали ухудшится.
Запрос предложений по выдувной пресс-форме и контрольный список проверки конструкции
- Контролируемый файл 2D/3D-детали, редакция, емкость, максимальные размеры и предполагаемое содержимое.
- Чертеж крышки и горловины, образцы крышек, данные уплотнений и состояние готовой отделки.
- Точная марка смолы, цвет/добавки, план измельчения/ПЦР и информация о поставщике материала.
- Готовый вес, предполагаемая брутто-заготовка и путь воспламенения.
- Критические стенки и габаритные места с методами испытаний и пределами приемки.
- Тесты на утечку, падение, максимальную нагрузку, крутящий момент, воздействие окружающей среды или другие функциональные испытания, специфичные для проекта.
- Модель машины, количество станций и гнезд, план выхода головки и расстояние между центрами заготовок.
- Интерфейс плиты/монтажа, оболочка формы, толщина, отверстие, расположение зажима и выдувного штифта.
- Линия разъема, защемление, заглушка, вставка горловины, вентиляционные отверстия, контуры охлаждения и обработка поверхности.
- Интерфейсы для вывоза, обрезки, проверки на герметичность, транспортировки и обработки лома.
- Материал инструмента, марки пластин, твердость/обработка, если применимо, запасные части и метод ремонта.
- Количество пробного материала, продолжительность цикла, образцы, калибры, запись данных и ответственность за приемку.
- Общее расположение, точки подъема, масса/центр тяжести формы и утвержденная процедура замены.
- Границы объема: пресс-формы, оснастка для штампов, фитинги, шланги, чертежи, обучение, упаковка и изделия, поставляемые покупателем.
Для заводского обслуживания подключите конечные контуры пресс-формы и систему выдува к системе Kinggle.руководство по планированию инженерных коммуникаций и планировки. Для класса машины и производственной последовательности используйтенаправляющая для непрерывного экструзионного выдувного формованияи подтвердите, требуется ли для заключительной части аккумуляторная платформа.
Часто задаваемые вопросы
В чем разница между выдувной формой и выдувной головкой?
Головка штампа формирует расплавленную заготовку перед формованием. Выдувная форма смыкается вокруг заготовки, герметизирует ее, получает обдувочный воздух, охлаждает деталь и определяет ее внешнюю форму. Это отдельные, но связанные системы инструментов.
Какая информация необходима для проектирования экструзионно-выдувной формы?
Предоставьте чертежи контролируемых деталей и затворов, марку смолы, вес готовой заготовки и брутто, критические стенки и размеры, функциональные испытания, целевую производительность, интерфейс машины, план полостей, метод обрезки и заводские утилиты.
Почему конструкция с отщипыванием важна при экструзионно-выдувном формовании?
Отсечка сжимает и герметизирует материал горячей заготовки и помогает определить, где отделяется обломок. Его геометрия зависит от материала, толщины заготовки, закрытия формы, температуры, снятия заусенцев и удаления заусенцев, поэтому ее необходимо проверить на реальном проекте.
Зачем экструзионно-выдувной форме нужны вентиляционные отверстия?
Воздух может попасть в ловушку между расширяющейся заготовкой и полостью. Вентиляционные отверстия обеспечивают путь эвакуации, благодаря чему заготовка может контактировать с поверхностью формы и воспроизводить заданную форму и детали.
Как каналы охлаждения влияют на время цикла выдувного формования?
Контуры охлаждения отводят тепло до тех пор, пока деталь не будет освобождена без неприемлемой деформации. Самая медленная горячая область может ограничить цикл, поэтому схему схемы, расход, температуру, материал формы и распределение стенок необходимо оценивать вместе.
Может ли существующая выдувная форма подойти к другой машине?
Возможно, но не предполагайте этого. Проверьте ширину формы, высоту, толщину, массу, монтаж, открытие, зажим, положение выдувного штифта, коммунальные услуги, путь выгрузки, выравнивание головки и органы управления на принимающей машине.
Что выбрать: алюминиевую или стальную выдувную форму?
Выбор зависит от тепловых характеристик, производственной нагрузки, требований к смоле, поверхности и износу, стратегии вставки, возможности ремонта, времени выполнения заказа и стоимости. Спросите точную марку и предположения о конструкции, а не выбирайте только по названию металла.