На этой странице
- Что такое выдувная машина?
- Как работает выдувное формование
- Типы по процессам: EBM, IBM, ISBM.
- Внутри машины: детали, определяющие качество
- Типы по конструкции и модельному ряду
- Материалы, которые мы используем
- Что делают выдувные машины
- Производительность и стоимость: цифры, которые имеют значение
- Как мы помогаем вам выбрать
- Качество, тестирование и что мы смотрим
- Что влияет на цену машины
- Покупка у производителя
- Часто задаваемые вопросы
Что такое выдувная машина?
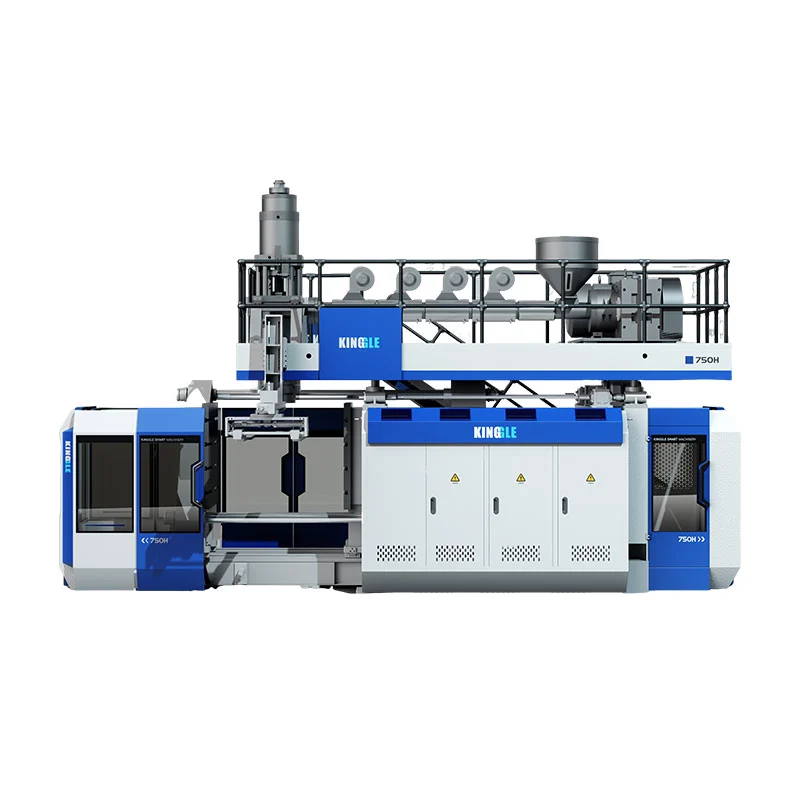
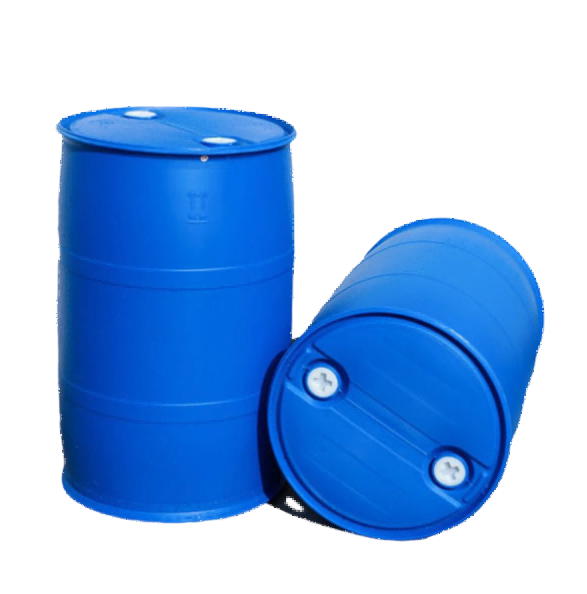
Машина для выдувного формования превращает пластиковую смолу в полые детали, плавя ее, придавая ей мягкую форму и нагнетая сжатый воздух внутрь этой формы, чтобы он прижимался к форме. Когда пластик остынет и форма откроется, у вас получится готовое полое изделие — бутылка, банка, бочка, бак. Почти каждый жесткий пластиковый контейнер, с которым вы работаете, создавался на той или иной выдувной машине.
Эта категория широка, поскольку детали очень разные: бутылочка для пипеток емкостью 100 мл и бочка для химикатов емкостью 220 л изготовлены методом выдувного формования, но в этих двух машинах нет ничего одинакового. Хороший выбор означает понимание двух вещей: как формируется мягкая форма (тип процесса), и как устроена машина для ее доставки (структура). Мы возьмем оба по очереди.
Как работает выдувное формование
Экструзионно-выдувное формование — процесс, лежащий в основе большинства промышленных контейнеров, — протекает по замкнутому циклу. Понимание этого делает каждое последующее решение (стоимость, производительность, качество) очевидным:
- Растопить и измерить.Шнек экструдера плавит смолу и направляет устойчивый однородный поток к головке экструзионной головки.
- Сформируйте заготовку.Расплав выходит из головки в виде полой трубки — заготовки. Контроллер толщины стенки профилирует эту трубку по ее длине, чтобы пластик располагался там, где деталь нуждается в прочности.
- Зажим.Форма закрывается вокруг заготовки. Синхронный зажим и фиксация прямым давлением удерживают плиты параллельно, поэтому деталь не заедает.
- Дуть.Выдувной штифт нагнетает воздух (с системой продувки снизу во многих частях), и заготовка надувается в полость, принимая свою окончательную форму.
- Прохладный.Деталь прижимается к охлажденной форме. Обычно это самый длинный этап, и именно он, а не экструдер, определяет время вашего цикла.
- Выбросить и закончить.Форма открывается, робот-манипулятор удаляет деталь, а заусенец обрезается. На автоматизированной линии это происходит без участия человека.
Два из этих шагов незаметно решают экономику всей линии. Профилирование Parison определяет количество смолы в каждой детали; охлаждение определяет, насколько быстро вы можете их сделать. Сделайте эти два правильно, и остальная часть машины в значительной степени позаботится о себе сама — именно поэтому они заслуживают большего внимания, чем покупатели обычно сравнивают в первую очередь с заголовком характеристик.
Типы по процессам: EBM, IBM и ISBM.
Существует три основных типа процесса выдувной машины. Разница полностью вкак создается мягкая формапрежде чем он взорвется.
| Тип | Как формируется форма | Лучшее для | Типичные продукты |
|---|---|---|---|
| Экструзия (EBM) | Парисон выдавил в виде трубки, а затем выдул. | Обработанные и крупные полые детали | Канистры, бочки, цистерны, бутылки |
| Инъекция (IBM) | Преформа отливается под давлением, а затем выдувается | Маленькие высокоточные контейнеры | Фармацевтические флаконы, косметические баночки |
| Инъекционная растяжка (ISBM) | Преформа впрыскивается, растягивается и выдувается | Прозрачные, прочные ПЭТ-бутылки. | Бутылки для воды и безалкогольных напитков |
Экструзионно-выдувное формование (ЭБМ)— это рабочая лошадка для промышленных контейнеров и процессов, которые мы создаем. Поскольку корпус, ручка и шейка формируются за один раз, EBM производит ручки и крупные детали, которые другие процессы сделать не могут.Инжекционно-выдувное формование (IBM)сначала отливает точную преформу, обеспечивая превосходную точность горлышка маленькой бутылки, но без ручек и крупных деталей.Инъекционная растяжка (ISBM)растягивает ПЭТ-преформу, придавая ей прозрачность и прочность, которые вы видите в бутылках для воды — семейство продуктов, отличное от промышленных деталей из ПЭВП.
На практике выбор редко бывает неоднозначным. Банка, бочка, резервуар или любой другой большой контейнер с ручками является деталью экструзии; IBM и ISBM относятся к маленьким точным бутылкам и прозрачному ПЭТ. Зная, к какому семейству относится ваш продукт, прежде чем составить список машин, вы избавитесь от сравнения цен на два процесса, которые никогда не подходили друг другу.
Внутри машины: детали, определяющие качество
Две машины могут иметь одинаковую производительность и вести себя совершенно по-разному, поскольку качество зависит от компонентов. Вот те детали, которые больше всего волнуют наших инженеров:
| Компонент | Что он делает | Почему это важно |
|---|---|---|
| Экструдер и шнек | Плавит и дозирует смолу | Шнеки диаметром 50–100 мм и L/D 24–25 образуют стабильный, однородный расплав полиэтилена высокой плотности — основу однородных деталей. |
| Головка + контроллер заготовки | Формирует и профилирует стену черновой конструкции | 100-точечный контроллер толщины стенки MOOG — это самый важный рычаг снижения стоимости смолы и прочности детали. |
| Зажимной блок | Закрывает и удерживает форму | Двойной синхронный зажим тяги + блокировка прямого давления с масляным цилиндром удерживают плиты параллельно при большом тоннаже |
| Обдув и охлаждение | Надувает и устанавливает деталь | Выдувной штифт + нижний выдув придают форму детали; конструкция охлаждения обеспечивает реальное время цикла |
| Драйв и контроль | Приводит в действие и управляет машиной | Главный сервонасос снижает энергопотребление; ПЛК Mitsubishi + Weinview HMI обеспечивают бесперебойную работу линий 24/7 |
| Автоматизация | Вынос, депрошивка, осмотр | Манипулятор робота + обрезка на выходе обеспечивают стабильное качество при работе без участия оператора |
На линии, работающей круглосуточно, надежность управления — это то, что защищает производительность, поэтому импортные компоненты в последнем ряду имеют большее значение, чем кажутся. ПЛК Mitsubishi, Weinview HMI и система контроля толщины стенок MOOG — это не значки; это проверенные детали, которые остаются работоспособными практически в любой точке мира, поэтому неисправность в Лагосе или Лиме не приводит к простою линии на несколько недель.
Типы по конструкции и модельному ряду
В рамках экструзии машины группируются по способу доставки заготовки и построению стенки. Здесь вы подбираете машину в соответствии с размером и объемом вашей детали.
- Машина непрерывного выдувного формования.Заготовка выдавливается без остановки, а пресс-форма перемещается, чтобы поймать ее — высокая частота вращения при обработке мелких и средних деталей объемом примерно до 30 л, а также при использовании многосекционной головки для подачи нескольких бутылок.
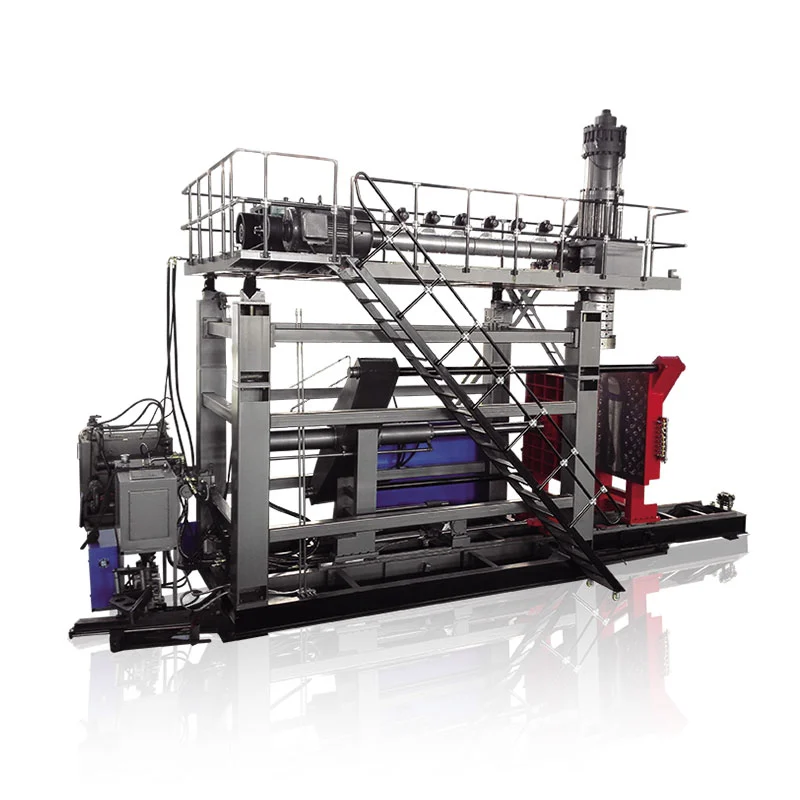
- Накопительная (аккумулирующая) выдувная машина.Плавка накапливается в головке и быстро выстреливает, предотвращая провисание больших заготовок — например, для бочек, IBC-цистерн, топливных баков и барьеров.
- Многослойная выдувная машина.Экструзионная головка с 2–6 слоями совместно экструдирует барьерные, перешлифованные или цветные слои в одну стенку, что используется для топливных баков и бочек с химическими веществами с высокими техническими характеристиками.
- Автоматическая выдувная машина.Любое из вышеперечисленного с полной автоматизацией — роботизированное извлечение, демонтаж и проверка на беспилотную, стабильную работу.
Наш собственный ассортимент включает бочки емкостью от 100 мл до 220 л (и больше по запросу), поэтому на одном заводе производятся небольшие бутылки с маслом и бочки с химикатами, соответствующие требованиям ООН:
| Емкость | Тип машины | Примеры моделей | Выход сухого цикла* | Зажим |
|---|---|---|---|---|
| 100 мл – 2 л | Непрерывный, одиночный/многоштамповый | 2л сингл/ двойная станция | до 1200/ч | 40 кН |
| 3 – 15 л | Непрерывный, одинарный/двойной | 5л / 15лстанция | 450–1000/ч | 65–200 кН |
| 20 – 60 л | аккумулятор | КГБ70А/80А/90А | 500–700/ч | 130–280 кН |
| 120 – 160 л | аккумулятор | КГБ100Б /110А | 300–320/ч | 440–760 кН |
| Бочки 220 л+ | Химическая бочка специальная | 250л специальный | 17–20/ч | по запросу |
*Сухой цикл — это теоретический максимум; реальный выпуск ниже. Полные характеристики и рабочие цифры можно найти в наших глубоких погружениях на сайтемашина для канистринакопительная машина.
 Непрерывный — одна станция 5 л
 Аккумулятор — 60л для крупных деталей
 Аккумулятор — бочки и цистерны 250л.
Материалы, которые мы используем
Машина задает процесс; смола задает свойства. Наши экструзионные машины относятся к указанному ниже промышленному семейству с одно- или многослойными стенками.
| Материал | Почему это используется | Типовые детали |
|---|---|---|
| ПНД | Жесткий, химически стойкий, низкая стоимость. | Канистры, бутылки, цистерны |
| ВМВ-ПЭВП | Высокая ударопрочность и устойчивость к растрескиванию под напряжением | Химические бочки, топливные баки |
| ПП | Термостойкость, варианты прозрачности | Тонкостенные контейнеры и контейнеры горячего наполнения |
| ПВХ/ПА | Барьерные и специальные свойства | Специальные бутылки, барьерные слои |
Что делают выдувные машины
Измените форму, и одно семейство машин будет служить многим отраслям промышленности. Вот области применения, для которых мы используем больше всего инструментов:
| Промышленность | Продукты |
|---|---|
| Упаковка | Бутылки для масла и моющих средств, канистры, бочки для химикатов, цистерны IBC. |
| Автомобильная промышленность | Топливные баки, воздуховоды, спойлеры |
| Дорожное управление | Транспортные барьеры, конусы, изоляционные опоры |
| Плавающий | Буи, поплавки, понтоны |
| Логистика и многое другое | Поддоны, ящики для инструментов, столы и стулья, игрушки |
Производительность и стоимость: цифры, которые имеют значение
Два расчета определяют, подойдет ли машина вашему бизнесу, и оба их легко запустить еще до покупки.
Пример — канистра объемом 5 л с циклом 7,2 с, одна головка:
(3600 ÷ 7,2) × 0,8 =400 банок/час· две смены ≈6400/день
Смола = вес детали × цена смолы → например. 0,20 кг × 1,30 доллара США =0,26 доллара США
Энергия = кВт машины × $/кВтч ÷ деталей/ч → например. 15 × 0,12 ÷ 400 =$0,0045
Обратите внимание, что стоимость одной детали смолы превосходит затраты энергии и труда. Этот единственный факт является целым аргументом в пользу точного контроля толщины стенки: обрезка 5% смолы из детали, которая поставляется миллионами, экономит гораздо больше, чем любые счета за электроэнергию - и именно поэтому более дешевая машина со слабым контролем толщины стенки обычно оказывается дорогой.
Как мы помогаем вам выбрать
Когда покупатель отправляет запрос, мы работаем с деталью, а не с машиной. Ответьте на эти вопросы, и правильная конфигурация обычно очевидна:
- Самая большая часть и форма.Размер и наличие ручки определяют экструзию или впрыск, а также непрерывную работу или аккумулятор.
- Смола и характеристики стен.Для барьерных или повторно измельченных слоев требуется многослойная головка; Барабаны, имеющие рейтинг ООН, требуют строгого контроля толщины стенок.
- Ежедневная выработка.Прежде чем выбирать одну или две станции, посчитайте производительность по часам в две смены.
- Сертификация.Испытание на падение или требования ООН меняют инструменты и валидацию.
- Автономно или под ключ.Линии масштабирования выигрывают от централизованной подачи, подачи воды и дробления.
Качество, тестирование и что мы смотрим
Последовательность – это вся игра в выдувном формовании, и именно здесь проявляются два десятилетия создания одних и тех же машин. Несколько вещей, которые мы делаем и наблюдаем:
- Равномерность толщины стенок.Профилированы поточечно, поэтому каждая деталь соответствует характеристикам испытания на падение с наименьшим количеством смолы — проверяется перед отправкой.
- Испытание на падение и одобрение ООН.Прежде чем покинуть наш этаж, инструменты для химических барабанов проходят испытание на падение с высоты 3 метров и сертификацию ООН.
- Где обычно начинается падение добычи.Более медленные циклы чаще связаны с ходом хранения или охлаждением, чем с экструдером — это первое, на что следует обратить внимание, а не последнее. (Подробнее вчто вызывает медленное хранение материала.)
Что влияет на цену машины
Не существует единой прейскурантной цены на «машину для выдувного формования», потому что стоимость зависит от спецификации. Основные драйверы:
- Размер детали и сила зажима.Для более крупных деталей требуются более тяжелые рамы и гораздо больший тоннаж, что является самым большим фактором затрат.
- Количество головок.Двойная/многоматрица увеличивает производительность и цену.
- Одиночный против многослойного.Многослойная головка увеличивает возможности и стоимость.
- Автоматизация и управление.Роботизированное извлечение, удаление облоя и дополнительные средства управления повышают цену, но снижают эксплуатационные расходы.
- Системы под ключ.Централизованная подача, подача воды и дробление увеличивают стоимость, но сокращают количество отходов и трудозатрат.
Покупка у производителя
Машина — это десятилетние отношения, поэтому то, кто стоит за ней, имеет такое же значение, как и ее характеристики. Как завод, мы обеспечиваем каждую машину:
- Гарантия.Гарантия на основные компоненты составляет 1–2 года; изнашиваемые детали заменяются бесплатно в течение первого года.
- Установка и обучение.Наши инженеры приезжают на ваш завод для установки, ввода в эксплуатацию и обучения ваших операторов.
- Удаленная поддержка.Бортовая система сигнализации позволяет нам диагностировать и устранять неполадки удаленно.
- Индивидуальные решения.Формы по вашим чертежам и конфигурациям, настроенным на вашу деталь, смолу и производительность.
Сообщите нам свою роль — мы укажем характеристики машины
Отправьте свой продукт, размер, смолу и ежедневную производительность. Мы порекомендуем правильный тип, конфигурацию и усилие зажима с реальными показателями цикла.
Получить предложение Чат в WhatsAppЧасто задаваемые вопросы
Что такое выдувная машина?
Он изготавливает полые пластиковые изделия путем плавления смолы, придания ей мягкой формы и надувания ее воздухом внутри формы, используемой для изготовления бутылок, канистр, бочек, цистерн, топливных баков и многого другого.
Какие типы выдувных машин существуют?
По процессу: экструзия (EBM), литье под давлением (IBM) и растяжение под давлением (ISBM). По структуре: сплошные, накопительные и многослойные. По принципу действия: автоматический. Экструзия является наиболее распространенным методом изготовления промышленных контейнеров из ПНД.
Сколько стоит выдувная машина?
Цена зависит от размера детали и силы зажима, количества головок, однослойных или многослойных, а также автоматизации. Небольшая машина с одной станцией стоит гораздо меньше, чем линия с большим аккумуляторным барабаном — поделитесь своей деталью и производительностью, чтобы получить точное ценовое предложение.
Как мне выбрать правильный?
Начните с детали: самый большой размер, ручка или нет, смола, характеристики стены, сертификация, а затем ежедневная производительность. Для обрабатываемых и крупных деталей используется экструзия (непрерывная для малых и средних, накопительная для больших); точные бутылочки для инъекций; В прозрачных ПЭТ-бутылках используется растяжение для инъекций.
Какие материалы он может использовать?
Экструзионные машины обрабатывают полиэтилен (HDPE и HMW-HDPE), PP, PVC и PA в однослойных или многослойных стенках. Инжекционные машины для растягивания используют ПЭТ для прозрачных бутылок.
Как измеряется выпуск?
В спецификациях указана выходная мощность в сухом цикле (теоретическая). Реальная производительность соответствует сухому циклу × примерно 0,75–0,85, поскольку время охлаждения и вес детали удлиняют реальный цикл.